Когда вертикальный обрабатывающий центр обеспечивает окупаемость инвестиций в серийном производстве металлических деталей
Вертикальный обрабатывающий центр обеспечивает оправданную окупаемость инвестиций в серийном производстве металлоизделий, когда он устраняет регулярно возникающее ограничение: нестабильное время цикла, чрезмерные затраты на переналадку, обработку на стороне, предотвратимый брак или ограниченную производительность в периоды пиковых заказов. Покупку сложнее обосновать, если детали выпускаются малыми партиями, отличаются большим разнообразием, достаточно просты для традиционного оборудования или недостаточно стандартизированы до поступления в цех.
Ключевой вопрос заключается не в том, быстрее ли вертикальный обрабатывающий центр существующего станка. Важно, способны ли его более высокая загрузка шпинделя, повторяемость, потенциал автоматизации и консолидация процессов обеспечить устойчивое снижение себестоимости годной детали. Для капиталоёмкого актива ROI определяется экономикой производства в течение срока его полезного использования, а не впечатляющим максимальным ходом, скоростью шпинделя или заявленным в каталоге временем цикла.
Размер партии сам по себе не определяет целесообразность инвестиций
Серийное производство часто рассматривается как очевидная причина для приобретения мощностей ЧПУ. Это неполный подход. Партия из 200 деталей может быть неподходящей для обрабатывающего центра, если она требует значительного ручного перемещения, характеризуется нестабильностью исходного материала, частыми инженерными изменениями или специальными приспособлениями, подготовка которых занимает больше времени, чем экономия на обработке. Напротив, регулярно повторяющиеся партии из 20–50 сложных деталей могут обосновать инвестиции, если компоненты имеют схожую логику наладки, а станок можно продуктивно загружать несколькими семействами деталей.
Наиболее убедительные случаи обычно сочетают повторяемость и вариативность. Детали могут различаться размерами, схемами отверстий или обрабатываемыми элементами, но использовать стабильный диапазон материалов, схожий подход к закреплению заготовок и известную последовательность операций фрезерования, сверления, нарезания резьбы, растачивания или контурной обработки. В этом случае вертикальный обрабатывающий центр может сократить число отдельных наладок и межоперационных перемещений, не становясь специализированным только для одного SKU.
Лицам, принимающим решения, следует различать «спрос на партии» и «спрос на партии, готовые к обработке на станке». Готовый к обработке спрос означает, что утверждённые чертежи стабильны, оснастка доступна, спецификации материалов контролируются, а производственный маршрут достаточно повторяем, чтобы уверенно выполнять программирование и проектирование приспособлений. Без этих условий новый станок может лишь более явно выявить существующие слабые места в планировании и инженерной подготовке.
Откуда фактически формируется финансовая отдача
Экономия на труде заметна, но редко является единственным или даже крупнейшим источником отдачи. Более значительные выгоды часто возникают за счёт сокращения процесса. Деталь, которую ранее перемещали между сверлильным станком, ручным фрезерным станком, участком нарезания резьбы и контрольным столом, может быть изготовлена на одном станке с меньшим числом этапов перемещения. Каждая исключённая передача сокращает время ожидания, ошибки позиционирования, объём документации и риск повреждения между операциями.
Стабильность цикла важна не меньше, чем средняя скорость цикла. Ручные процессы могут обеспечивать приемлемую среднюю производительность, но при этом создавать значительные различия между операторами, сменами и партиями. Такая вариативность делает сроки поставки ненадёжными и вынуждает руководство закладывать дополнительное время в графики. Хорошо запрограммированный обрабатывающий центр не устраняет все отклонения — износ инструмента, поведение материала, состояние приспособлений и качество программирования по-прежнему имеют значение, — но он может сделать процесс существенно более предсказуемым.
Экономию, связанную с качеством, также необходимо рассчитывать реалистично. Более жёсткие допуски имеют ценность только тогда, когда этого требуют спецификация заказчика и функция детали. Финансовая выгода возникает, когда повторяемое позиционирование предотвращает доработку, снижает нагрузку на контроль или позволяет избежать отклонения дорогостоящих деталей. Покупка высокоточного станка для достижения точности, превышающей фактические требования к допускам, может увеличить срок окупаемости, а не сократить его.
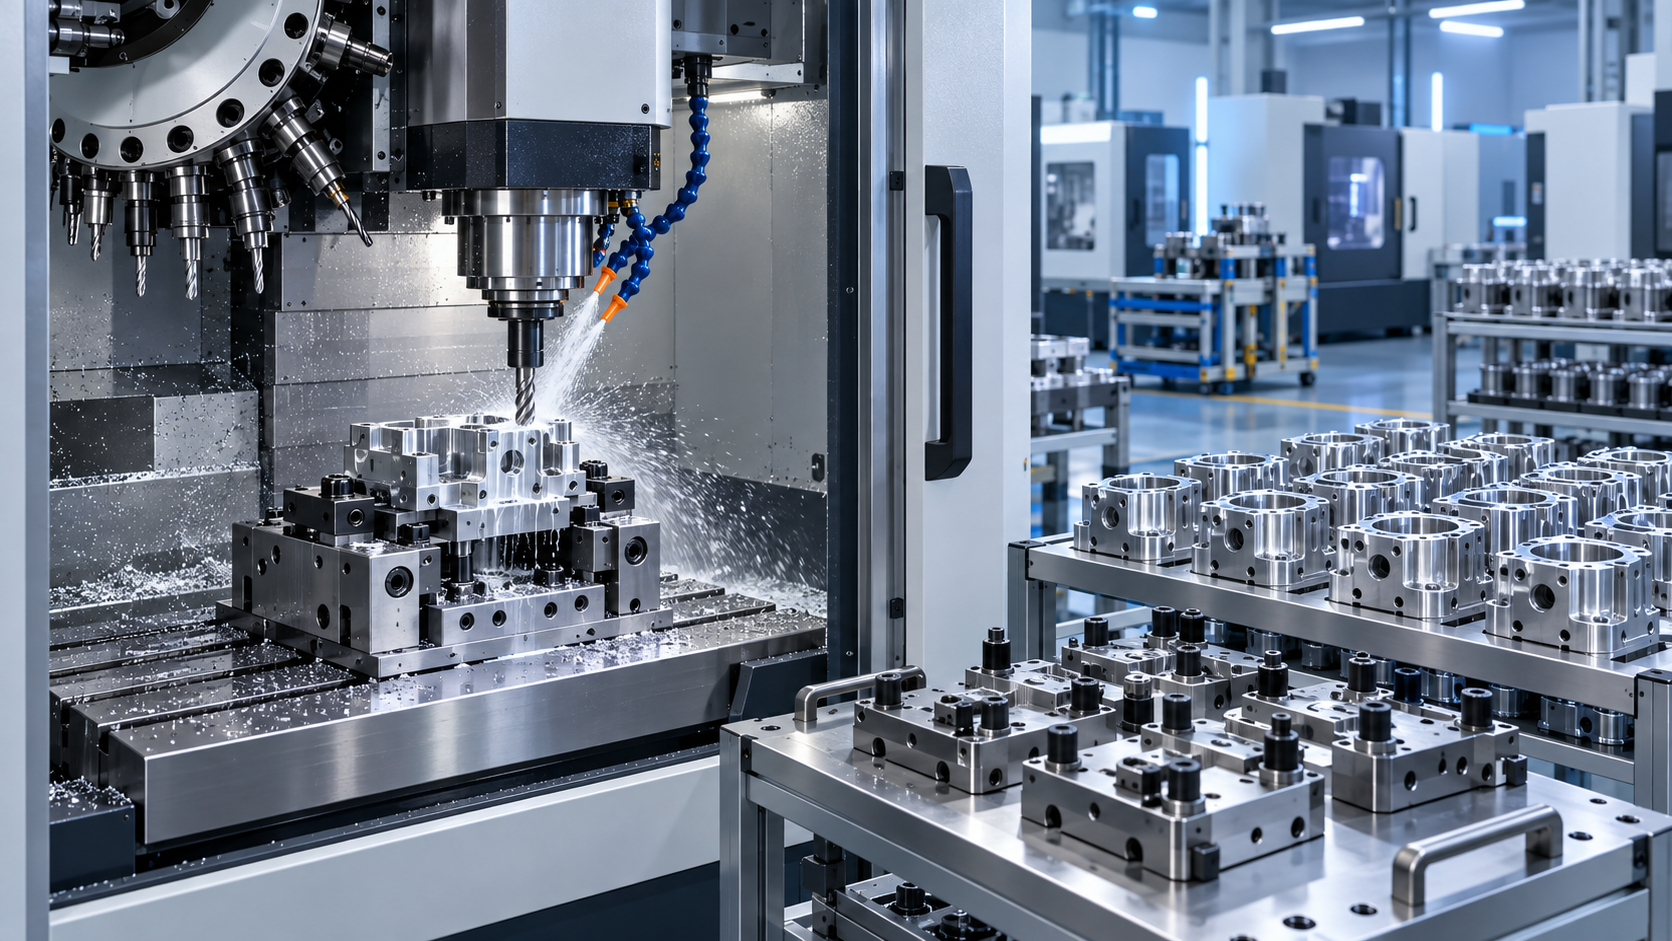
Практическая модель ROI должна включать не только цену покупки станка. Капитальные затраты — лишь один из компонентов. Инвестиционное обоснование должно учитывать:
- станок, опции системы управления, инструмент, оснастку для закрепления заготовок, измерительные щупы, систему удаления стружки и монтаж;
- обучение операторов и программистов, а также время, необходимое для стабилизации первоначального производства;
- электроснабжение, сжатый воздух, требования к фундаменту или нагрузке на пол и изменения в материальном потоке;
- профилактическое обслуживание, расходные материалы, СОЖ, замену инструмента и ожидаемую оперативность сервисного обслуживания;
- стоимость простоев во время ввода в эксплуатацию и стоимость потерянного производства, если станок становится узким местом;
- сокращение аутсорсинга, снижение трудозатрат на наладку, повышение пропускной способности, уменьшение брака и любую дополнительную маржинальную прибыль от увеличения мощности.
При оценке выгод, связанных с выручкой, следует использовать маржинальную прибыль, а не учётную стоимость продаж. Дополнительная мощность станка имеет экономическую ценность только тогда, когда предприятие может преобразовать её в прибыльные заказы или сохранить существующую прибыльную работу, которая иначе была бы отложена или передана на субподряд.
Загрузка является решающим фактором, но её часто понимают неправильно
Обрабатывающему центру не нужно работать без перерывов, чтобы окупить свои затраты. Однако ему необходим реалистичный объём работ с учётом наладок, смены инструмента, программирования, технического обслуживания, контроля, времени ожидания материала и доступности операторов. План, основанный исключительно на номинальных часах работы шпинделя, может вводить в заблуждение, поскольку шпиндель становится производительным только после готовности всей производственной системы.
Низкая загрузка особенно затратна, если станок был выбран для узкого типа деталей. При снижении спроса на этот компонент у актива может оказаться мало альтернативных задач. Более гибкая конфигурация может быть предпочтительнее, даже если её первоначальная стоимость выше, при условии, что она способна обрабатывать несколько повторяющихся семейств призматических деталей. Размеры перемещений, нагрузка на стол, крутящий момент шпинделя, вместимость магазина инструмента, подача СОЖ и возможности системы управления должны выбираться исходя из вероятного ассортимента работ, а не по одному необычно крупному чертежу.
Также существует различие между загрузкой и производительной загрузкой. Работа станка по плохо оптимизированным программам, с чрезмерными холостыми перемещениями, нестабильными приспособлениями или частым ручным вмешательством может создавать видимость полной загрузки при сохранении высокой себестоимости детали. До утверждения покупки полезно проанализировать типовой маршрут: фактическое время резания, время загрузки, время измерения щупом или контроля, количество смен инструмента, потребности в удалении заусенцев и число вмешательств, необходимых на цикл.
Сокращение времени наладки часто ценнее максимальной производительности резания
Для повторяющихся партий время наладки может занимать значительную долю доступной мощности. Станок, который быстро изготавливает деталь, но требует длительной повторной выверки, ручного выравнивания и подготовки инструмента при каждой смене задания, может не улучшить общую экономику. Лучшей инвестицией часто становится решение, поддерживаемое практичной оснасткой, сохранёнными коррекциями, стандартизированным инструментом, повторяемыми базовыми поверхностями и программами, которые можно повторно использовать с ограниченной доработкой.
Именно поэтому оснастку для закрепления заготовок следует включать в капитальное решение, а не рассматривать как второстепенный вопрос. Приспособления определяют, сохранится ли повторяемость после первой утверждённой партии. Если компонент требует нескольких ориентаций, предприятию следует оценить, достаточно ли простой тисочной оснастки, оправданы ли специализированные приспособления или ожидаемый объём поддерживает возможности дополнительных осей. Ответ может существенно изменить как стоимость приобретения, так и срок окупаемости.
Стратегия выбора инструмента имеет аналогичное значение. Вертикальный обрабатывающий центр может объединять операции сверления, резьбофрезерования, нарезания резьбы метчиком, черновой и чистовой обработки, однако каждый процесс требует контролируемого плана по стойкости инструмента. Поломка инструмента, неконтролируемый износ и нестабильная предварительная настройка могут свести на нет ожидаемое преимущество по времени цикла. Поэтому решение о закупке должно учитывать доступность инструмента, местную техническую поддержку, сроки поставки замен и возможность приобретения совместимых оправок и режущего инструмента без зависимости от единственного канала поставки.
Не используйте обрабатывающий центр для решения неверной производственной задачи
VMC не является автоматически лучшим решением для любых задач по изготовлению отверстий или вторичной обработке. Крупные сварные конструкции, работы на объекте и детали, которые невозможно экономично переместить на стол станка, могут вместо этого требовать переносного или магнитного сверлильного оборудования. Например, магнитный сверлильный станок VDD40 предназначен для промышленных задач сверления, где важны мобильность и магнитное удержание. Он не заменяет контролируемое многоосевое позиционирование, закрытую среду обработки и возможности повторяемого фрезерования, ожидаемые от вертикального обрабатывающего центра.
Это различие важно, поскольку неверно распределённые капитальные вложения являются распространённой причиной неудовлетворительной ROI. Если реальным ограничением являются резка материала, деформация после сварки, слабая дисциплина выпуска чертежей, медленное утверждение контроля или нехватка квалифицированных программистов, одно лишь добавление мощностей ЧПУ не решит проблему. Станок может увеличить потребность на предыдущих этапах в надлежащим образом подготовленных заготовках и на последующих этапах в контроле и удалении заусенцев, смещая, а не устраняя узкое место.
Оценка поставщика должна быть сосредоточена на эксплуатационных рисках, а не только на характеристиках станка
Сопоставимые ключевые характеристики не гарантируют сопоставимой ценности на протяжении срока службы. Доступность сервиса, компетентность при вводе в эксплуатацию, наличие запасных частей, знакомство с системой управления, качество документации и прикладная поддержка могут сильнее влиять на время безотказной работы, чем небольшая разница в заявленной скорости шпинделя. Покупателям следует уточнить, кто выполняет монтаж, какое обучение включено, как рассматриваются гарантийные претензии, какие критически важные запасные части могут быть поставлены быстро и доступна ли удалённая диагностика для выбранной системы управления.
Критерии приёмки должны быть согласованы до отгрузки. Они могут включать проверку геометрической точности, пробную обработку на типовом материале, требования к повторяемости, документированную конфигурацию станка, меры безопасности и подтверждение совместимости выбранного инструмента и приспособлений с поставляемым станком. Нечёткий процесс приёмки создаёт предотвратимые споры после монтажа, когда производственное давление уже велико.
Наиболее обоснованное инвестиционное решение строится вокруг ограниченного набора повторяющихся деталей, документированного производственного маршрута и консервативных предположений о полезной мощности. Когда вертикальный обрабатывающий центр может заменить несколько нестабильных операций, сократить переналадки, защитить качество и сохранить достаточную гибкость для обслуживания будущих семейств деталей, он становится производственным активом, а не фиксированными накладными расходами. Если эти условия отсутствуют, улучшение маршрутизации, инструмента, приспособлений или дисциплины планирования может дать более высокую отдачу до принятия обязательств по приобретению самого станка.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам