Предотвращение теплового дрейфа при обработке прецизионных деталей на вертикальном обрабатывающем центре
Тепловой дрейф редко представляет собой внезапный отказ станка. Это постепенное смещение шпинделя, конструкции, шариковых винтов, заготовки или измерительной базы при изменении температуры. Опасность заключается в том, что вертикальный обрабатывающий центр может изготовить приемлемые первые детали, а затем выйти за пределы допуска после достижения шпинделем рабочей температуры или нескольких часов непрерывной обработки. К моменту обнаружения отклонения при окончательном контроле значительная партия уже может потребовать сортировки, доработки или браковки.
Для прецизионных деталей практический вопрос заключается не в том, существует ли нагрев — он существует всегда, — а в том, достаточно ли хорошо контролируется тепловое состояние при обработке, измерении щупом и контроле для соблюдения требуемого допуска. Процесс, стабильный при допуске 30 мкм, может стать ненадежным, когда критические требования к положению, размеру отверстия, плоскостности или профилю переходят в диапазон единиц микрон.
Определите источник смещения
Тепловой дрейф часто считают проблемой шпинделя, однако его источники распределены по всей системе обработки. Изменение осевой линии шпинделя влияет на длину инструмента, положение отверстий и круглые элементы. Нагрев шарикового винта может смещать положение оси, особенно при больших перемещениях. Серводвигатели, трение в направляющих, гидравлические агрегаты, температура СОЖ и неравномерный нагрев от стружки, скапливающейся вокруг заготовки, — все это может изменять взаимное положение инструмента и детали.
Сама заготовка может быть главным источником. Крупная стальная, алюминиевая или литая деталь способна расширяться при интенсивной черновой обработке, особенно когда материал удаляется несимметрично. Если чистовая поверхность обрабатывается, пока деталь теплая, а затем контролируется после охлаждения, результат может выглядеть как размерная ошибка, даже если станок точно выполнил запрограммированные координаты.
Изменения окружающей среды также имеют значение. Прямой утренний солнечный свет, роллетные ворота, оставленные открытыми во время загрузки, холодный воздух из вентиляционного выхода или смена режима использования СОЖ могут создавать локальные температурные градиенты. Эти условия не всегда вызывают значительное изменение средней температуры в цехе, но могут достаточно нагреть одну сторону колонны станка, стола, приспособления или измерительного прибора, чтобы повлиять на точные работы.
Поэтому полезный вопрос для обеспечения качества таков:какая физическая взаимосвязь смещается? Разграничение перемещения шпинделя относительно стола, изменения позиционирования оси, смещения приспособления, роста заготовки и изменений в метрологии предотвращает неэффективные корректирующие действия.
Не квалифицируйте процесс только в холодном состоянии
Проверка возможностей холодного станка может создать ложную уверенность. Если производство предполагает высокую частоту вращения шпинделя, продолжительную черновую обработку, длинные перемещения осей, частую смену инструмента или длительные безоператорные циклы, квалификация должна отражать такой рабочий цикл. После тепловой стабилизации станок может точно повторять операции, но на этапе прогрева давать предсказуемое смещение.
Практический план контроля начинается с регистрации результатов по критическим элементам в зависимости от времени работы станка. Запись должна включать время запуска станка, время работы шпинделя, диапазон частоты вращения шпинделя, нагрузку резания, состояние СОЖ, условия окружающей среды при необходимости, номер инструмента и идентификатор приспособления. Цель состоит не в создании документации для каждого размера, а в определении того, имеет ли конкретный критический элемент тенденцию смещаться в одном направлении по мере увеличения теплового воздействия.
Например, если центр отверстия стабильно смещается после 45 минут высокоскоростной работы, ответной мерой может быть установленный цикл прогрева, плановая проверка смещения в процессе обработки или тепловая компенсация, подтвержденная при фактическом режиме резания. Если элемент изменяется только после крупной операции черновой обработки, анализ процесса должен быть в большей степени сосредоточен на температуре детали, последовательности снятия припуска, закреплении и времени выполнения чистовых проходов.
Контроль первой детали остается необходимым, но его следует дополнять проверками в момент, когда станок и заготовка достигают своего нормального теплового состояния в производстве. Процесс не является полностью контролируемым только потому, что первая деталь соответствует требованиям.
Формируйте процедуры прогрева на основе теплового поведения, а не только прошедшего времени
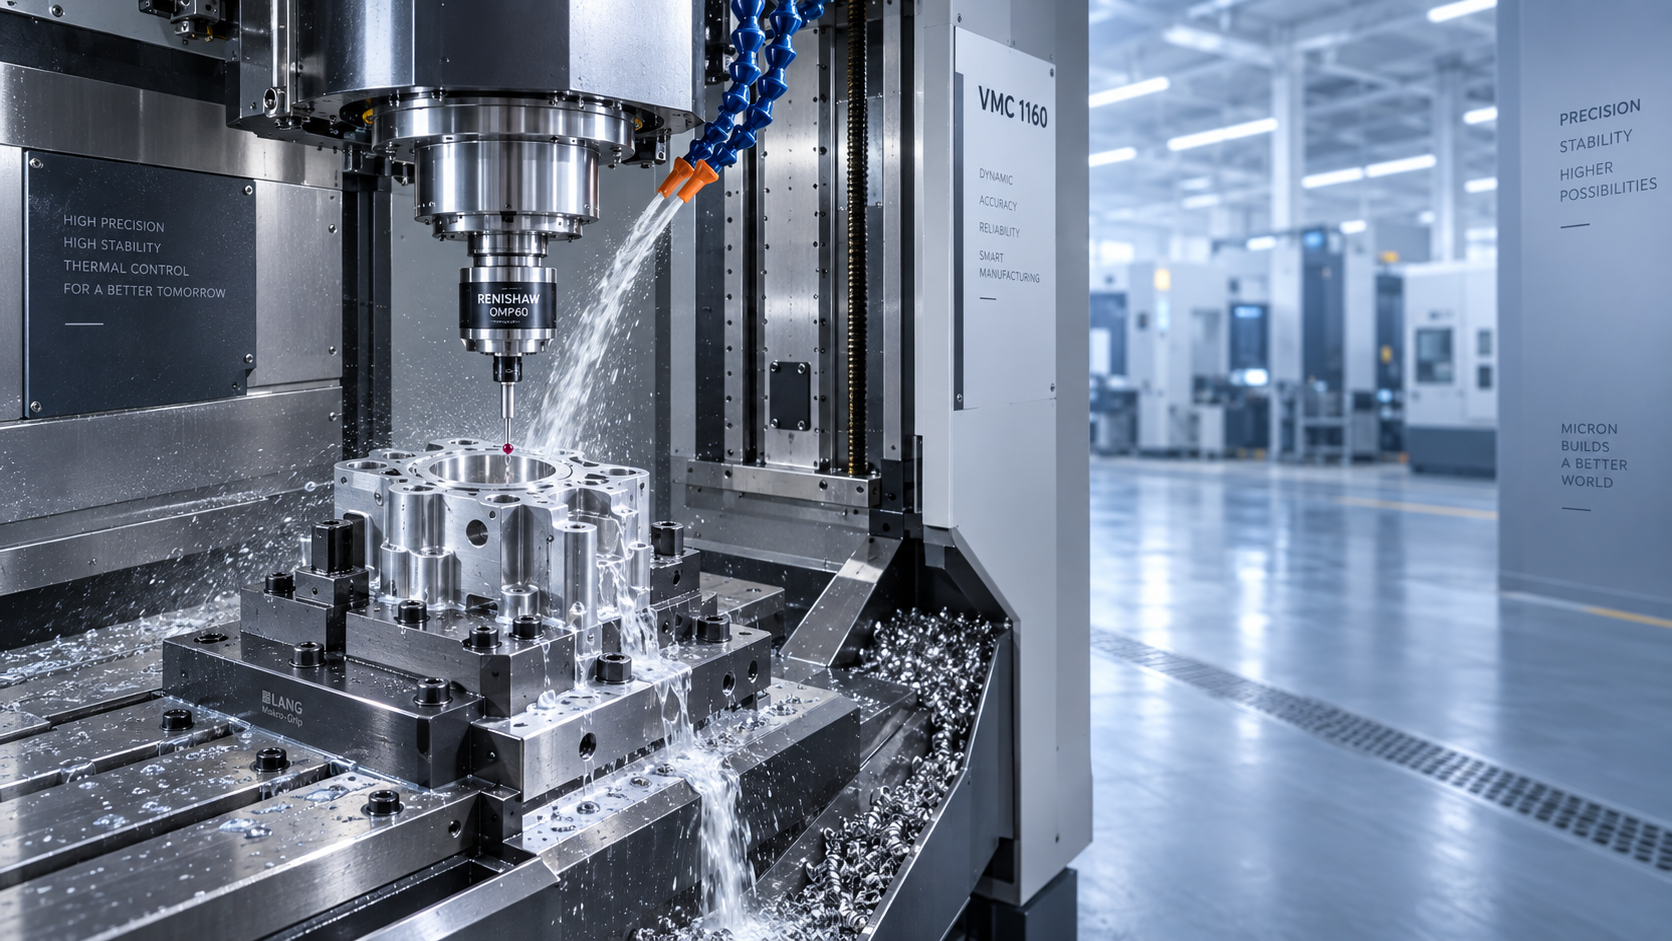
Цикл прогрева должен привести станок в повторяемое состояние до начала высокоточной обработки. Простое включение системы ЧПУ не стабилизирует шпиндель, оси подачи или систему СОЖ. Процедура должна включать контролируемую работу шпинделя во всем диапазоне частот вращения, ожидаемом для данной работы, и характерные перемещения осей. Требуемая продолжительность зависит от конструкции станка, типа шпинделя, программы обработки и допуска готовой детали, поэтому типовое значение времени не следует принимать без проверки.
Прогрев также необходимо повторять после условий, существенно изменяющих состояние станка: длительного простоя, значительного изменения частоты вращения шпинделя, технического обслуживания, влияющего на выравнивание или смазку, продолжительной наладки при открытой двери либо существенного перерыва в циркуляции СОЖ. Значимым триггером является не календарь, а изменение теплового баланса, на котором основан квалифицированный процесс.
На станках с функциями тепловой компенсации компенсацию следует рассматривать как контролируемый параметр процесса, а не как автоматическую гарантию. Ее эффективность зависит от правильной работы датчиков, стабильной геометрии станка, подходящей логики компенсации и условий эксплуатации, близких к использованным при валидации. Компенсация не может надежно устранить люфт в соединении инструментального держателя, нестабильное приспособление, чрезмерный нагрев подшипников шпинделя или неравномерный нагрев заготовки.
Контролируйте технологическое тепло, вносимое резанием
Снижение нагрева не всегда является правильной целью. В некоторых применениях стабильное тепловыделение ценнее меньшего, но переменного тепловыделения. Стабильная стратегия черновой обработки, повторяемая подача СОЖ и предсказуемый припуск на чистовую обработку создают условия, которые можно измерять и контролировать.
Несколько деталей процесса оказывают непропорционально большое влияние на тепловую стабильность:
- Состояние инструмента: Изношенная режущая кромка повышает усилие резания и нагрев. Пределы стойкости инструмента должны основываться на стабильности элемента и целостности поверхности, а не только на том, может ли инструмент еще снимать материал.
- Концентрация и расход СОЖ: Нестабильная концентрация, забитые сопла, неправильное направление подачи или прерывистый поток изменяют как температуру резания, так и удаление стружки. Возникающее изменение может влиять на размер и оставлять стружку, мешающую опорным поверхностям.
- Последовательность обработки: Интенсивное снятие припуска рядом с критической чистовой поверхностью может локально нагреть деталь или высвободить остаточные напряжения. Чистовой проход, выполненный после тепловой стабилизации, может быть более стабильным, чем проход, выполненный непосредственно после интенсивной черновой обработки.
- Контакт приспособления: Базирующие поверхности должны оставаться чистыми и доступными для подачи СОЖ и контроля стружки. Приспособление, нагреваемое повторяющимися циклами резания, может смещать базу заготовки, даже если усилие зажима остается неизменным.
Тонкостенные детали требуют особой осторожности. Их геометрия изменяется под действием усилия зажима, нагрузки резания и температуры легче, чем у жестких компонентов. Для таких деталей готовый размер, измеренный в зажатом состоянии, может не представлять размер в свободном состоянии после охлаждения. Метод контроля должен соответствовать требованию чертежа: закрепленное состояние, свободное состояние или установленная последовательность измерений.
Используйте измерение щупом и контроль, не создавая ложную базу
Измерение щупом непосредственно на станке позволяет обнаружить дрейф до того, как детали покинут станок, но оно измеряет взаимосвязь между щупом, координатами станка и заготовкой в данный момент. Оно не устанавливает автоматически окончательный размер в охлажденном состоянии. Стратегия измерения щупом наиболее ценна, когда ее базовые поверхности чистые, теплово репрезентативны и измеряются в определенный момент цикла.
Калибровка щупа также должна быть защищена от тепловой нестабильности. Калибровка щупа по эталонной сфере, когда шпиндель и станок холодные, с последующим использованием после длительного высокоскоростного цикла может внести тепловое перемещение в результат измерения. Интервал калибровки должен быть связан с профилем рисков данной работы и стабильностью, подтвержденной данными процесса.
Окончательный контроль имеет аналогичные ограничения. Концевые меры длины, приспособления КИМ, нутромеры и компонент должны достичь совместимых условий измерения, если этого требуют допуски. Деталь, перенесенная непосредственно из теплого станка в помещение с контролируемой температурой для контроля, может показывать изменяющийся результат во время стабилизации. Регистрация температуры детали или применение документированной процедуры измерения могут быть более значимыми, чем многократное повторное измерение нестабильной детали с усреднением показаний.
Состояние станка устанавливает предел процедурного контроля
Дисциплина процесса не может бесконечно компенсировать станок с развивающейся механической или тепловой неисправностью. Новая картина дрейфа, увеличенная потребность в прогреве, необычный шум шпинделя, рост вибрации, нестабильная ошибка следования оси, повторяющиеся изменения длины инструмента или изменение поведения температуры СОЖ должны инициировать проверку технического обслуживания до того, как смещения будут неоднократно корректироваться.
Архитектура и производительность станка влияют на объем тепловых изменений, которыми должен управлять процесс. Например, станок с большим ходом, используемый для тяжелых заготовок, нуждается в достаточной структурной стабильности, постоянстве приводов осей и поддержке приспособления по всей рабочей зоне. VMC1370 имеет ход по оси X 1300 мм, ход по оси Y 700 мм, номинальную нагрузку на стол 1200 кг и цельнолитую станину. Эти характеристики могут обеспечивать обработку деталей сложных размеров, но они не заменяют приемочные испытания при собственном цикле резания покупателя, длинах инструмента, массе приспособления и расположении критических допусков.
Опубликованные значения точности позиционирования и повторяемости также следует интерпретировать внимательно. Они описывают возможности станка в заявленных условиях испытаний, тогда как на производственную точность влияют тепловое состояние, качество инструментальной системы, практика наладки, траектория программы, нагрузка и метод контроля. Важный вопрос приемки заключается в том, может ли станок поддерживать требуемый допуск элемента после достижения теплового состояния, ожидаемого в производстве.
Установите пределы реагирования до накопления несоответствующих деталей
Полезный план контроля теплового дрейфа определяет действия при начале смещения контролируемого элемента. Реакция может включать приостановку цикла, проверку износа и закрепления инструмента, подтверждение расхода СОЖ, удаление стружки из зон базирования, проверку калибровки щупа, выполнение цикла стабилизации или изоляцию деталей, изготовленных с момента последней подтвержденной проверки. Действие должно основываться на характере смещения, а не на предположении, что каждое отклонение является ошибкой программирования.
Данные трендов более информативны, чем единичные измерения. Постепенное повторяемое смещение может контролироваться с помощью квалифицированной тепловой процедуры или стратегии контролируемых смещений. Внезапное нерегулярное смещение с большей вероятностью указывает на нестабильный инструмент, приспособление, состояние СОЖ, проблему с осью или измерением и не должно нормализоваться обычными изменениями смещений.
Тепловая стабильность достигается, когда станок, инструментальная оснастка, заготовка, СОЖ и система контроля рассматриваются как единая измерительная цепь. Такой подход снижает риск приемки деталей только в временных условиях и делает прецизионную обработку более предсказуемой в течение длительных производственных циклов.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам