Варианты закрепления тонкостенных деталей на вертикальном обрабатывающем центре
Тонкостенная деталь может выглядеть идеально закреплённой до начала цикла, но после обработки на вертикальном обрабатывающем центре иметь изогнутые рёбра, деформированные отверстия или фланец, который больше не прилегает ровно при контроле. Для руководителей проектов это не просто неудобство в цехе. Это может нарушить сроки сборки, увеличить объём контрольных операций, занять дефицитные мощности оборудования и поставить под угрозу этапы поставки.
Закрепление тонкостенных компонентов — это не просто выбор между тисками и приспособительной плитой. Это технологическое решение, которое должно учитывать состояние материала, оставшуюся толщину стенок, последовательность резания, стратегию базирования, время загрузки и способ высвобождения детали после обработки. Наилучшим обычно является подход, который контролирует деформацию, не делая установку настолько сложной, что производство становится нестабильным.
Почему закрепление тонкостенных деталей ведёт себя иначе
Тонкие алюминиевые крышки, корпуса из нержавеющей стали, аэрокосмические кронштейны, импеллеры, сварные конструкции и несущие рамы не реагируют на усилие зажима так же, как сплошные заготовки. Обычный зажим может выровнять стенку во время обработки; после снятия зажима деталь возвращается в исходное состояние. Результат может вводить в заблуждение: размеры могут выглядеть приемлемыми в закреплённом состоянии, но выйти за допуск после разжатия.
Остаточные напряжения добавляют ещё один уровень неопределённости. Удаление материала изменяет внутренний баланс заготовки, особенно у деталей, обработанных из листа, поковки, отливки или сварной конструкции. На вертикальном обрабатывающем центре высокоскоростные траектории инструмента и прерывистые силы резания могут дополнительно возбуждать вибрации в неподдерживаемых стенках. Приспособление, которое лишь предотвращает перемещение, не обязательно контролирует эти эффекты.
Перед утверждением концепции закрепления проектная группа должна задать четыре практических вопроса:
- Какие поверхности являются фактическими функциональными базами, а какие могут безопасно принимать опорный или зажимной контакт?
- На каком этапе деталь становится настолько гибкой, что исходная схема базирования перестаёт быть надёжной?
- Будет ли деталь релаксировать после черновой, получистовой, чистовой обработки или окончательного освобождения?
- Могут ли операторы стабильно загружать компонент, не полагаясь на «ощущение» или чрезмерную регулировку зажимов?
Ответы на эти вопросы часто определяют архитектуру приспособления яснее, чем общий размер детали.
Подбирайте метод закрепления под компонент, а не только под стол станка
Низкопрофильные механические зажимы для жёстких базовых зон
Прихваты с носком, боковые зажимы, планочные прихваты и компактные гидравлические зажимы остаются надёжным выбором, когда компонент имеет прочные периферийные элементы или технологические припуски. Их преимущество заключается в прямой передаче усилия и надёжном базировании. Они особенно полезны для ранних черновых операций, когда припуск ещё сохраняется и деталь может выдерживать умеренные зажимные нагрузки.
Риск возникает, когда зажимы располагаются непосредственно над тонкой готовой стенкой. Вместо этого направляйте усилие на более толстые бобышки, необработанный припуск или предусмотренные опорные площадки приспособления. По возможности используйте несколько точек лёгкого зажима вместо нескольких агрессивных. Цель — фиксация, а не сжатие.
Вакуумные приспособления для широких плоских деталей
Вакуумное закрепление часто эффективно для тонких пластин, панелей, крышек и компонентов из цветных металлов с достаточными уплотняемыми поверхностями. Оно распределяет удерживающее усилие по большой площади, предотвращает локальные следы от зажимов и обеспечивает инструментам доступ к верхней поверхности. Для производственных программ с частой загрузкой хорошо спроектированная вакуумная плита также может уменьшить вариации установки.
Однако вакуум не является универсальным решением. Пористые материалы, прерывистые уплотняемые контуры, сквозные элементы, интенсивное боковое фрезерование и детали с деформированными исходными заготовками могут снизить надёжность удержания. План проекта должен включать контроль вакуума, зонирование и механические упоры в случаях, когда силы инструмента могут превысить доступную силу трения. Вакуум наиболее эффективен, когда он поддерживает тщательно спланированную стратегию обработки, а не когда его используют для компенсации нестабильного процесса.
Специальные гнездовые приспособления и профильная поддержка
Для сложных отливок, криволинейных обшивок и нестандартных корпусов обработанное гнездо может быть наиболее контролируемым вариантом. Приспособление поддерживает деталь в её свободном состоянии, а установочные элементы обеспечивают повторяемое позиционирование. Регулируемые опорные подушки ценны при ожидаемых отклонениях исходного материала, но их необходимо тщательно настраивать и документировать; непостоянная высота опор может создать новую форму деформации.
Профильная поддержка особенно важна под тонкими днищами и перемычками. Вместо того чтобы оставлять большой неподдерживаемый пролёт, используйте стратегически расположенные опорные кнопки или контурные поверхности рядом с зоной резания. Опоры должны противодействовать прогибу, не создавая чрезмерных ограничений для заготовки. Если каждую точку принудительно приводить в контакт, приспособление может предварительно нагружать деталь ещё до начала резания шпинделем.
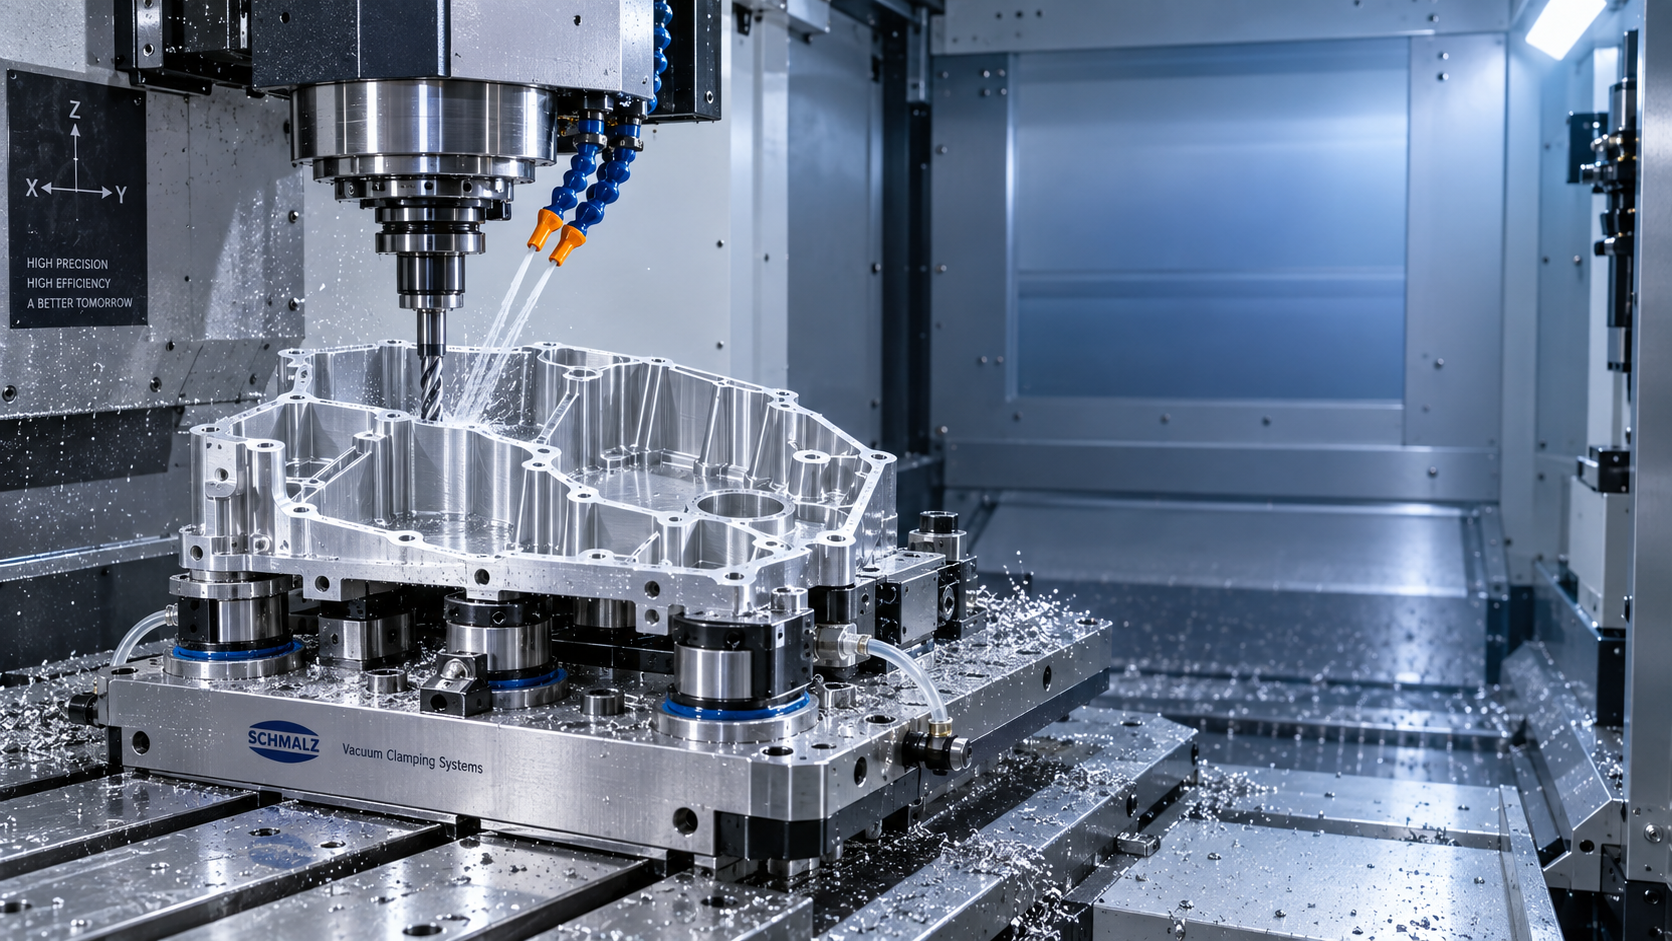
Мягкие кулачки и модульные кулачки для повторяемых семейств деталей
Когда семейства компонентов имеют схожие внешние профили, обработанные мягкие кулачки могут обеспечить практический баланс между точностью и скоростью переналадки. Их часто проще аттестовать, чем полностью индивидуальные приспособления, и их можно перерезать, если изменение конструкции затрагивает некритичный профиль. Для тонкостенных колец или корпусов контакт кулачков должен быть достаточно широким для распределения усилия и располагаться вдали от зон, которые могут релаксировать после обработки.
Модульные системы приспособлений полезны на этапе прототипирования и запуска мелкосерийного производства, когда окончательная геометрия или прогноз спроса ещё меняются. Они сокращают путь к первой стабильной установке, хотя могут не обеспечивать такого же преимущества по времени цикла, как специализированное производственное приспособление.
Последовательность обработки — часть решения по закреплению
Даже отличное приспособление не может полностью компенсировать неудачную последовательность удаления материала. Программы обработки тонкостенных деталей обычно выигрывают от поэтапного подхода: черновая обработка, пока деталь ещё относительно жёсткая, выдержка для перераспределения напряжений, повторное базирование по контролируемым базам, затем получистовая и чистовая обработка с пониженными нагрузками резания. Оставление равномерного припуска на чистовую обработку часто надёжнее, чем удаление большей части материала с одной стороны до обработки другой.
Для глубоких карманов или тонких рёбер чередуйте удаление материала по всей детали, а не завершайте одну область за раз. Выбор инструмента также имеет значение. Острые режущие кромки, подходящая геометрия спирали, меньшее радиальное врезание и стабильный вылет инструмента уменьшают усилие на стенку. Цель не всегда заключается в максимально возможной скорости съёма металла; она состоит в предсказуемом балансе между производительностью и конечной геометрией.
Руководителям проектов следует запрашивать данные измерений в незажатом состоянии. Контрольное измерение щупом в процессе обработки полезно для управления процессом, но не может заменить проверку после освобождения детали. Если критически важный элемент смещается после разжатия, команда должна различать деформацию, вызванную приспособлением, снятие напряжений, тепловые эффекты и прогиб под действием сил инструмента, прежде чем изменять допуски или добавлять трудозатраты на контроль.
Практическая проверка приспособления перед запуском в производство
Проверка приспособления должна объединять инженеров-технологов, специалистов по качеству, программистов и производственный персонал в рамках одного обсуждения. Рассмотрите принцип базирования 3-2-1, но не применяйте его механически. Тонкостенным деталям иногда требуется меньше жёстких ограничений и больше мягкой поддержки, чтобы не принуждать естественно деформированную заготовку к искусственной форме.
Проверьте доступ инструмента, щупов, удаление стружки и подачу СОЖ. Убедитесь, что зажимы не могут ослабнуть под воздействием вибрации и что ни один элемент приспособления не блокирует чистовой проход и не создаёт неизбежный след контакта. Включите исследование загрузки оператором: установка, точная только при работе одного опытного специалиста, не является действительно готовой к производству.
Также стоит планировать подготовку приспособления как контролируемую операцию. В условиях производства сварных конструкций магнитные сверлильные инструменты могут использоваться для создания монтажных или сервисных отверстий в стальных конструкциях приспособлений перед окончательной сборкой. Компактная установка, такая какVD50, может быть актуальна для этих вспомогательных работ благодаря возможности сверления с магнитным основанием, подходящей для задач обработки стальных конструкций. Это не относится к закреплению детали на обрабатывающем центре, но может помочь организовать работы по изготовлению приспособлений в рамках более широкого производственного проекта.
Распространённые решения, создающие предотвратимую доработку
Одна из частых ошибок — затягивание зажимов до исчезновения вибрации. Это может временно устранить шум процесса, одновременно закрепляя деформацию в детали. Другая ошибка — использование одного центрального зажима для большой тонкой панели; края могут вибрировать или приподниматься по мере удаления фрезы от центра. Не менее рискованно использовать готовые поверхности в качестве зон зажима без определения допустимых зон контакта и требований к внешнему виду.
Команды также недооценивают влияние чистоты приспособления. Стружка под тонкой деталью может настолько изменить условия её посадки, что это повлияет на плоскостность или положение отверстия. Специальный доступ для обдува воздухом, карманы для отвода стружки и чёткая процедура очистки — это небольшие конструктивные детали с большими последствиями для повторяемости.
Выбирайте стратегию для контролируемого освобождения, а не только для надёжного зажима
Наиболее эффективная стратегия закрепления для вертикального обрабатывающего центра — та, которая позволяет компоненту выйти из приспособления в форме, требуемой чертежом. Механические зажимы, вакуумные плиты, специальные гнёзда, мягкие кулачки и модульные системы имеют своё применение, однако их пригодность зависит от того, как они распределяют усилие, поддерживают уязвимые участки и соответствуют последовательности обработки.
Для руководителей проектов решение следует оценивать с точки зрения общего риска программы: выхода годных деталей с первого прохода, повторяемости действий оператора, нагрузки на контроль, срока изготовления приспособления и стоимости позднего выявления отклонений размеров. Когда закрепление рассматривается как инженерная часть процесса, а не как дополнительный элемент станка, тонкостенные компоненты становятся значительно более управляемыми при обработке, контроле и поставке с уверенностью.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам