Для чего используется горизонтально-фрезерный станок в металлообработке?
Горизонтально-фрезерный станок используют для снятия металла с заготовок при обработке пазов, канавок, плоских поверхностей, уступов и других элементов, для которых подходит горизонтальное расположение шпинделя. К типичным операциям относятся фрезерование наружных шпоночных пазов на валах, обработка параллельных канавок в блоках и снятие значительного припуска с отливок или поковок. Пригодность станка для конкретной задачи зависит от компоновки фрез, способа закрепления заготовки, возможностей шпинделя и доступа к обрабатываемым поверхностям.
Этот термин охватывает как обычные станки с фрезами, установленными на оправке, так и горизонтальные обрабатывающие центры с ЧПУ. Их объединяет горизонтальное расположение шпинделя, однако оснастка и методы работы различаются. Понимание этого различия помогает соотнести тип станка с выполняемыми на нём операциями.
Как горизонтальное расположение шпинделя влияет на резание
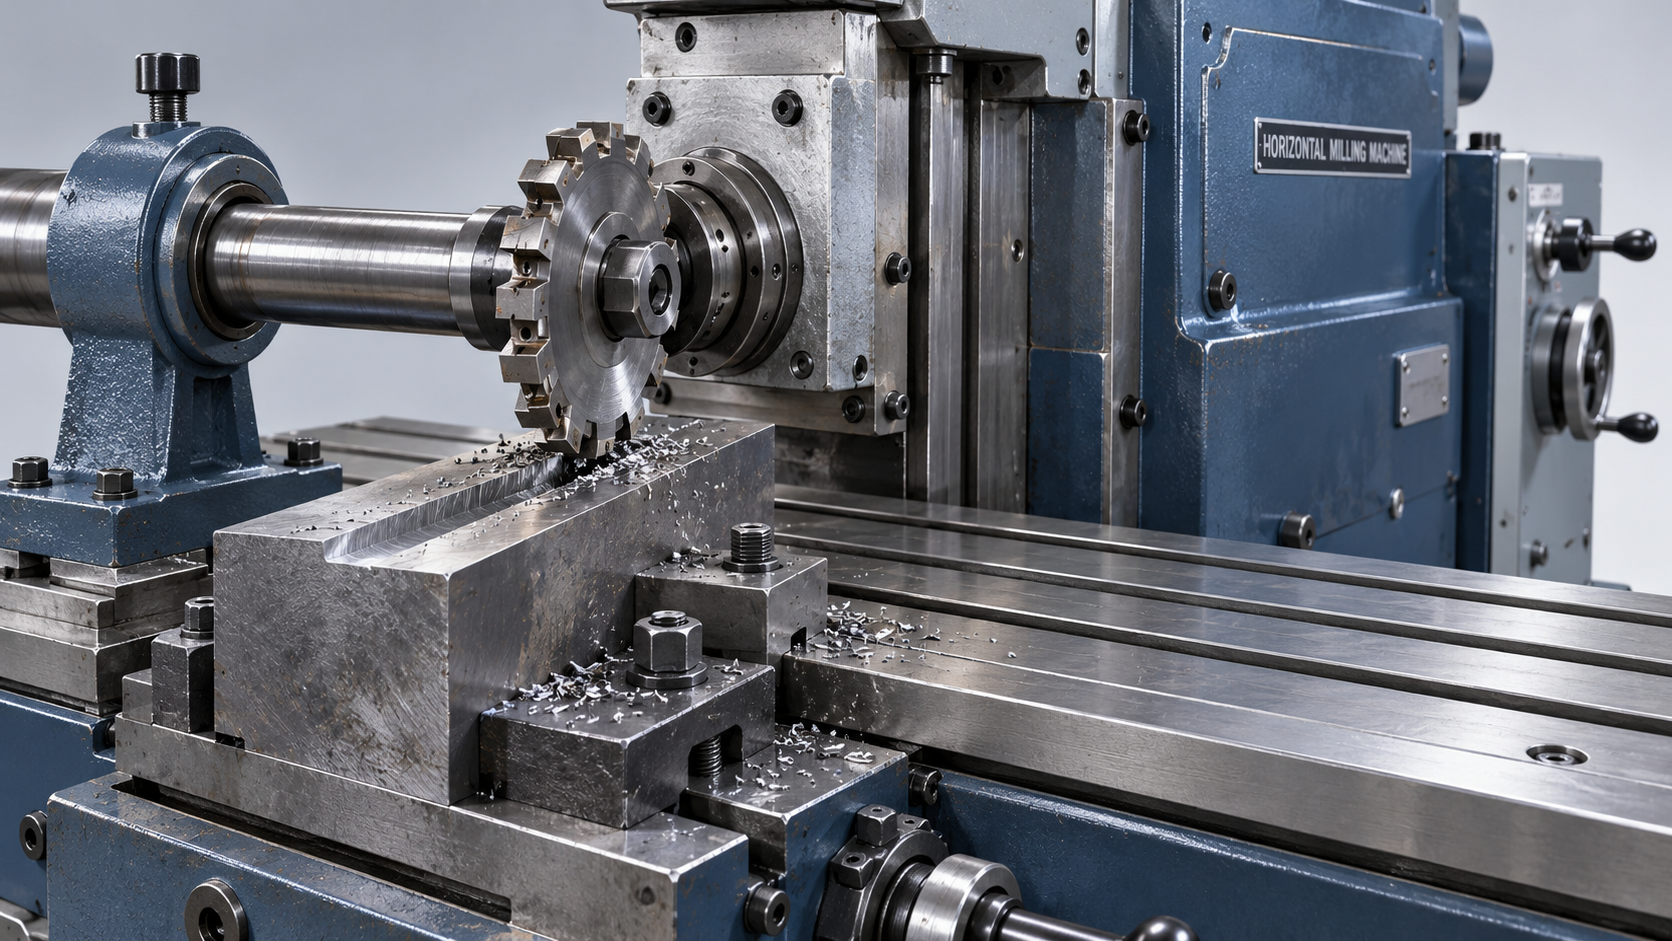
На обычном горизонтально-фрезерном станке цилиндрическая или дисковая фреза часто устанавливается на оправке, выступающей из шпинделя. Внешняя опора помогает предотвратить прогиб оправки. Заготовка перемещается относительно вращающейся фрезы, зубья по её окружности снимают материал. Такая компоновка подходит для длинных прямолинейных резов и операций с широкой зоной контакта фрезы с материалом.
В горизонтальном обрабатывающем центре с ЧПУ отдельные инструменты обычно устанавливаются непосредственно в шпиндель с помощью оправок. Станок выполняет запрограммированные перемещения по осям и часто оснащается поворотным столом или индексируемой палетой. Торцевые и концевые фрезы, сверла и расточные инструменты позволяют выполнять разные операции без длинной оправки, характерной для обычного горизонтально-фрезерного станка.
Одно лишь расположение шпинделя не определяет возможности резания и точность. Жёсткая установка фрезы на оправке и компактная компоновка с оправкой для инструмента в станке с ЧПУ имеют разные ограничения. На устойчивость контакта режущей кромки с металлом влияют вылет инструмента, состояние подшипников, жёсткость приспособления и расстояние между зоной резания и опорами.
Пазы, канавки и наружные шпоночные пазы
Фрезерование пазов — один из наиболее очевидных способов применения обычного горизонтально-фрезерного станка. Дисковая трехсторонняя фреза снимает материал периферийными зубьями, а её боковые зубья формируют стенки паза. Такой способ подходит для обработки каналов в деталях станков, канавок для обеспечения зазора и пазов, проходящих по доступной поверхности.
Паз должен соответствовать траектории входа и выхода фрезы. Дисковая фреза естественным образом оставляет закруглённое окончание там, где её окружность входит в заготовку или выходит из неё. Глухой паз с заданной формой конца может быть проще обработать концевой фрезой, если обеспечены достаточный доступ инструмента и жёсткость системы.
Наружные шпоночные пазы на валах — ещё один распространённый пример применения. Вал необходимо надёжно закрепить, чтобы предотвратить его проворачивание и изгиб, а выравнивание фрезы определяет положение шпоночного паза относительно оси вала. Внутренний шпоночный паз в отверстии представляет собой иную задачу с точки зрения доступа и обычно требует протягивания, долбления или другого подходящего процесса.
При обработке пазов с точной посадкой номинальная ширина фрезы — лишь отправная точка. На готовую ширину влияют биение фрезы, состояние зубьев, прогиб оправки и силы резания. Пробный проход с последующим измерением позволяет определить фактический результат до обработки окончательного элемента.
Широкие поверхности и обработка нескольких элементов за один проход
Цилиндрическое фрезерование, также называемое периферийным фрезерованием, выполняется цилиндрической фрезой для получения плоской поверхности при перемещении заготовки под ней. Оно хорошо подходит для обработки доступных поверхностей блоков, плит и подобных деталей. Припуск может сниматься с черновой заготовки или поверхность может подготавливаться в качестве базы для последующих операций.
При фрезеровании в распор две разнесённые боковые фрезы за один проход обрабатывают противоположные параллельные поверхности. Например, этот метод позволяет сформировать два уступа на детали, задавая расстояние между ними компоновкой фрез и проставок. Точность результата по-прежнему зависит от биения фрез, состояния проставок и устойчивости заготовки.
Многофрезерование развивает этот принцип: на одной оправке устанавливают несколько фрез. По мере прохождения детали через установку разные фрезы могут формировать сочетание плоских поверхностей, канавок и уступов. Такой метод полезен, когда повторяющаяся геометрия деталей оправдывает применение специализированной оснастки.
Совмещение операций увеличивает нагрузку на всю установку. Комплект фрез создаёт большее сопротивление резанию, чем одна узкая фреза, поэтому крутящий момент шпинделя, опора оправки, возможности подачи и прочность приспособления должны соответствовать совокупной операции. Установка дополнительных фрез не обязательно сокращает время производства, если подачу приходится значительно снижать.
Снятие большого припуска и обработка корпусов
Горизонтальное фрезерование часто связывают с тяжёлым резанием, поскольку подходящая конструкция станка и поддерживаемая оснастка способны выдерживать значительные силы резания. При черновой обработке удаляют излишки материала со стальных заготовок, чугунных деталей и других заготовок, после чего чистовая обработка обеспечивает окончательные размеры.
Одна лишь глубина резания не даёт полного представления о нагрузке. Ширина контакта, подача на зуб, диаметр фрезы, прочность материала и геометрия инструмента влияют на неё в совокупности. Широкий рез при умеренной глубине может требовать больше мощности, чем более глубокий, но узкий рез. При низкой частоте вращения шпинделя следует уделить особое внимание доступному крутящему моменту: номинальная мощность двигателя не описывает все режимы работы.
Горизонтальные обрабатывающие центры с ЧПУ особенно полезны при обработке корпусов, корпусов клапанов и призматических деталей с элементами на нескольких гранях. Поворотный стол может последовательно подводить к шпинделю разные стороны детали, позволяя выполнять торцевое фрезерование, сверление, растачивание и контурную обработку за одну установку. Фактический доступ зависит от перемещения стола, возможностей индексирования, зазоров вокруг приспособления и вылета инструмента.
Закрепление детали в одном положении помогает сохранять взаимное расположение элементов на разных гранях, однако на результат также влияют точность поворотной оси и позиционирование приспособления. Для обработки глубоких карманов и утопленных отверстий требуется достаточный зазор для инструмента; горизонтальный шпиндель не устраняет возможность столкновения оправки, приспособления и заготовки.
Для зубьев шестерён и фасонных элементов требуется подходящее оборудование
На обычном горизонтально-фрезерном станке, оснащённом делительной головкой и подходящей фасонной фрезой, можно обработать отдельные впадины между зубьями шестерни, индексируя заготовку между проходами. Фреза должна соответствовать заданному профилю зубьев и геометрии шестерни. Наличие горизонтального шпинделя само по себе не превращает станок в специализированное оборудование для производства шестерён.
Для обработки винтовых канавок или зубьев требуется согласованное вращательное и линейное перемещение, обеспечиваемое подходящими механическими устройствами или управляемыми осями. Аналогично, для обработки сложных трёхмерных поверхностей необходимы соответствующие перемещения по осям, возможности программирования и доступ инструмента. Обычный ручной горизонтально-фрезерный станок и многоосевой обрабатывающий центр не следует считать взаимозаменяемыми для таких задач.
Когда горизонтальная компоновка подходит для работы
Главные причины выбрать горизонтальную компоновку связаны с геометрией элементов и настройкой процесса резания. Для обычного фрезерования на оправке подходят длинные доступные канавки, параллельные поверхности, которые можно обработать парными фрезами, а также повторяющиеся сочетания элементов. Для деталей, требующих обработки нескольких сторон, часто подходит горизонтальный обрабатывающий центр с ЧПУ и соответствующей системой индексирования.
Удаление стружки — ещё один практический фактор. При подходящей ориентации заготовки стружка легче падает с вертикальных поверхностей и из некоторых полостей, что снижает вероятность повторного резания. Однако в глубоких карманах стружка всё же может задерживаться, особенно если приспособление перекрывает путь её выхода. Подача СОЖ и удаление стружки должны быть обеспечены непосредственно в зоне резания.
Вертикально-фрезерный станок часто обеспечивает лучший прямой обзор и удобный доступ при обработке неглубоких карманов и элементов на верхней поверхности, а также при частой ручной переналадке. Ни одна из ориентаций не гарантирует более высокое качество поверхности. Следы вибрации, наклон стенок и нестабильные размеры могут возникать на станках обоих типов из-за плохой опоры или чрезмерного вылета инструмента.
При рассмотрении модели, например8835, одного названия модели недостаточно, чтобы определить её пригодность для этих операций. Важны такие характеристики, как компоновка шпинделя, рабочие перемещения, тип инструментального интерфейса, характеристики крутящего момента, грузоподъёмность стола и наличие поворотной оси. Эти данные позволяют соотнести станок с предполагаемой операцией резания.
При обработке тонкостенных деталей снятие материала также изменяет жёсткость заготовки в процессе обработки. Резание, которое остаётся стабильным рядом с массивным основанием, может вызвать вибрацию по мере утонения стенки. Для контроля этих изменений помогают оставление припуска на чистовую обработку, поддержка уязвимых участков и выбор подходящей последовательности операций. Завершающая операция должна соответствовать состоянию детали после черновой обработки, поскольку её опора и сопротивление силам резания могут существенно отличаться от характеристик исходной заготовки.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам