Опоры оправки горизонтально-фрезерного станка: почему важна жесткость
Опоры оправки горизонтально-фрезерного станка: почему важна жесткость
Горизонтально-фрезерный станок может иметь достаточную мощность шпинделя и при этом плохо справляться с широкой дисковой фрезой. Ограничивающим фактором может быть узел оправки, а не двигатель. Под нагрузкой даже небольшие перемещения оправки, опорного подшипника или хобота могут изменить положение фрезы относительно заготовки. В результате возможны вибрации, отклонения размеров, неравномерная чистота поверхности или преждевременное разрушение режущей кромки.
Поэтому жесткость опоры оправки заслуживает большего внимания, чем может дать фотография в каталоге. Важно не просто выяснить, предусмотрена ли у станка внешняя опора, а убедиться, что весь узел сохраняет устойчивость при предполагаемых условиях резания.
Проследите путь сил резания через узел
У обычного горизонтально-фрезерного станка с оправкой шпиндель приводит в движение оправку, на которой установлена одна или несколько фрез. Внешняя опора, обычно закрепленная на хоботе, поддерживает шейку оправки со стороны, удаленной от шпинделя. Такая конструкция уменьшает изгиб по сравнению с аналогичным вылетом без опоры, но не исключает прогиба.
Силы резания передаются через фрезу, оправку, подшипники шпинделя, опорный подшипник, хобот и станину. Податливость любого соединения приводит к относительному перемещению инструмента и заготовки. Массивный корпус опоры не компенсирует ослабленный зажим хобота, изношенный подшипник, поврежденную установочную поверхность или недостаточно жесткое крепление заготовки.
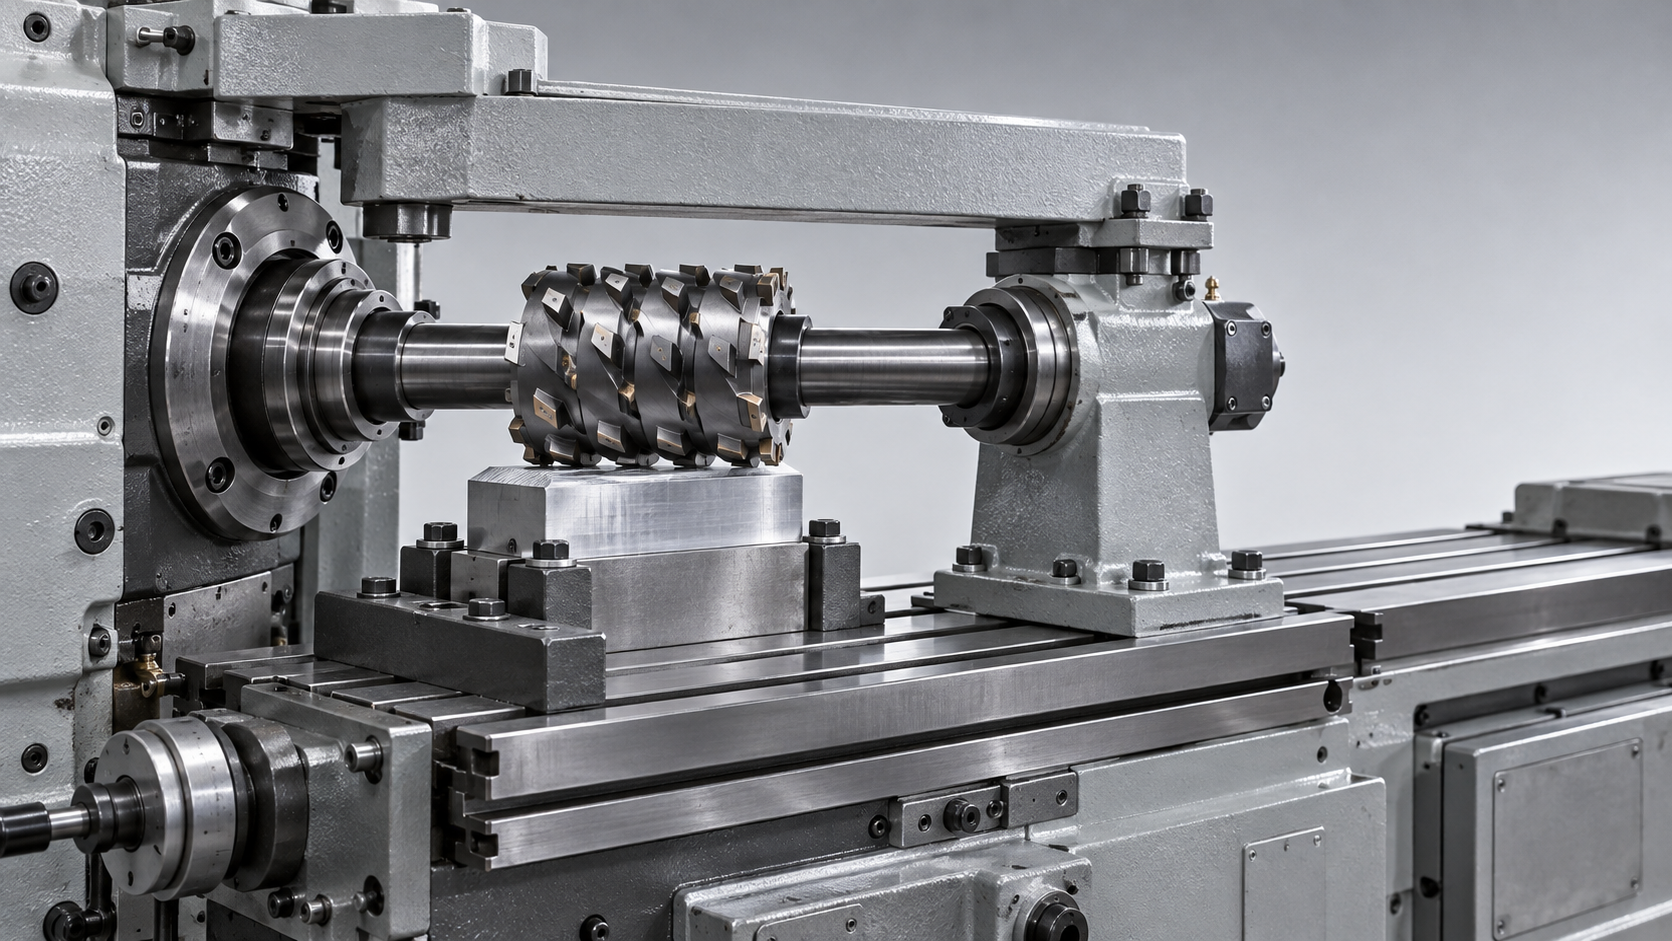
Также уточните, о какой конструкции станка идет речь. Во многих горизонтальных обрабатывающих центрах используются установленные на шпинделе оправки для инструмента без внешней опоры. Оценка их жесткости отличается от оценки станков с длинной оправкой, применяемых для фрезерования дисковыми, трехсторонними или наборными фрезами. Для этих типов станков нельзя без изменений использовать один и тот же приемочный контрольный список.
Почему важны диаметр, вылет и положение фрезы
Основы механики балок объясняют, почему даже небольшие изменения настройки могут иметь значение. Жесткость сплошного круглого сечения при изгибе зависит от осевого момента инерции, который пропорционален четвертой степени диаметра. Прогиб также значительно увеличивается с ростом неподдерживаемой длины. Точное поведение зависит от положения нагрузки и граничных условий, поэтому простой расчет балки служит лишь для предварительной оценки, а не для прогнозирования характеристик станка в целом.
На практике используйте самую короткую подходящую оправку максимально возможного диаметра, совместимого со шпинделем, фрезами и опорой. Если позволяет зазор, расположите опору как можно ближе к зоне резания. Избегайте ненужного увеличения длины проставок и оценивайте положение фрезы относительно обеих опор, а не считайте, что жесткость одинакова по всей длине оправки.
При наборном фрезеровании требования к выбору параметров возрастают. Несколько фрез могут создавать суммарные силы и моменты, действующие на более длинный узел. Успешная работа с одной узкой фрезой не доказывает пригодность станка для широкого набора фрез. При оценке следует учитывать предполагаемую производственную конфигурацию.
Статическая жесткость — не единственный фактор
При испытании статической нагрузкой измеряют перемещение под действием приложенной силы. Вибрации при резании — динамическая проблема, связанная с собственными формами колебаний конструкции, демпфированием, условиями резания и взаимодействием последовательных проходов зубьев фрезы. Опора может почти не перемещаться статически, но при определенных частотах вращения шпинделя допускать вибрацию.
Как правило, повышение жесткости полезно, однако утверждение «без вибраций» никогда не следует принимать как безусловную характеристику. На устойчивость влияют геометрия фрезы, зацепление зубьев, биение, крепление заготовки и материал. Изменение частоты вращения может подавить неустойчивый режим, но не устранит лежащую в его основе механическую проблему.
Проверяйте сопряжения, а не только размеры корпуса
Опорный подшипник должен соответствовать шейке оправки и рабочему диапазону станка. В зависимости от конструкции может использоваться подшипник скольжения или подшипник качения. Зазоры, смазка, соосность и допустимая частота вращения требуют соблюдения инструкций для конкретной конструкции; универсального значения регулировки не существует.
Чрезмерный зазор может приводить к перемещениям. Слишком сильная затяжка или несоосность могут вызвать нагрев, заедание и ускоренный износ. Попытка принудительно установить несоосную опору может изогнуть оправку еще до начала резания. Проверяйте опорные поверхности и соблюдайте указанный изготовителем порядок выравнивания и зажима; не пытайтесь компенсировать проблемы сборки усилием зажима.
- Проверяйте биение оправки и шпинделя отдельно, чтобы определить источник погрешности.
- Осмотрите проставки, торцы фрез и установочные уступы на наличие заусенцев, загрязнений и повреждений.
- Убедитесь, что хобот надежно фиксируется при необходимом вылете.
- Уточните требования к смазке подшипника, наличию запасных частей и доступу для осмотра.
В производстве важна возможность легко и повторяемо выполнять настройку. Если после каждой смены фрезы трудно проверить правильность выравнивания, результат может слишком сильно зависеть от навыков оператора.
Преобразуйте заявления о жесткости в приемочные испытания
Попросите поставщиков указать конфигурацию, для которой заявлены характеристики: диаметр оправки, положение опоры, размеры фрез, материал, частоту вращения, подачу, глубину резания и способ крепления заготовки. Без этих сведений образец чистоты поверхности или видео обработки мало пригодны для сравнения.
Полезный план приемки предусматривает отдельную проверку геометрических параметров и испытания резанием. ISO 230-1 устанавливает порядок проверки геометрической точности без нагрузки или в квазистатических условиях, если он применим. Сам по себе этот стандарт не позволяет определить допустимый уровень вибраций при конкретной производственной операции. Укажите в документации на закупку применимые процедуры испытаний, допуски и рабочую конфигурацию.
Для пробной обработки используйте типичную конфигурацию фрез и материал заготовки. Измерьте размеры и чистоту поверхности в заданных точках, а затем повторите обработку после согласованного прогрева станка. Запишите динамику температуры подшипника и наличие необычной вибрации. Предельные значения при приемке должны соответствовать требованиям к детали и спецификации станка, а не произвольно выбранному универсальному показателю жесткости.
Если предусмотрено испытание на перемещение, укажите направление и точку приложения силы, место измерения и разрешение прибора. Значение жесткости, выраженное отношением силы к перемещению, имеет смысл только при известных условиях испытания.
Сравнивайте оборудование корректно с технической точки зрения
Жесткость важна при металлообработке, но характеристики нельзя напрямую переносить на станки разных типов. Например, магнитная дрель VD16E имеет максимальный диаметр сверления 16 мм, мощность 1,350 W и номинальную силу магнитного удержания 11,500 N. Это значение силы удержания не является показателем жесткости оправки фрезерного станка; магнитное сцепление также зависит от заготовки и условий контакта. Эти характеристики относятся к отдельной оценке сверлильного оборудования.
Компания Shandong VEDON Intelligent Equipment Co., Ltd. объединяет R&D, производство, продажи и сервисное обслуживание в области станков с ЧПУ, решений для интеллектуального производства и прецизионного режущего инструмента. Обсуждая применение с поставщиком, который работает во всех этих категориях, отделяйте критерии приемки фрезерного станка от характеристик сверления или спецификаций оснастки. Запрашивайте данные, относящиеся к фактической конфигурации станка.
Для горизонтально-фрезерного станка решающее подтверждение пригодности — правильно собранная система опор, которая позволяет многократно выполнять требуемую операцию. До утверждения оборудования согласуйте конфигурацию оправки, процедуру выравнивания, производственные испытания и требования к техническому обслуживанию. Эти сведения лучше раскрывают реальные возможности станка, чем мощность шпинделя или размер опоры сами по себе.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам