Оценка окупаемости VMC650 перед расширением собственного механообрабатывающего участка
Прежде чем расширять собственный механический цех, лицам, принимающим решения, требуется не только коммерческое предложение на станок. Им необходима достоверная оценка производственных мощностей, трудозатрат, рисков для качества, стоимости деталей, передаваемых на аутсорсинг, и момента, когда новый VMC650 начнет окупаться. Вопрос заключается не просто в том, может ли вертикальный обрабатывающий центр изготовить деталь. Важно, позволит ли перенос этих работ внутрь компании создать более управляемую и прибыльную производственную систему.
Для многих производителей аутсорсинг хорошо работает на ранних этапах роста. Он позволяет избежать капитальных затрат и получить доступ к специализированным компетенциям. Давление обычно возникает позднее: поставщики увеличивают сроки поставки, изменения в конструкции становятся дорогостоящими, проблемы с качеством требуют больше времени для устранения, а срочные заказы нарушают производственный график. VMC650 может стать практическим переходным решением между аутсорсинговой обработкой и более крупной автоматизированной ячейкой обработки, но только если его загрузка, техническое соответствие и модель эксплуатации оцениваются объективно.
Начинайте оценку ROI VMC650 с деталей, а не со станка
Наиболее убедительное обоснование инвестиций начинается с 12-месячного анализа деталей, которые в настоящее время закупаются у сторонних механических цехов. Разделите их на серийные производственные детали, малосерийные повторяющиеся детали, прототипы, ремонтные компоненты и разовые заказы. VMC650, как правило, обеспечивает наиболее очевидную отдачу при обработке деталей с повторяемым спросом, несложной наладкой и габаритами, соответствующими его рабочей зоне.
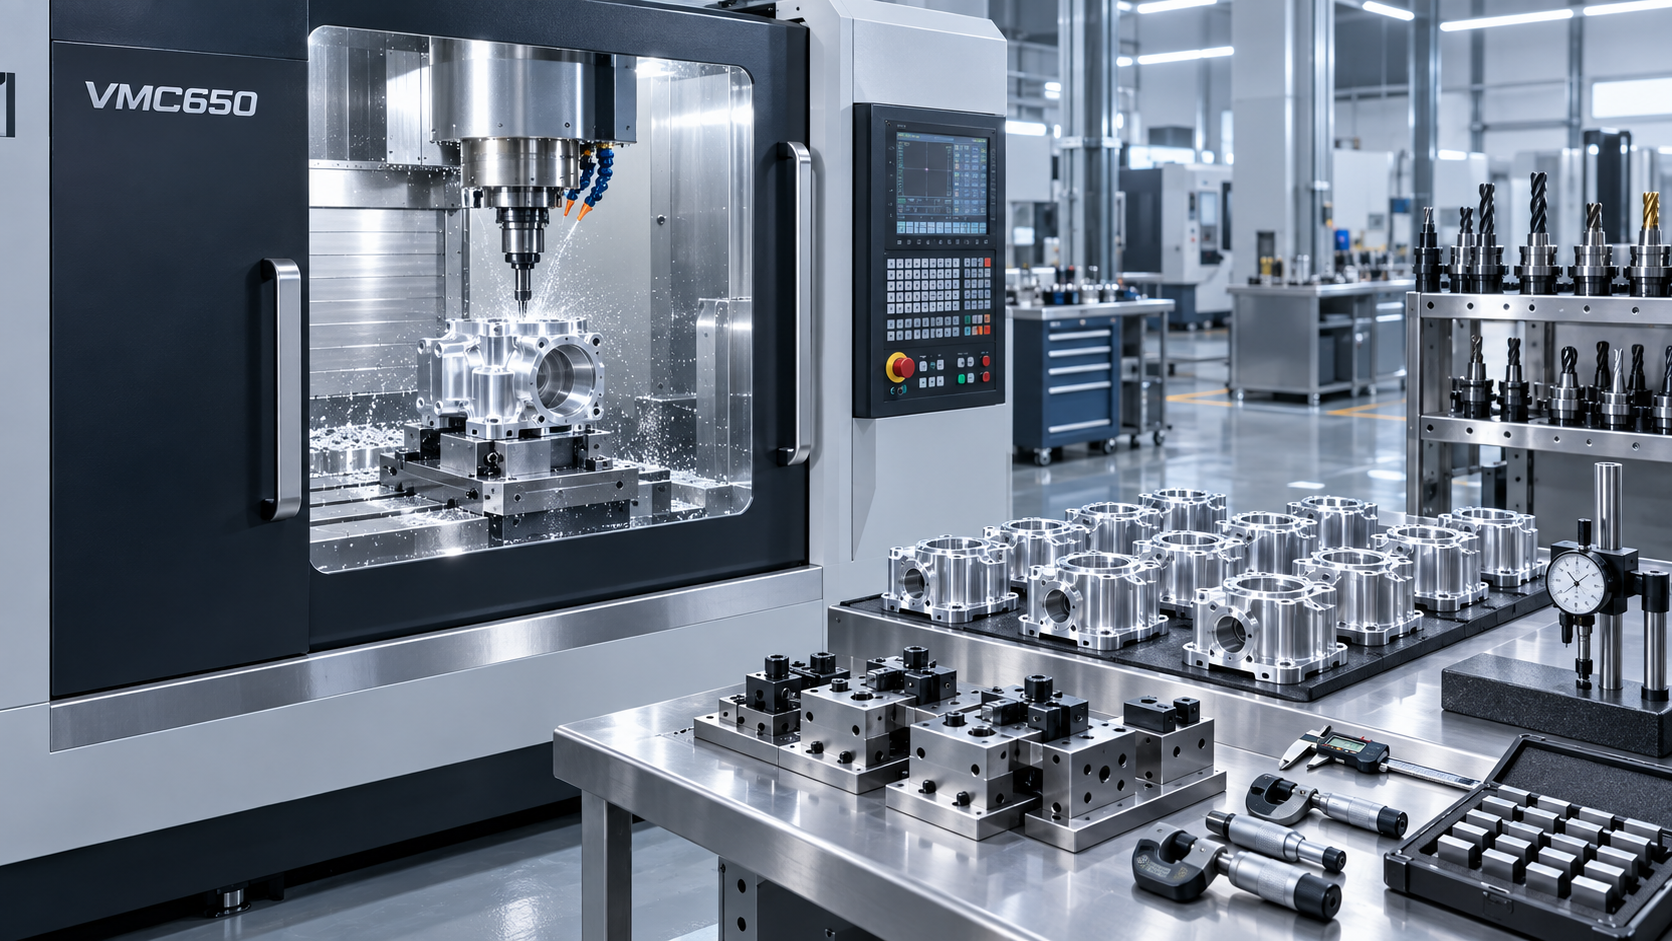
Для типовой конфигурации VMC650 перемещения по осям X/Y/Z могут составлять около 600 × 500 × 500 мм, при рабочем столе примерно 800 × 500 мм и грузоподъемности 400 кг. Эти показатели полезны как отправная точка, но не должны рассматриваться как окончательный критерий выбора. Реальный вопрос состоит в том, смогут ли самая крупная заготовка, приспособление, вылет инструмента и необходимая траектория подхода инструмента безопасно разместиться без ухудшения доступа или жесткости.
Составьте перечень семейств деталей и зафиксируйте для каждого кандидата следующее:
- Годовое количество и стабильность прогноза;
- Текущая стоимость единицы при аутсорсинге, транспортировка, контроль и стоимость доработки;
- Тип материала, форма заготовки и ожидаемая скорость съема металла;
- Количество установок, необходимая оснастка и расчетное время цикла;
- Требования к допускам, качеству поверхности и контролю;
- Влияние задержки детали на выручку или операционную деятельность.
Это упражнение часто меняет ход обсуждения. Недорогая деталь, изготовленная на аутсорсинге, все равно может быть неудачным первым кандидатом для внутреннего производства, если она требует частых наладок и выпускается в ограниченных количествах. И наоборот, относительно простой компонент, используемый каждую неделю, может иметь скрытую ценность, поскольку сокращает административные затраты на закупки, время ожидания и производственные перебои.
Рассчитайте полную стоимость внутренней механической обработки
Распространенная ошибка при расчете ROI — сравнивать цену в счете поставщика только с ценой покупки станка. Внутренняя механическая обработка имеет более широкую структуру затрат. Капитальные затраты важны, но это лишь одна часть расчета.
Ваша годовая оценка затрат на владение и эксплуатацию должна включать инвестиции в станок, доставку и монтаж, подготовку электроснабжения и подачи воздуха, фундамент при необходимости, зажимную оснастку, режущий инструмент, CAM-программное обеспечение или ресурсы для программирования, обучение операторов, профилактическое обслуживание, коммунальные расходы и возможности контроля. Также включите ожидаемые затраты на простои. Станок без обученного оператора или подготовленной оснастки не является производительной мощностью.
Практический расчет можно выразить следующим образом:
Годовая чистая выгода = предотвращенные затраты на аутсорсинг + экономия за счет сокращения сроков поставки и уменьшения доработок − годовые затраты на внутреннюю эксплуатацию
Затем:
Простой срок окупаемости = общие первоначальные инвестиции ÷ годовая чистая выгода
Используйте консервативные допущения. Например, не следует считать, что каждая доступная смена будет оплачиваемым временем обработки. Учитывайте наладку, отработку программы, смену инструмента, контроль, перемещение материалов, профилактическое обслуживание и периоды, когда станок ожидает программы или материал. Для операций на ранней стадии организации внутреннего производства плановая загрузка часто более реалистична, чем оптимистичная.
Лица, принимающие решения, также должны проверить три сценария: осторожный сценарий с более низким спросом и более длительным временем наладки, базовый сценарий, соответствующий текущим заказам, и сценарий роста, включающий новые заказы, полученные благодаря более быстрому реагированию. Если VMC650 имеет смысл только при наиболее агрессивном сценарии, инвестиции могут требовать поэтапного подхода, а не немедленной покупки.
Точность — это экономический фактор, а не просто спецификация
Точность обработки важна, поскольку отклонения имеют стоимость. Они могут приводить к браку, дополнительной подгонке, дополнительному контролю, отклонению сборок или сложным разговорам с заказчиками. Для деталей, требующих стабильного расположения отверстий, профилей, карманов или сопрягаемых поверхностей, повторяемость может быть столь же важна с коммерческой точки зрения, как и предельная точность позиционирования.
При оценке станка изучите механическую основу заявленных показателей: конструкцию станины, конструкцию направляющих, шарико-винтовые передачи, систему сервоприводов, поведение шпинделя и термическую стабильность в предполагаемых условиях эксплуатации. Цельная литая станина, высокоточные шарико-винтовые передачи и сервоприводы могут обеспечивать стабильную обработку сложных криволинейных поверхностей и тонкостенных деталей при условии, что инструмент, приспособления, программирование и практика оператора столь же дисциплинированны.
Платформа VMC компании VEDON разработана с учетом этих более широких производственных потребностей. Конфигурация с заявленной точностью позиционирования ±0.003 мм и повторяемостью ±0.004 мм может быть актуальна для производителей, стремящихся к более предсказуемому контролю размеров. Однако покупателям следует проверять точность в реалистичных условиях резания и на собственных типовых деталях, а не полагаться только на спецификации.
Планирование мощностей: не покупайте станок только для устранения сегодняшнего узкого места
VMC650 должен устранять ограничение, а не создавать новое. Если текущим узким местом являются сроки внешней механической обработки, перенос выбранных деталей во внутреннее производство может сразу повысить оперативность. Но если программирование, контроль, удаление заусенцев или подготовка материала уже ограничены, станок может лишь переместить очередь на следующий этап.
Составьте карту полного маршрута типовой детали: приемка материала, резка, закрепление, обработка, удаление заусенцев, измерение, очистка и передача на сборку. Это покажет, будет ли предлагаемый обрабатывающий центр работать как самостоятельный актив или как часть эффективного внутреннего процесса.
Шпиндель с ременным приводом 10 000 об/мин и оснастка BT40, обычно используемые для станков этого класса, могут подходить для широкого спектра общепромышленных механических компонентов из стали, алюминия, чугуна и инженерных пластиков. Магазин инструмента на 16 или 24 позиции также может сократить ручное вмешательство при обработке деталей, требующих нескольких операций. Однако более быстрый шпиндель или ускоренные перемещения не обеспечивают автоматически больший выпуск продукции, если наладка остается медленной. Для смешанного мелкосерийного производства инвестиции в модульные приспособления и автономное программирование могут дать такую же ценность, как и небольшое сокращение времени цикла.
Когда VMC650 имеет подходящий масштаб — и когда нет
VMC650 часто является разумным выбором для компаний, обрабатывающих компоненты средних размеров, приспособления, плиты, корпуса, кронштейны и повторяющиеся механические детали. Он может предложить управляемую точку входа для внутреннего отдела CNC без выделения производственной площади и капитала для гораздо более крупной платформы.
Он может оказаться неправильным выбором, если предприятие регулярно обрабатывает крупногабаритные заготовки, требует высокого крутящего момента для тяжелой обработки, нуждается в пятиосевом доступе или ожидает быстрого роста в области крупных конструкционных компонентов. В таких случаях ранняя оценка модели с большими перемещениями может предотвратить дорогостоящую вторую покупку. Например, компании, сравнивающие будущие требования к мощностям, могут рассмотреть более широкую платформу VMC1580 наряду с меньшими моделями, особенно когда более длинное перемещение по оси X или более крупные рабочие столы становятся частью плана развития продукции.
Это не означает, что «больше» всегда лучше. Избыточный размер может увеличить капитальные риски, требования к производственной площади, энергопотреблению и незадействованным мощностям. Лучший станок — тот, который охватывает прибыльную номенклатуру деталей с достаточным запасом для приспособлений, доступа инструмента и разумного роста.
Решение о покупке должно включать проверку готовности
Перед оформлением заказа на покупку спросите, готова ли организация эксплуатировать VMC650 как производственный актив. Кто будет программировать новые детали? Кто отвечает за мониторинг стойкости инструмента? Существует ли откалиброванный процесс контроля? Что происходит, когда срочная работа нарушает запланированный график? Кто будет обслуживать станок и управлять запасом расходных материалов?
Также запросите содержательное техническое обсуждение с поставщиком. Предоставьте чертежи деталей при соблюдении надлежащих мер конфиденциальности, уточните марки материалов и допуски, подтвердите опции станка и спросите, что включено в пусконаладку и послепродажную поддержку. Shandong VEDON Intelligent Equipment Co., Ltd. объединяет возможности в области CNC-станков, интеллектуального производства и прецизионного режущего инструмента, что может быть полезно, когда покупателям необходимо рассматривать станок, оснастку и требования к процессу совместно, а не как несвязанные покупки.
В конечном счете ROI VMC650 измеряется не только ежемесячным количеством часов работы шпинделя. Он отражается в более коротких и надежных сроках поставки, меньшем количестве дефектов, более строгом контроле инженерных изменений и способности быстро реагировать, когда заказчику требуется ответ. Когда эти преимущества подкреплены реалистичной моделью затрат и квалифицированным потоком деталей, расширение внутренней механической обработки может стать взвешенным бизнес-решением, а не основанной на надежде капитальной покупкой.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Jaye / Директор по продажам