Проверки безопасности вертикального фрезерного станка перед операциями по фрезерованию глубоких пазов
Проверки безопасности вертикального фрезерного станка перед операциями тяжелого пазового фрезерования
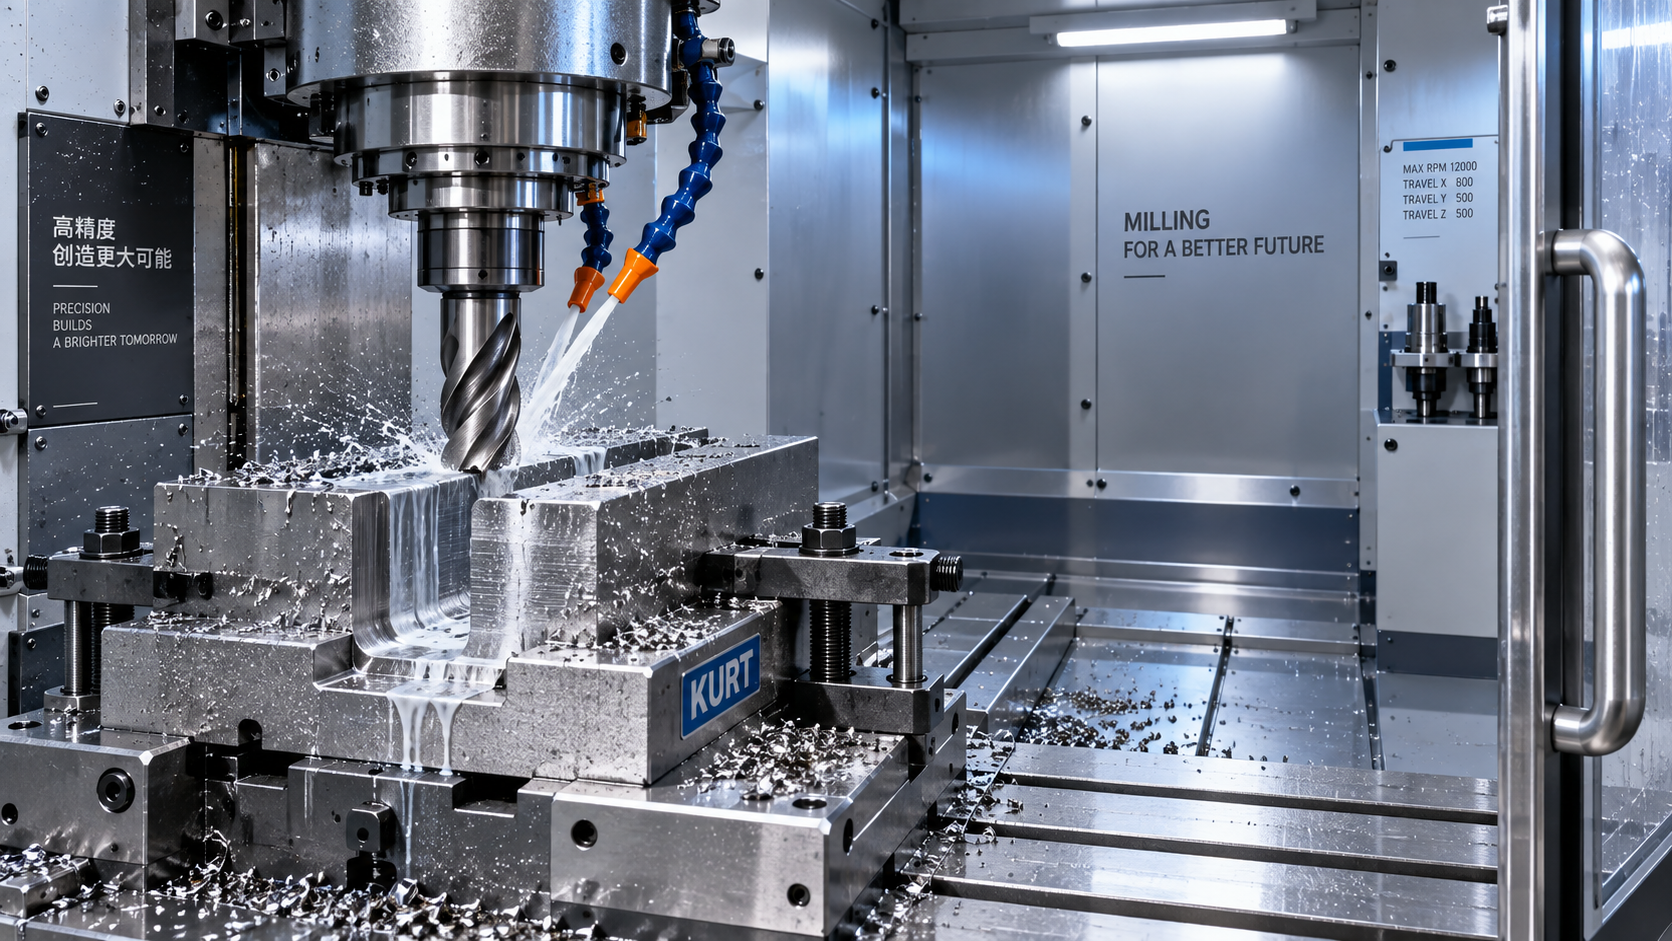
Тяжелое пазовое фрезерование — одна из тех операций, которые могут выглядеть обычными в управляющей программе, но становятся крайне требовательными непосредственно на станке. Широкая фреза, глубоко входящая в сплошной материал, создает длительную радиальную нагрузку, концентрированный нагрев, большие объемы стружки и более высокую склонность к вибрации, чем легкое торцевое фрезерование или чистовые проходы. Если какой-либо элемент находится на пределе допустимого — незакрепленная оснастка, поврежденный тяговый болт, изношенный конус инструментодержателя, слабая подача СОЖ или защитное ограждение, которое не фиксируется надлежащим образом, — первый черновой проход может быстро выявить проблему.
Поэтому длявертикального фрезерного станкапредэксплуатационная проверка должна быть не просто быстрым визуальным осмотром. Это практический момент принятия решения: действительно ли станок, наладка и план обработки достаточно стабильны для запланированной ширины и глубины резания? Цель заключается не только в предотвращении инцидента. Необходимо сохранить прямолинейность паза, защитить шпиндель и оснастку, предотвратить неожиданную поломку инструмента и избежать брака детали после того, как в нее уже вложена большая часть ее стоимости.
Начинайте с задания, а не со станка
Надежная проверка начинается с анализа того, что фактически будет выполнять фреза. Подтвердите материал заготовки, размеры паза, состояние заготовки, диаметр фрезы, запрограммированную частоту вращения шпинделя, подачу, глубину прохода и стратегию подачи СОЖ. Это важно, поскольку понятие «тяжелый» относительно. Паз на всю ширину в легированной стали предъявляет к станку совершенно иные требования, чем неглубокий канал в алюминии, даже если в обоих случаях используется концевая фреза одного диаметра.
Особое внимание уделите врезанию инструмента. Запрограммированная траектория может создавать условия обработки полного паза при входе, в углу или при обработке оставшегося материала вокруг элемента. Если доступно моделирование CAM, анализируйте врезание, а не предполагайте, что номинальная радиальная глубина резания отражает всю картину. Специалисты по качеству нередко позднее видят результат в виде изменения ширины паза, конусности, плохого качества поверхности дна или несоответствия между первой и последней деталями. Это не всегда проблемы контроля; они могут быть ранними признаками того, что фрезерная наладка смещалась под нагрузкой.
В утвержденной карте наладки также должна быть указана комбинация фрезы и держателя. Замена на более длинный держатель, другую цанговую систему или инструмент с большим вылетом может показаться безвредной, если номинальный диаметр остается неизменным. При тяжелом пазовом фрезеровании это может настолько изменить жесткость, что потребуется пересмотр режимов резания.
Проверяйте жесткость, начиная с основания
Перед проверкой шпинделя оцените основу процесса резания: закрепление заготовки. Тиски, плита оснастки, прижимы, параллели, установочные штифты и опоры заготовки должны противостоять силам резания во всех соответствующих направлениях. Прижим, который не мешает фрезе, но допускает подъем или поворот детали, не является приемлемым. Для тонких или нестандартных компонентов особого внимания требует опора под зоной пазового фрезерования. Деталь может быть надежно закреплена с обоих концов, но прогибаться посередине по мере приближения паза к полной глубине.
Убедитесь, что оснастка установлена на чистой поверхности стола и что стружка не попала под базовые поверхности. Проверьте видимые крепежные элементы на правильность посадки и состояние, применяя метод крепления и практику затяжки, указанные в документации на оснастку или станок. Не полагайтесь только на ощущение оператора там, где требуется контролируемая процедура. Если в работе используются мягкие кулачки, убедитесь, что их зажимные поверхности соответствуют текущей версии детали и что винты кулачков не упираются в дно до достижения усилия зажима.
Стол станка и движение осей также нуждаются в реалистичной проверке. При нахождении станка в безопасном состоянии проверьте наличие необычного шума, признаков люфта, скачкообразного движения или необычной вибрации во время контролируемого перемещения с малой нагрузкой. Изношенный кожух направляющих, незакрепленная кабельная цепь или скопившаяся стружка могут не быть непосредственной причиной плохой геометрии паза, но способны мешать перемещению или скрывать развивающуюся проблему технического обслуживания. Любое отклонение следует оценить до начала цикла с высокой нагрузкой, а не объяснять после срабатывания аварийного сигнала.
Проверки инструмента и шпинделя имеют наиболее серьезные последствия
Осмотрите режущий инструмент при достаточном освещении. Ищите сколы режущих кромок, нарост на кромке, неравномерный износ, изменение цвета вследствие перегрева, повреждение покрытия и забитую стружкой стружечную канавку. Инструмент может продолжать резать после ухудшения состояния его кромок, однако при этом может потребоваться большее усилие и выделяться больше тепла. При пазовом фрезеровании такое увеличение может стать замкнутым циклом: ухудшается удаление стружки, растет крутящий момент, начинается вибрация, и инструмент выходит из строя либо выводит паз за пределы допуска.
Очищайте коническое соединение, инструментодержатель, удерживающий болт или тяговый болт и конус шпинделя в соответствии с утвержденной изготовителем станка процедурой. Повреждение или загрязнение в этом соединении может ухудшить соосность и надежность зажима. Убедитесь, что вылет инструмента является только необходимым для обеспечения зазора. Чрезмерный вылет — частая и устранимая причина вибрации. Если пределы биения определены изготовителем инструмента или внутренним планом процесса, измеряйте и регистрируйте их, а не оценивайте по внешнему виду.
Для автоматической смены инструмента проверьте выбранную ячейку магазина, данные инструмента и зазор от возможных столкновений. Фреза большого диаметра или удлиненный держатель могут требовать пустой соседней ячейки в зависимости от конфигурации станка. Это небольшая деталь с потенциально дорогостоящими последствиями. Перед пробным прогоном без резания или обработкой убедитесь, что запрограммированный номер инструмента, данные коррекции и фактический инструмент соответствуют друг другу.
Защитные ограждения, блокировки и аварийное реагирование необходимо проверять, а не предполагать
При тяжелом фрезеровании стружка отбрасывается дальше и с большей энергией, чем при многих чистовых операциях. Осмотрите окна на наличие трещин, помутнения, люфта или повреждений, ограничивающих четкий обзор зоны резания. Уплотнения дверей, защитные панели, стружечные конвейеры и средства защиты от разбрызгивания должны быть целыми и расположенными с учетом фактического объема СОЖ. Если защитное ограждение или смотровое окно были модифицированы, повреждены или временно отключены, станок не следует считать готовым к производству.
Убедитесь, что двери доступа правильно закрываются и фиксируются, а блокировки безопасности проверяйте только в соответствии с процедурой изготовителя. Проверьте функцию аварийной остановки и убедитесь, что оператор может дотянуться до нее, не перемещаясь вокруг станка. План реагирования должен быть столь же ясным: кто останавливает процесс, кто изолирует энергию при необходимости вмешательства и кто разрешает повторный запуск после нештатного события. Удаление клубка стружки, осмотр сломанной фрезы или проникновение внутрь ограждения никогда не должны выполняться, пока шпиндель или оси могут двигаться. Применяйте действующую на объекте процедуру блокировки/маркировки и соответствующие местные требования.
СОЖ, смазка и контроль стружки являются частью проверки безопасности
Пазовое фрезерование часто ограничивается удалением стружки, а не мощностью шпинделя. Проверьте уровень СОЖ, метод контроля концентрации, направление сопел, работу насоса и состояние фильтра. Цель состоит в направлении СОЖ в зону резания и удалении стружки до ее повторного резания. Сопло, направленное на хвостовик инструмента, может выглядеть работающим, но мало способствовать очистке глубокого паза. Если подача СОЖ недостаточна для материала и стратегии обработки фрезой, уменьшение режимов резания или пересмотр операции могут быть безопаснее, чем продолжение исходного цикла.
Перед запуском проверьте состояние смазки станка и сигналы тревоги. Недостаток смазки, утечки или просроченное техническое обслуживание должны устраняться в рамках установленного процесса обслуживания. Не следует запускать требовательную черновую операцию лишь потому, что станок еще не остановился самостоятельно. Также при наличии проверьте работу стружечного конвейера и шнека. Длинная, ленточная стружка материала может скапливаться вокруг оснастки и мешать измерению щупом, движению инструмента или отводу жидкости из ограждения.
Используйте контролируемый запуск первого реза
Заполненный контрольный лист не заменяет наблюдение за первой деталью. Выполняйте первое врезание в контролируемом режиме, если это разрешено планом процесса, и прислушивайтесь к изменениям звука резания. Ровный звук резания не является доказательством хорошего процесса, однако внезапный звон, пульсация, визг или повторяющиеся скачки нагрузки требуют остановки и проверки. Следите за формой и удалением стружки, подачей СОЖ, тенденцией нагрузки шпинделя, если она доступна, а также за тем, не скапливается ли стружка в пазе.
Проверьте первый паз перед выпуском процесса в обычное производство. Ширина, глубина, прямолинейность, состояние заусенцев, качество поверхности стенок и качество поверхности дна могут указывать на разные проблемы. Коническая стенка может свидетельствовать о прогибе инструмента или биении; вырывы материала могут указывать на изношенную кромку или неподходящие режимы резания; нестабильная ширина может говорить о смещении оснастки, люфте или тепловых воздействиях. Правильная реакция — выявить причину, а не просто компенсировать ее коррекцией.
Если повторяющаяся тяжелая обработка занимает центральное место в производстве, также может быть целесообразно оценить, соответствуют ли ориентация детали и архитектура станка выполняемой работе. Например, горизонтальный обрабатывающий центр может обеспечивать иной путь удаления стружки и подход к закреплению деталей для подходящих компонентов. Модели серии NCH-50 оснащаются рабочими столами 500 × 500 mm, при этом указанные конфигурации предусматривают максимальную нагрузку на стол от 400 kg до 1,000 kg. Это не означает, что горизонтальная обработка автоматически предпочтительнее; доступность, геометрия детали, инструментальная оснастка и валидация процесса по-прежнему определяют лучший вариант.
Shandong VEDON Intelligent Equipment Co., Ltd. рассматривает станки, решения для интеллектуального производства и прецизионные режущие инструменты через практическую связь между инновациями, качеством и надежностью. В ежедневном производстве эта связь проявляется в дисциплинированной подготовке: стабильной наладке, проверенных системах защиты, исправном инструменте и проверке первого реза, которая может поставить план под сомнение. Перед циклом тяжелого пазового фрезерования вертикальный фрезерный станок должен быть готов к возникающим нагрузкам, а не просто включен и доступен.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам