Как устранить вибрации при обработке стали на вертикально-фрезерном станке
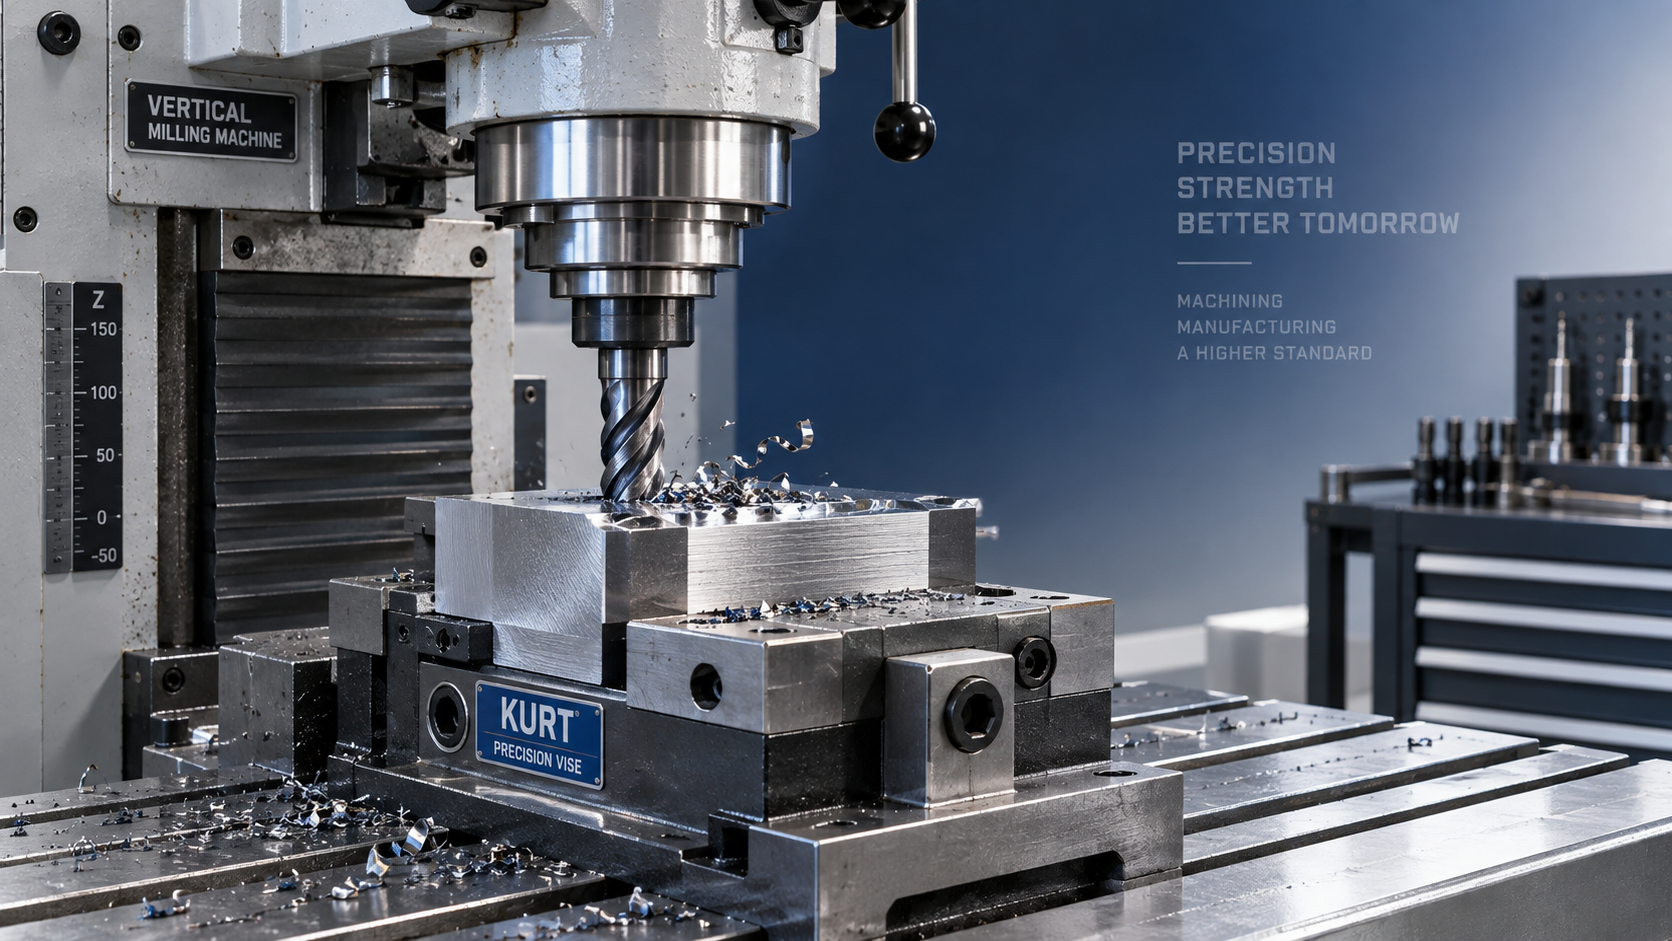
Вибрация при фрезеровании стали — это не просто незначительная проблема с шумом. Как только начинается вибрация, она может оставлять повторяющиеся следы на обработанной поверхности, выводить размеры за пределы допусков, выкрашивать режущие кромки, ослаблять крепление заготовки и повышать риск поломки инструмента. На вертикальном фрезерном станке самый быстрый способ восстановить стабильность обычно заключается не в изменении только одного параметра. Практический подход состоит в выявлении слабого звена в системе резания: вылета инструмента, врезания фрезы, крепления заготовки, состояния шпинделя или жесткости станка.
Полезное правило — не вносить значительных изменений в скорость и подачу до проверки наладки. Вибрация при обработке стали часто возникает потому, что инструмент, заготовка и конструкция станка усиливают колебания друг друга на определенной частоте. Снижение частоты вращения шпинделя может помочь, но также может увеличить трение, если нагрузка на зуб становится слишком низкой. Сначала убедитесь, что инструмент режет правильно и что наладка достаточно жесткая для предполагаемых глубины и ширины резания.
Как отличить вибрацию от других проблем при фрезеровании
Вибрация обычно сопровождается резким неравномерным звуком, интенсивность которого меняется во время резания. На обработанной поверхности могут появляться равномерно расположенные волны, диагональные следы или повторяющийся рисунок, отличающийся от обычных следов инструмента. Вибрация может становиться более заметной возле углов, тонких стенок, глубоких карманов или при входе фрезы в зону широкого контакта.
Не всякое шумное резание является вибрацией. Затупившаяся фреза может издавать визг, поскольку она трется, а не срезает материал. Плохой отвод стружки может привести к ее повторному резанию, вызывая шум и повреждение поверхности. Прерывистое резание может создавать ритмичные удары, которые нормальны при низком уровне, но становятся нестабильными при слишком большом вылете инструмента. Прежде чем менять параметры, осмотрите готовую поверхность и определите по звуку, является ли он непрерывным, периодическим или связанным с определенной точкой траектории инструмента.
Начните с фрезы и инструментального держателя
Чрезмерный вылет инструмента — одна из наиболее распространенных причин вибрации при обработке стали. Каждая дополнительная длина между носком шпинделя и режущей кромкой снижает жесткость. Длинная концевая фреза может прогибаться, даже если сам станок находится в хорошем состоянии. Используйте минимально возможную рабочую длину и убедитесь, что инструмент правильно установлен в чистом держателе.
- Выбирайте наибольший диаметр хвостовика инструмента, допустимый для данной операции.
- Минимизируйте вылет из цанги, гидравлического держателя или фрезерного патрона.
- Проверьте, что цанга и конус держателя чистые, не повреждены и полностью посажены.
- Заменяйте изношенные концевые фрезы вместо компенсации только снижением подачи.
- Выбирайте число зубьев, соответствующее операции и пространству для стружки, необходимому для данной марки стали.
Для многих операций фрезерования стали концевая фреза с переменным шагом или переменным углом подъема спирали может снизить гармонические вибрации, поскольку режущие кромки входят в материал не через одинаковые интервалы. Это не устраняет недостаточную жесткость крепления заготовки или повреждение шпинделя, но может сделать стабильную наладку более устойчивой к сложным режимам резания. Покрытие, подготовка углов и геометрия режущей кромки также должны соответствовать состоянию материала. Инструмент, предназначенный для низкоуглеродистой стали, может работать иначе на закаленном материале, материале с окалиной или наклепанном материале.
Регулируйте скорость и подачу, не вызывая трения
Когда начинается вибрация, операторы часто сначала уменьшают подачу. Это может усугубить проблему. Если подача на зуб снижается ниже уровня, необходимого режущей кромке для формирования правильной стружки, кромка начинает тереться и выделять тепло. Возникающая вибрация сначала может звучать более ровно, но износ инструмента и ухудшение качества поверхности могут усилиться.
Часто лучшей первой корректировкой является умеренное изменение частоты вращения шпинделя при сохранении реалистичной нагрузки на зуб. Измените скорость достаточно, чтобы вывести систему из резонансной частоты, а не вносите совсем небольшое изменение. На практике разумной пробой может быть снижение или увеличение примерно на 10%–20%, при условии что полученная скорость резания остается подходящей для инструмента и марки стали. После каждой контролируемой корректировки наблюдайте за звуком, нагрузкой шпинделя, формой стружки и качеством поверхности.
Радиальное врезание оказывает значительное влияние на стабильность. Паз на полную ширину создает высокие и изменяющиеся нагрузки на фрезу. Если это допускается программированием, используйте меньший радиальный шаг с контролируемой осевой глубиной, обеспечивая более постоянное врезание фрезы. Адаптивные или трохоидальные траектории могут уменьшить резкие скачки нагрузки, особенно в более глубоких стальных карманах. Не увеличивайте осевую глубину только потому, что радиальное врезание было уменьшено; убедитесь, что доступная мощность шпинделя, длина инструмента и жесткость приспособления позволяют выполнять новую операцию.
Включите крепление заготовки в анализ вибрации
Жесткая фреза не может компенсировать вибрацию заготовки. Стальные детали, которые кажутся прочными, все же могут прогибаться при плохом закреплении, особенно пластины, кронштейны, тонкие сечения и детали с длинными неподдерживаемыми краями. Вибрация может возникать только на одном конце детали, поскольку этот участок имеет меньшую опору, чем остальные.
Проверьте, что деталь ровно установлена на чистых параллелях, опорных площадках приспособления или столе станка. Стружка, зажатая под заготовкой, может вызвать раскачивание, которое становится очевидным только при увеличении силы резания. Зажимы должны прикладывать усилие близко к зоне обработки, не перекрывая траекторию инструмента. Чрезмерная затяжка тонкой детали может деформировать ее до обработки, а недостаточная опора позволяет ей вибрировать во время резания.
Для повторяющихся операций рассмотрите, улучшат ли стабильность дополнительные точки опоры, специальное приспособление или изменение последовательности обработки. Черновая обработка одной стороны тонкой детали до добавления достаточной опоры может высвободить напряжения и снизить жесткость для последующих чистовых проходов. Фрезерование рядом с зажимом может также вести себя иначе, чем фрезерование над неподдерживаемой полостью, поэтому параметры могут потребовать корректировки в соответствии с изменяющейся жесткостью детали.
Проверьте станок, прежде чем винить программу
На вертикальном фрезерном станке ослабленные механические элементы могут превратить в остальном приемлемый процесс в нестабильный. В соответствии с процедурой производителя станка проверьте усилие затяжки тяги, чистоту конуса шпинделя, состояние инструментального держателя, фиксаторы стола, крепление тисков, а также регулировку клиньев или направляющих. Незакрепленные тиски, изношенная шпонка приспособления или неправильно установленный держатель могут вызвать вибрацию, похожую на результат неверного параметра резания.
Состояние шпинделя заслуживает особого внимания, когда вибрация возникает при использовании нескольких инструментов и разных заготовок. Необычный шум шпинделя, нагрев, чрезмерное биение или изменение вибрации в одном и том же диапазоне скоростей могут указывать на необходимость технического обслуживания. Биение инструмента может перегружать один зуб, вызывая неравномерное образование стружки и преждевременный износ. При чувствительном процессе измеряйте биение на инструменте, а не предполагайте, что новая фреза автоматически вращается без биения.
Содержите стол станка и контактные поверхности приспособления в чистоте. Одна стружка под тисками или приспособлением может снизить стабильность контакта. Убедитесь, что неиспользуемые оси заблокированы, если это предусмотрено для данного станка и операции, но не прилагайте чрезмерных усилий к фиксаторам и не выполняйте регулировки сверх указаний по эксплуатации оборудования. Смазка, состояние направляющих и люфт также могут влиять на качество поверхности при смене направления или при чистовых проходах с малым съемом материала.
Контролируйте отвод стружки и условия входа
Стальная стружка, остающаяся в зоне резания, может снова попадать под инструмент, особенно в пазах, глубоких карманах и глухих элементах. Повторное резание стружки повышает силу резания и может вызвать вибрацию после того, как операция уже была стабильной в течение части цикла. Используйте СОЖ, обдув воздухом или другой подходящий метод удаления стружки, совместимый с материалом, инструментом и требованиями безопасности на производстве. Цель заключается в удалении стружки без ее направления в сторону людей и без ее скопления вокруг фрезы.
Вход инструмента также имеет значение. Вертикальное врезание в сталь концевой фрезой, не предназначенной для резания по центру, может ударно нагрузить инструмент и вызвать вибрацию. Врезание по наклонной траектории, спиральный вход или предварительно просверленная точка входа могут обеспечить более стабильный переход. Если перед фрезерованием необходимо подготовить отверстия, магнитная сверлильная установка, такая как VDD80, может подходить для промышленного сверления на совместимых ферромагнитных поверхностях; ее роль заключается в подготовке отверстий, а не в замене жесткости фрезерного станка или правильных параметров фрезерования.
Проверьте решение посредством контролируемого испытания
После внесения корректировки выполните короткий контролируемый проход вместо немедленного возврата к полному производственному циклу. Сравните звук, рисунок поверхности, образование стружки, состояние инструмента и стабильность детали. По возможности изменяйте за один раз только одну основную переменную. Если одновременно изменяются скорость, подача, вылет инструмента, крепление заготовки и траектория инструмента, становится сложно определить, что именно решило проблему.
Если вибрация сохраняется при использовании разных фрез, деталей и диапазонов параметров, не следует рассматривать ее как обычную корректировку режима резания. Повторяющаяся вибрация может повредить инструменты, приспособления, интерфейсы шпинделя и заготовку. В таком случае требуется более тщательная проверка биения шпинделя, состояния подшипников, выверки станка, конструкции приспособления и запрограммированного врезания фрезы, прежде чем дефект станет повторяющейся проблемой безопасности и качества.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам