Подходит ли магнитный сверлильный станок VD50 для сверления отверстий в конструкционной стали?
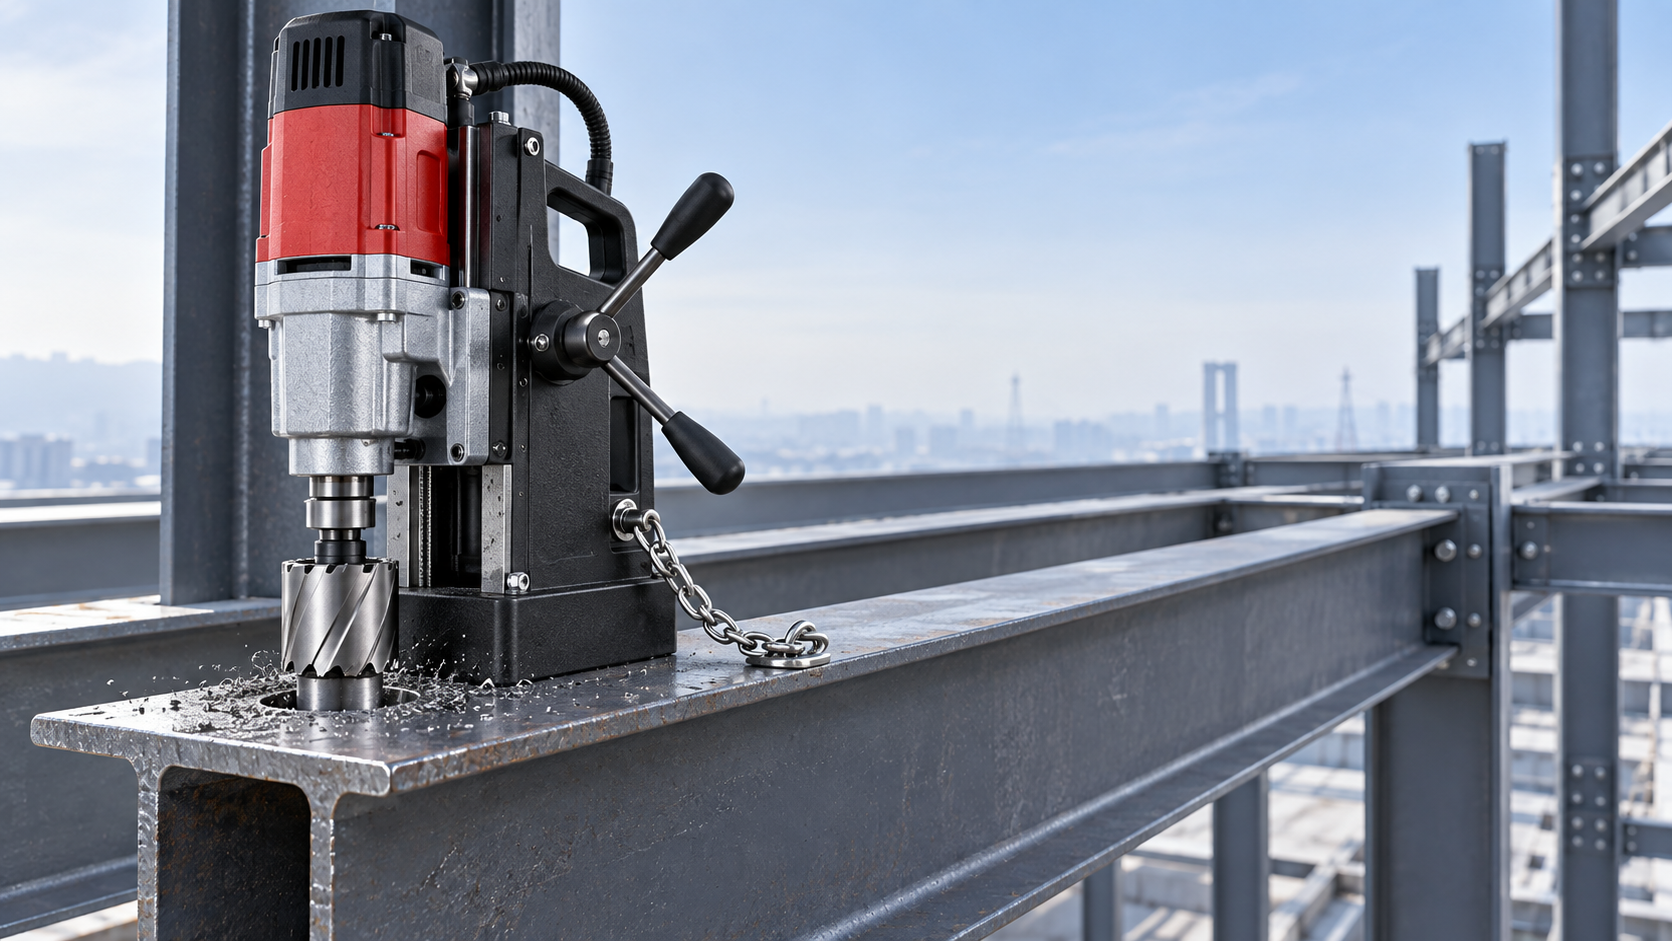
Магнитный сверлильный станок VD50 может быть подходящим выбором для сверления отверстий в конструкционной стали, когда работа требует точно расположенных отверстий в элементах из ферромагнитной стали, особенно при изготовлении, монтаже, ремонте или модернизации. Его преимущество заключается не только в том, что он сверлит быстрее ручной дрели. Магнитный сверлильный станок самостоятельно фиксируется на заготовке, обеспечивая большую стабильность коронки и снижая усилия, необходимые для получения повторяемых отверстий под болты.
Тем не менее пригодность зависит не столько от маркировки оборудования, сколько от фактического сечения стали, требований к отверстию, места выполнения работ, условий доступа и мер безопасности. Магнитный сверлильный станок типа VD50 обычно является практичным инструментом для работ на балках, колоннах, листах, швеллерах и других конструктивных элементах с чистой магнитной поверхностью достаточной толщины. Он не является автоматически правильным решением для каждой задачи по сверлению стали.
Применение магнитного сверлильного станка VD50 в работах с конструкционной сталью
В проектах с конструкционной сталью отверстия часто требуются после доставки или установки элементов: типичными примерами являются изменения соединений, пропущенные отверстия, дополнительные кронштейны, опоры перил, ребра жесткости, опоры оборудования и исправления на объекте. Перемещение крупного элемента обратно в мастерскую только для сверления ограниченного числа отверстий может нарушить последовательность работ. Переносной магнитный сверлильный станок решает эту проблему, обеспечивая контролируемое сверление непосредственно на стальном элементе.
Магнитный сверлильный станок VD50 наиболее подходит, когда поверхность сверления достаточно плоская для полного прилегания магнита, а материал обладает магнитными свойствами. На надлежащим образом подготовленной стальной пластине или полке балки магнитное сцепление стабилизирует станок при входе коронки в материал и выходе из него. Это помогает оператору сохранять положение отверстия и уменьшать увод коронки, особенно по сравнению с началом сверления большого отверстия обычной переносной дрелью.
Для проектов с повторяющимися отверстиями в соединениях практическим преимуществом является стабильность результатов. Устойчивый станок легче выровнять по разметке или шаблону, а кольцевые фрезы удаляют только материал по окружности отверстия, не превращая весь объем отверстия в стружку. Это может упростить выполнение отверстий большого диаметра в конструкционной стали.
Условия, определяющие, является ли это хорошим выбором
Перед включением магнитного сверлильного станка в комплект работ следует комплексно оценить условия сверления. Концентрация только на требуемом диаметре отверстия является распространенной ошибкой при закупке и планировании.
Магнитный сверлильный станок не заменяет проверку чертежа соединения. До начала резания должны быть определены центр отверстия, зазор под болт, расстояние до кромки, доступ к элементу и то, влияет ли изменение на конструкцию соединения. Быстрое сверление не исправит неправильно расположенное отверстие.
Магнитное удержание — основная проверка безопасности и качества
Магнитное сцепление является основой процесса. Основание станка должно располагаться на чистой, достаточно гладкой ферромагнитной стали без сварочных брызг, непрочно держащейся прокатной окалины, толстого слоя краски, стружки или неровных отложений под ним. Очистка небольшого участка контакта занимает мало времени и может предотвратить плохое выравнивание, вибрацию, повреждение фрезы и смещение во время резания.
Не следует считать, что крупный стальной элемент всегда обеспечивает надежное магнитное основание. Узкая полка может не предоставлять достаточно плоской площади для полного магнита. Коническая, изогнутая, корродированная или сильно покрытая поверхность также может уменьшить контакт. Важен и состав материала: магнитные сверлильные станки предназначены для ферромагнитных материалов и не могут полагаться на магнит при работе с марками нержавеющей стали с низкой магнитной восприимчивостью, алюминием или другими цветными металлами.
При вертикальных работах и работах над головой страховочная цепь или ремень обязательны. Они обеспечивают вторичное удержание при отключении питания или изменении условий удержания. Перед установкой станок должен быть поддержан, а оператор должен находиться вне возможной траектории падения. Эти меры важны не только для безопасности персонала, но и для соблюдения графика: упавший станок может повредить заготовку, средства доступа или расположенные рядом завершенные работы.
Точность зависит от настройки, а не только от станка
Магнитный сверлильный станок VD50 может выполнять чистые, пригодные для использования отверстия в конструкционной стали, однако точность на объекте обеспечивается дисциплиной разметки и настройки. Четко отметьте центр отверстия, проверьте контрольные размеры от надежной базы и используйте направляющий штифт кольцевой фрезы или метод центрирования, соответствующий оснастке. Перед включением магнита убедитесь, что корпус станка и рукоятки подачи имеют достаточный зазор; станок, правильно отцентрированный, но не позволяющий безопасно выполнять подачу, необходимо переместить.
Кольцевые фрезы обычно являются предпочтительной оснасткой для больших отверстий, поскольку они вырезают кольцо, а не удаляют всю сердцевину. Их эффективность зависит от использования неповрежденной фрезы, правильного направляющего штифта, равномерного давления подачи и подходящей смазки. Чрезмерное усилие может привести к скалыванию фрезы или заклиниванию. Слишком малая подача может вызвать избыточный нагрев и сократить срок службы инструмента. Целью является контролируемое резание с видимым образованием стружки, а не максимальное давление на рычаг.
После прохода материала осторожно удалите вырезанный сердечник и осмотрите отверстие. Заусенцы, смещение или овальное отверстие могут указывать на плохое прилегание, износ фрезы, чрезмерную вибрацию или неподходящую поверхность. Рассматривайте первые несколько отверстий в новых условиях работы как проверку процесса, а не предполагайте, что каждое место будет вести себя одинаково.
Когда магнитный сверлильный станок не является лучшим методом
Существуют очевидные случаи, когда переносное решение следует заменить другим процессом. Если элемент немагнитный, слишком тонкий, сильно изогнутый, недоступный или не может обеспечить устойчивое основание, магнитный сверлильный станок не следует принудительно использовать. Может потребоваться сверлильная установка с зажимным креплением, специально разработанное приспособление или другой утвержденный метод.
Он также плохо подходит для случаев, когда большое число отверстий должно соответствовать строго контролируемым требованиям к позиционированию на повторяющейся детали. Такие работы, как правило, лучше выполнять до сборки на обрабатывающем центре с ЧПУ. Для изготовленных пластин, кронштейнов и прецизионных компонентов соединений такое оборудование, как VMC855, предоставляет более контролируемый вариант для мастерской с жестким рабочим столом, программируемым позиционированием и повторяемым перемещением по осям. Его роль отличается от роли переносного магнитного сверлильного станка: он поддерживает плановую прецизионную обработку, тогда как магнитный сверлильный станок предназначен для гибких работ на объекте или в производственном цехе.
Это различие помогает избежать дорогостоящей ошибки в принятии решений. Не покупайте магнитный сверлильный станок для решения задачи серийного производства или обработки с жесткими допусками и не задерживайте небольшую модификацию на объекте, рассматривая ее как работу для цеха с ЧПУ.
Практическая проверка перед началом работ
Перед использованием VD50 для работ с конструкционной сталью подтвердите следующие пункты с руководителем и оператором:
- Материал является ферромагнитным и имеет ровный, чистый участок для полного магнитного контакта.
- Диаметр отверстия, толщина материала и требуемая глубина резания соответствуют запланированной оснастке.
- Расположение отверстий проверено по утвержденным деталям соединения и доступным контрольным точкам.
- Станок можно установить и выполнять подачу без помех со стороны стенок профиля, сварных швов, соседних стальных элементов или средств доступа.
- Для работ не в горизонтальном положении имеются страховочная цепь или ремень, а также предусмотрены подходящее управление питанием и контроль стружки.
- Ожидаемый объем отверстий оправдывает переносное сверление вместо обработки в мастерской до монтажа.
Для локального сверления конструкционной стали на подходящих ферромагнитных поверхностях магнитный сверлильный станок VD50 является разумной и эффективной категорией инструмента. Наилучшие результаты достигаются при рассмотрении магнитного контакта, разметки отверстий, выбора фрезы и ориентации работ как частей единого плана сверления. При соблюдении этих условий он может сократить время доработок на объекте без ущерба для дисциплины, необходимой при выполнении конструкционных соединений.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам