Типы устройств смены инструмента вертикальных обрабатывающих центров и их влияние на производство
Выбор подходящего устройства смены инструмента может существенно повлиять на производительность, гибкость и стоимость жизненного цикла вертикального обрабатывающего центра.
Для руководителей проектов практический вопрос заключается не в том, какое устройство технически превосходит другое, а в том, какая конфигурация обеспечивает производительность, бюджет, соблюдение сроков поставки и будущие производственные мощности.
Начинайте с производственного решения, а не с инструментального магазина
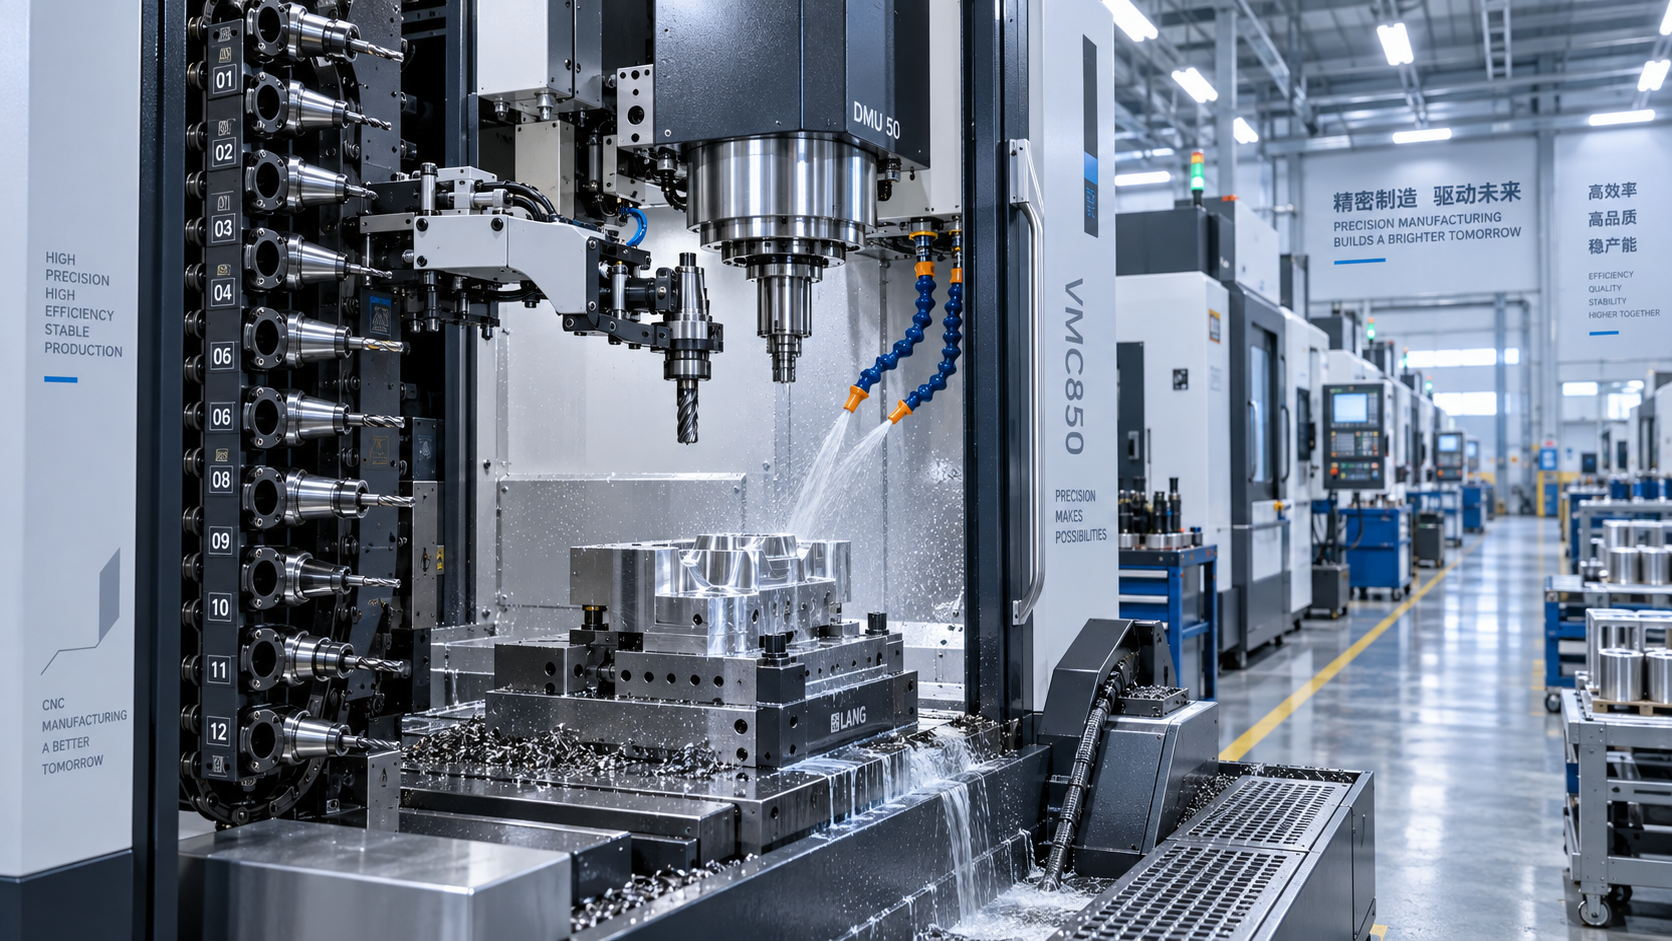
Устройство смены инструмента следует выбирать, исходя из производственного плана. Необходимое количество инструментов, частота смены, номенклатура деталей, целевые показатели времени безотказной работы и планы автоматизации определяют подходящую конструкцию.
Зонтичные, рычажные и цепные устройства смены инструмента решают различные эксплуатационные задачи. Их влияние проявляется во времени вне резания, необходимости вмешательства оператора, объеме технического обслуживания и уверенности при планировании.
Для мелкосерийного производства компактное устройство смены может обеспечивать достаточную ценность. При повторяющемся производстве несколько секунд, потерянных при каждой смене инструмента, могут стать измеримым ограничением годовой производственной мощности.
Поэтому руководителям проектов следует рассчитывать число смен инструмента за цикл, количество циклов за смену, плановую загрузку шпинделя и финансовые последствия задержки выпуска деталей до утверждения спецификации оборудования.
Зонтичные устройства смены инструмента: компактное и экономичное решение для стабильных работ
Зонтичное устройство смены инструмента размещает инструменты в круговом карусельном магазине рядом со шпинделем. При каждой смене шпиндель перемещается к позиции выбранного инструмента.
Такая компоновка обычно является наиболее экономичным вариантом для вертикального обрабатывающего центра с умеренными требованиями к вместимости инструмента и относительно предсказуемыми программами обработки.
Его основное преимущество — простота. Меньшее число подвижных узлов может снизить первоначальные инвестиции, упростить ввод в эксплуатацию и сделать регулярные проверки более понятными для служб технического обслуживания предприятия.
Зонтичные системы часто подходят для производственных мастерских, отделов прототипирования, учебных учреждений и линий, обрабатывающих детали с ограниченным числом операций и стабильными требованиями к оснастке.
Ограничением является скорость смены. Поскольку в последовательности смены участвует перемещение шпинделя, время смены инструмента обычно больше, чем в рычажной конфигурации.
Эта разница может быть несущественной при длительных черновых проходах. Она становится важной, когда программы включают частые операции сверления, нарезания резьбы, чистовой обработки, снятия фасок и измерения щупом.
Руководителям также следует оценить доступ вокруг карусельного магазина. Загрузка инструментов, идентификация инструмента, управление стружкой и восстановление после прерванного цикла влияют на фактическое удобство эксплуатации.
Рычажные устройства смены инструмента: обычный выбор для контроля времени цикла
Рычажные устройства смены используют механический поворотный рычаг для извлечения текущего инструмента и установки следующего, часто выполняя оба действия одним скоординированным движением.
Такая конструкция обычно обеспечивает более быстрое время смены инструмента, чем зонтичные системы. Она часто представляет собой оптимальный баланс между инвестициями, скоростью, надежностью и гибкостью производства.
Для руководителей проектов производительность рычажной системы наиболее важна, когда детали требуют большого количества режущих инструментов. Экономия нескольких секунд при повторяющихся сменах инструмента может высвободить значительную мощность шпинделя.
Рассмотрим деталь, требующую двенадцати смен за цикл и выпускаемую сотни раз в неделю. Более быстрые смены могут сократить время ожидания без добавления еще одного станка.
Рычажные системы хорошо подходят для автомобильных компонентов, пресс-форм, приспособлений, клапанов, прецизионных корпусов и деталей общего машиностроения со средней или высокой сложностью программы.
Они также обеспечивают более предсказуемое планирование тактового времени. При стабильном времени смены инженеры могут с большей уверенностью оценивать выпуск и устанавливать более реалистичные обязательства по срокам поставки.
Однако механизм включает дополнительные детали, требующие строгого технического обслуживания. Необходимо регулярно проверять выравнивание рычага, состояние захватов, датчики, ориентацию шпинделя и удержание инструмента.
Более низкая цена покупки может быстро потерять ценность, если выбранный станок не имеет локальной сервисной поддержки, доступности запасных частей или четкого графика профилактического обслуживания.
Цепные устройства смены инструмента: для широкого набора инструмента и масштабирования производства
Цепные устройства смены инструмента хранят инструменты в более крупном магазине, обычно с десятками позиций. Индексирующая система подает выбранный инструмент к механизму передачи.
Основная ценность заключается в емкости, а не только в скорости. Более крупный магазин позволяет держать сложные программы загруженными без повторных ручных переналадок между заданиями.
Это важно для проектов, сочетающих фрезерование, сверление, нарезание резьбы, растачивание, развертывание, гравировку и чистовую обработку. Доступность инструмента обеспечивает непрерывность цикла и снижает число ошибок, связанных с переналадкой.
Цепные системы особенно полезны в гибких производственных ячейках, при безлюдных сменах, многомодельном производстве и обработке деталей, требующих резервных инструментов для контроля износа или планирования на случай непредвиденных ситуаций.
Например, оператор может загрузить дублирующие фрезы для критически важных операций. Система управления может вызвать замену после достижения заданных пределов износа, помогая сохранять стабильность размеров.
Там, где сверление металла является основной операцией, также важна стратегия выбора инструмента. сверло диаметром 35 мм из твердого сплава может применяться в сложных конструкционных задачах.
Его глубина резания 35 мм и диапазон диаметров от 46 до 50 мм могут быть актуальны для железных дорог, мостов, стальных конструкций, туннелей, нефтегазовых работ и изготовления объектов энергетической инфраструктуры.
Цепные магазины требуют больше пространства, более тщательного управления инструментом и потенциально более высоких капитальных затрат. Эти компромиссы оправданы, когда гибкость переналадки или возможность безлюдной работы имеет измеримую ценность.
Сравнивайте устройства смены инструмента с точки зрения производственной экономики
Выбор устройства смены инструмента следует включать в модель совокупной стоимости владения, а не рассматривать как изолированную опцию станка или простое техническое сравнение.
Начните с годовой потребности в деталях и предполагаемого маршрута обработки. Определите каждую смену инструмента, переналадку, ручное вмешательство и вероятный источник прерывания производства.
Затем оцените потерянные мощности, используя фактическую почасовую ставку затрат. Включите трудозатраты, накладные расходы предприятия, поддержку программирования, затраты на качество и стоимость задержки поставки.
Рычажное устройство смены может стоить больше зонтичной конструкции, однако его более короткое время цикла может обеспечить окупаемость при стабильном спросе и высокой загрузке шпинделя.
Цепной магазин может казаться избыточным для одного текущего семейства деталей. Он может быть вариантом с меньшим риском, когда ожидаются варианты продукции, безлюдная эксплуатация или дополнительные процессы.
Не используйте только номинальное время смены инструмента из брошюр. Запрашивайте демонстрации циклов с типовыми программами, фактическими размерами инструментов, условиями подачи СОЖ и реалистичными положениями инструментов.
Порядок выбора инструментов может влиять на время индексирования магазина. Обсудите распределение инструментов по гнездам с поставщиком станка и командой CAM до принятия заявленных оценок времени цикла.
Риски надежности, влияющие на выполнение проекта
Простой устройства смены инструмента обычно останавливает весь станок, превращая надежность в риск для поставок, а не только в вопрос технического обслуживания. Время восстановления может оказаться больше ожидаемого.
Распространенные причины включают поврежденные тяговые штоки, неправильный вес инструмента, загрязненные инструментальные оправки, слабую подачу воздуха, неисправности датчиков, плохую ориентацию шпинделя и перегруженные гнезда магазина.
Крупные или тяжелые инструменты требуют особого внимания. Их габариты могут мешать соседним гнездам, а чрезмерная масса может ускорять износ механизмов магазина и передачи.
Заранее задайте максимальные диаметр, длину, вес инструмента и ограничения для соседних гнезд. Эти пределы должны соответствовать реальному комплекту режущего инструмента, а не только стандартным инструментам, поставляемым первоначально.
Требуйте документированную процедуру восстановления после прерванной смены. Операторы должны знать, как восстановить положение станка, проверить идентификацию инструмента и избежать повреждения конуса шпинделя.
Надежное производство также зависит от дисциплины ведения данных по инструменту. Значения стойкости инструмента, коррекции, назначения гнезд и процедуры замены должны иметь ответственных среди производственных служб, отдела качества и служб технического обслуживания.
Как подобрать устройство смены для вашего сценария эксплуатации
Выбирайте зонтичное устройство смены, когда бюджет ограничен, количество инструментов невелико, циклы обработки длительны, а вариативность продукции ограничена. Простота обеспечивает его наибольшую ценность.
Выбирайте рычажное устройство смены, когда важно сократить время цикла, детали требуют частых смен, а операция нуждается в практическом компромиссе между стоимостью и производительностью.
Выбирайте цепное устройство смены, когда количество инструментов, сложность продукции, автоматизация, резервный инструмент или будущее расширение создают обоснованную потребность в большей вместимости магазина.
Для каждого варианта спросите, может ли станок поддерживать предполагаемое приспособление, габариты заготовки, метод удаления стружки, измерительную систему, инструментальные оправки и интерфейс последующей автоматизации.
Планирование мощностей должно учитывать ожидаемый рост, но оставаться основанным на фактах. Платить за неиспользуемую вместимость магазина не имеет смысла без определенного плана производства или автоматизации.
Shandong VEDON Intelligent Equipment может поддержать эту оценку с помощью станков с ЧПУ, интеллектуальных производственных решений, прецизионных режущих инструментов и сервиса, соответствующего эксплуатационным требованиям.
Заключение: выбирайте по ограничению, сдерживающему выпуск
Лучшее устройство смены инструмента — то, которое устраняет наиболее важное производственное ограничение при приемлемой стоимости жизненного цикла. Более высокая скорость не всегда означает большую прибыльность.
Зонтичные устройства смены подходят для стабильных работ меньшей сложности. Рычажные системы улучшают контроль времени цикла, тогда как цепные устройства создают гибкость для сложных, автоматизированных или развивающихся производственных условий.
Перед окончательным утверждением спецификации вертикального обрабатывающего центра руководители проектов должны проверить решение посредством типовых исследований циклов, анализа вместимости инструмента, планирования технического обслуживания и реалистичных расчетов окупаемости.