Как подобрать вертикальный обрабатывающий центр для производственных линий с высокой номенклатурой продукции
Как выбрать вертикальный обрабатывающий центр для производственных линий с высокой номенклатурой
Выбор вертикального обрабатывающего центра для многономенклатурного производства — это не вопрос приобретения станка с наибольшими ходами или самой высокой мощностью шпинделя, которую позволяет бюджет. На линии, обрабатывающей множество типов деталей, короткие серии, инженерные изменения и неравномерный спрос, станок должен компенсировать вариативность, не превращаясь в точку, где каждое изменение графика приводит к потере часов.
Для руководителей проектов практический вопрос заключается в следующем: какое сочетание рабочей зоны, шпинделя, вместимости инструмента, оснастки, возможностей системы управления и автоматизации сможет поддерживать реальную производственную номенклатуру сегодня, сохраняя разумный запас для следующего производственного цикла? Ответ должен основываться на производственных данных, а не только на сравнении каталогов.
Начните с семейства деталей, а не со спецификации станка
В среде с высокой номенклатурой редко существует один «типовой» компонент. Небольшой алюминиевый корпус, стальная монтажная плита, литой корпус клапана и прототипная деталь могут проходить через одну и ту же ячейку. Подбор станка только по самой крупной детали может привести к неоправданным капитальным затратам и расходу производственной площади. Подбор только по наиболее распространенной детали может сразу создать проблему с мощностью при поступлении крупногабаритной или неудобной заготовки.
Перед запросом коммерческих предложений сформируйте габаритный диапазон семейства деталей. Зафиксируйте максимальные размеры, массу, поверхности зажима, материал, критические характеристики, ожидаемый размер партии и количество операций, требующих доступа сверху и с боков. Также отметьте детали, которые сложно закреплять, а не только крупные детали. Компактная деталь со слабыми зонами зажима может требовать большей площади стола и большего пространства для оператора, чем предполагают ее размеры.
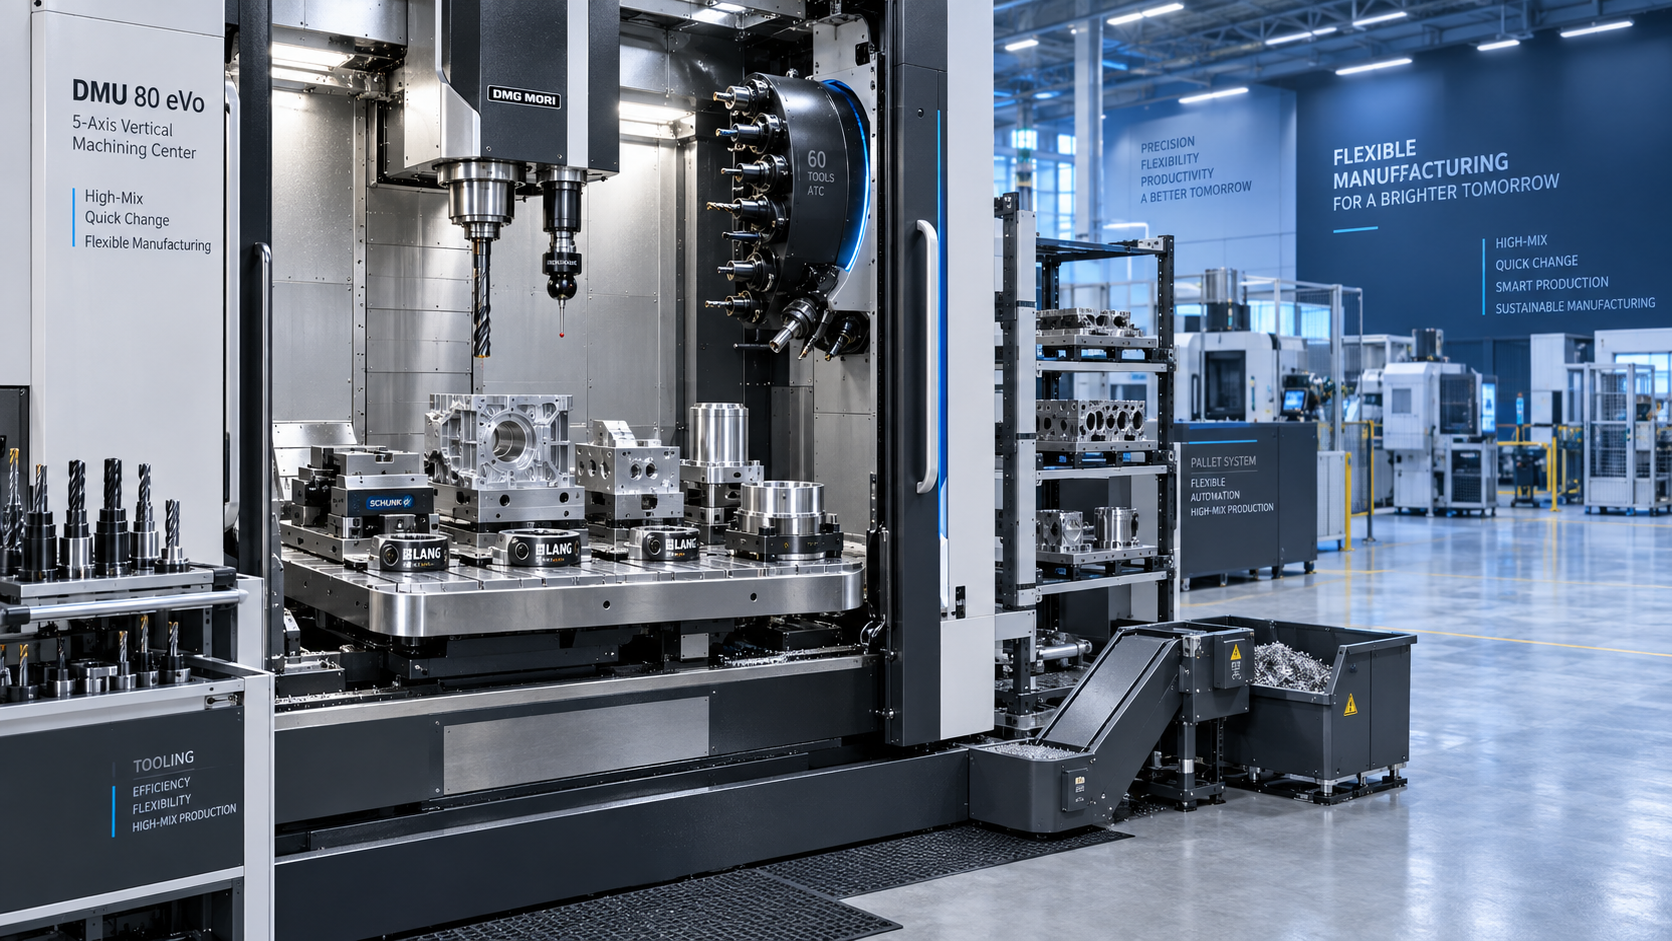
Требуемые ходы по осям X, Y и Z должны учитывать высоту оснастки, вылет инструмента, пространство для измерений щупом и безопасные расстояния подхода. Ход по оси Z часто недооценивают. Высокая оснастка или инструмент с большим вылетом могут физически помещаться под шпинделем, но оставлять слишком мало полезного зазора для надежной смены инструмента, измерений щупом или отвода стружки. Нагрузка на стол требует такой же тщательности: оценивайте суммарную массу заготовки, оснастки, базовой плиты, тисков, поворотного оборудования и любого оборудования паллетной системы, а не только заготовки.
Рассматривайте время переналадки как параметр производительности
В серийном производстве время цикла обычно доминирует при принятии инвестиционного решения. В многономенклатурном производстве переналадка может быть не менее значимым фактором. Быстрый станок, которому между заданиями требуется длительная ручная выверка, замена инструмента и проверка программы, может обеспечить меньший полезный выпуск, чем несколько менее производительная платформа, рассчитанная на повторяемые наладки.
Не ограничивайтесь номинальными значениями скорости быстрых перемещений и оцените, как станок будет поддерживать дисциплину наладки. Полезные функции могут включать комплект щупов, возможность измерения инструмента, удобную оснастку, достаточную вместимость инструментального магазина, надежное управление СОЖ и систему управления, упрощающую работу со смещениями оснастки и корректировками программ. Цель состоит не в устранении квалифицированной наладочной работы, а в том, чтобы обычная вариативность не требовала постоянных затрат квалифицированного времени.
Размер инструментального магазина следует определять по наиболее широкому ожидаемому набору инструмента, включая сверла, чистовые инструменты, инструменты для снятия фасок, щупы и инструменты, необходимые для автономного восстановления работы. Выбор очень малого магазина лишь потому, что в текущей программе используется несколько инструментов, может вынудить к частой ручной замене инструмента по мере расширения номенклатуры. И наоборот, чрезмерно большой магазин не обеспечивает производительность автоматически, если практики управления стойкостью инструмента и предварительной настройки недостаточно развиты. Решение должно учитывать, как инструменты подготавливаются, идентифицируются и проверяются в цехе.
Соотнесите возможности шпинделя с материалами и технологическими рисками
Скорость шпинделя сама по себе не определяет возможности обработки. Сочетание материалов, диаметры фрез, глубина резания, требования к сверлению и ожидания по чистовой обработке определяют, подходят ли крутящий момент, мощность, диапазон скоростей и тепловые характеристики. Шпиндель, оптимизированный для частой работы малым инструментом по алюминию, может быть не лучшим выбором для низкооборотного фрезерования с высоким крутящим моментом по стали или сложным литым материалам.
Проанализируйте фактические операции резания, которые занимают больше всего времени или приводят к наибольшему количеству брака. Если часто выполняются глубокие карманы, обработка инструментами большого диаметра, жесткое нарезание резьбы или сложное сверление, запросите данные о производительности, относящиеся к этим операциям. Если ключевыми являются качество поверхности и точные взаимные положения, совместно оцените жесткость станка, поведение осей, термостабилизацию и стратегию измерения щупом. Заявления о точности следует интерпретировать с учетом предполагаемой среды, оснастки, метода программирования и процесса контроля.
Обрабатывающая ячейка также может включать работы, которые не следует выполнять на столе ЧПУ. Например, бригадам по изготовлению металлоконструкций иногда требуется переносное оборудование для сверления отверстий до того, как сварной компонент поступит на окончательную механическую обработку. В этом отдельном применении магнитный сверлильный станок, такой как VD50Z, имеет заявленную максимальную способность кольцевого сверления 50 mm, номинальную мощность 1,500 W и усилие магнитного основания 13,000 N. Эти показатели актуальны для подготовки на объекте или в производстве металлоконструкций, но не заменяют подбор вертикального обрабатывающего центра; разделение этих операций может предотвратить использование станка ЧПУ для малозначимых прерывающих работ.
Планируйте ячейку с учетом оснастки и потока материалов
Физическая площадь, занимаемая станком, — лишь одна часть требований к пространству. Многономенклатурным ячейкам требуется место для загрузки, размещения оснастки, тележек с инструментом, доступа для контроля, удаления стружки, технического обслуживания и безопасного перемещения материалов. Станок, который плотно вписывается в планируемую компоновку, может оказаться сложным в эксплуатации после добавления паллет, измерительных средств и незавершенного производства.
Оснастку следует учитывать при выборе станка, а не после его поставки. Стандартизированные базовые плиты, системы нулевой точки, модульные тиски или специализированная оснастка могут сократить время наладки, однако каждый подход имеет компромиссы по стоимости, повторяемости, усилию зажима и доступной площади стола. Для широкой номенклатуры деталей практичная схема часто сочетает повторяемый общий интерфейс с ограниченным числом специализированных верхних приспособлений.
Автоматизация должна быть обоснована характером работы, а не ее видом на чертеже компоновки. Устройство смены паллет может быть ценным, когда задания достаточно стабильны для автономной подготовки и когда время загрузки регулярно прерывает работу шпинделя. Роботизированная загрузка может быть подходящей для повторяемых семейств деталей с предсказуемыми требованиями к захвату и контролю. Однако для крайне вариативных компонентов внедрение автоматизации до стандартизации оснастки, инструмента и процедур выпуска программ может лишь автоматизировать непоследовательность.
Не выбирайте размер оборудования только по среднему спросу
Средняя недельная загрузка может вводить в заблуждение. Многономенклатурное производство часто сталкивается со всплесками спроса, срочными инженерными изменениями, задержками поступления материалов и корректировками первой детали. Станок, выбранный с полной теоретической загрузкой, почти не имеет возможности компенсировать такие обычные сбои. Вместо этого моделируйте загрузку по семействам деталей и включайте время наладки, задержки на контроль, смены инструмента, участие оператора и ожидаемые окна технического обслуживания.
Также стоит определить операцию, которую было бы сложнее всего перенести на другое оборудование. Если каждое задание, за исключением одного семейства крупных высокоточных деталей, можно передать на другой станок, именно это семейство может определять требования к производительности и рабочей зоне. Это более устойчивое основание для выбора, чем рассмотрение всех запрограммированных часов как взаимозаменяемых.
Превратите анализ закупки в анализ внедрения
Перед размещением заказа попросите поставщика рассмотреть типовые детали, чертежи, концепции оснастки, типы материалов и планируемый инструмент. Подтвердите требования к инженерным коммуникациям, условия к фундаменту, если применимо, доступ для монтажа, предпочтения по системе управления, объем обучения, условия реагирования сервисной службы и стратегию запасных частей. Эти детали влияют на время от поставки до начала производительной обработки.
Shandong VEDON Intelligent Equipment Co., Ltd. объединяет станки с ЧПУ, решения для интеллектуального производства и прецизионные режущие инструменты в рамках своей деятельности по НИОКР, производству, продажам и сервисному обслуживанию. Для проектной команды такой более широкий взгляд может быть полезен, когда оценка должна связать сам станок с инструментом, планированием процессов и будущим развитием ячейки, а не рассматривать закупку как изолированный актив.
Правильный вертикальный обрабатывающий центр редко является самым крупным или наиболее автоматизированным вариантом в коротком списке. Это тот вариант, который позволяет обрабатывать сложные детали, делает частые переналадки предсказуемыми, поддерживает фактическую нагрузку резания и оставляет достаточный практический запас производительности для вариативности. Окончательный выбор следует проверять на реальных чертежах и реальных предположениях по наладке; именно здесь привлекательная спецификация превращается в работоспособную производственную линию.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам