5 характеристик вертикального обрабатывающего центра, которые покупателям следует проверить в первую очередь
Вертикальный обрабатывающий центр может иметь те же заявленные габариты, что и другая машина, но при этом давать совершенно разные результаты по времени цикла, качеству поверхности, сроку службы инструмента и затратам на обслуживание. Поэтому для отделов закупок первое сравнение должно основываться на характеристиках, определяющих поведение станка при предполагаемой нагрузке резания, а не только на цене по прайс-листу или частоте вращения шпинделя.
Правильно выбранный станок — это тот, который способен обрабатывать фактическую номенклатуру деталей с достаточным запасом: достаточными перемещениями для оснастки и доступа инструмента, достаточной грузоподъемностью стола для заготовки и приспособлений, достаточным крутящим моментом шпинделя для материала и достаточной конструктивной жесткостью для соблюдения допусков в течение всей смены. Следующие пять проверок обычно позволяют определить, действительно ли предложенный станок подходит для задачи.
1. Проверяйте полезные перемещения, а не только номинальный ход по осям X, Y и Z
Значения перемещений часто являются первыми показателями, которые сравнивают покупатели. Они важны, однако опубликованные значения X, Y и Z не всегда описывают полезную зону обработки.
Деталь может помещаться в габаритах стола, но при этом ее обработка может быть сложной или невозможной, если приспособление занимает слишком большой зазор по оси Z, длинный инструментальный держатель уменьшает досягаемость или для доступа к боковому элементу требуется переустановка. Покупателям следует рассмотреть всю размерную цепь: расстояние от поверхности стола до торца шпинделя, максимальную высоту заготовки, высоту приспособления, вылет инструмента и зазор, необходимый для безопасных быстрых перемещений.
Это особенно важно для отливок, плит, требующих нескольких установок, и деталей, для которых необходимы приспособления для четвертой оси. Станок с несколько меньшими номинальными перемещениями, но с лучшим зазором до торца шпинделя, может быть практичнее более крупной модели с ограниченным вертикальным рабочим пространством.
- Запросите компоновочный чертеж с указанием заготовки, приспособления, тисков или паллеты и самого длинного предполагаемого инструмента.
- Проверьте, можно ли обработать все критически важные элементы за одну или две установки.
- Предусмотрите место для доступа к зажимам, перемещения щупа, удаления стружки и зазора при смене инструмента.
- Проверьте зазор между столом и колонной в крайних положениях осей, а не только в центре хода.
Сокращение количества установок часто может оправдать более высокую стоимость станка, поскольку оно устраняет время на манипуляции и снижает вероятность ошибок позиционирования между операциями.
2. Соотнесите характеристики шпинделя с материалом и стратегией резания
Частоту вращения шпинделя легко указать в предложении, но крутящий момент и отдача мощности во всем рабочем диапазоне часто являются более полезными критериями закупки. Высокая максимальная частота вращения подходит для инструментов малого диаметра и чистовой обработки. Однако сама по себе она не показывает, способен ли станок поддерживать производительное снятие металла более крупными концевыми фрезами, сверлами или торцевыми фрезами.
Для алюминиевых деталей с мелким инструментом может быть подходящим высокоскоростной шпиндель. Для стали, нержавеющей стали, кованого материала или прерывистого резания покупателям следует изучить кривую крутящего момента в диапазоне оборотов, используемом их стандартными инструментами. Шпиндель, хорошо работающий на верхнем пределе своего диапазона частот, может иметь ограниченное усилие резания при низких оборотах, где выполняются более тяжелые операции сверления и фрезерования.
Попросите поставщиков уточнить номинальные значения постоянной и кратковременной мощности шпинделя, характеристики крутящего момента, тип трансмиссии, интерфейс инструмента и систему охлаждения. Станок также следует оценивать с учетом предполагаемой системы инструментальных держателей. Качество держателей, конструкция тягового штифта, балансировка и усилие зажима влияют на повторяемость и качество поверхности.
Для некоторых сверлильных работ обрабатывающий центр вообще не требуется. Для локальных отверстий в сварных стальных конструкциях, где допуск на позиционирование и последующее фрезерование ограничены, переносная магнитная дрель, такая какVDG35 (Vitality Orange), может быть экономичнее, чем загрузка мощностей ЧПУ. Ее заявленная способность сверления 50 mm и компактный формат соответствуют иной модели эксплуатации. Это сравнение полезно, поскольку оно заставляет отделы закупок отделять потребность в простом сверлении от деталей, которым действительно необходимы многоосевое управление ЧПУ, программируемое позиционирование и чистовая обработка.
Для вертикального обрабатывающего центра выбор шпинделя должен основываться на типовой операционной карте: марке материала, диаметре инструмента, глубине резания, ширине резания, целевом времени цикла и ожидаемой ежедневной загрузке. Такое обсуждение более показательно, чем сравнение только максимальной частоты вращения шпинделя.
3. Рассматривайте нагрузку на стол и закрепление заготовки как единый параметр
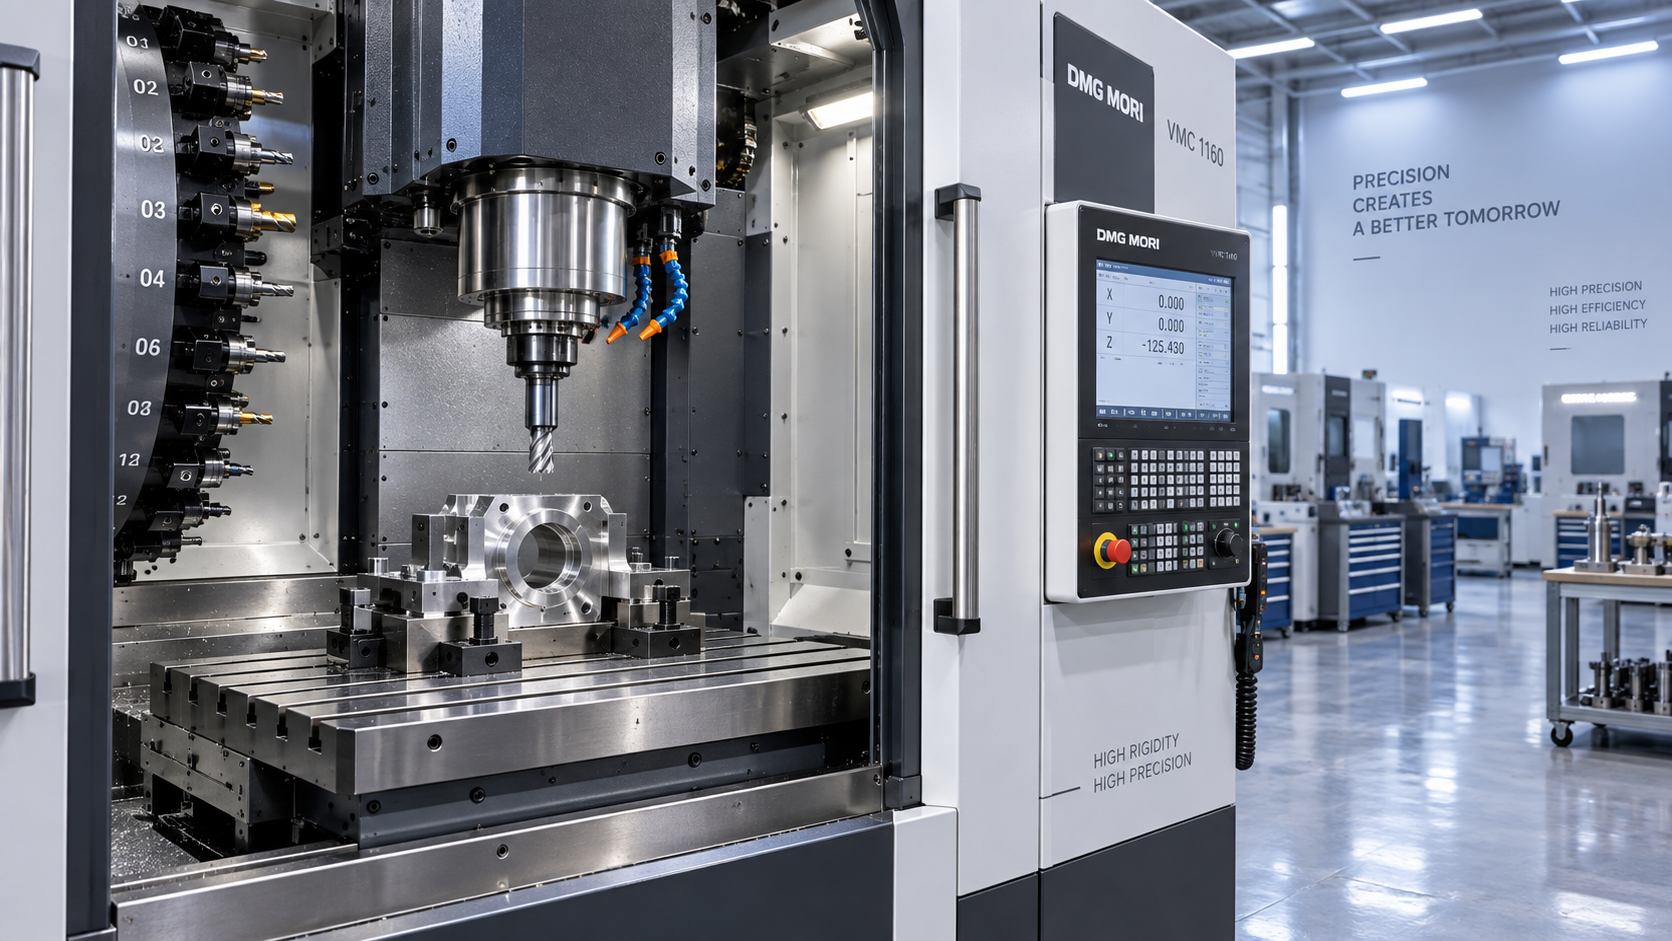
Нагрузку на стол часто ошибочно понимают как максимальный вес детали. На практике станок должен выдерживать заготовку, приспособление, тиски, установочные блоки, зажимы, поворотное устройство при его использовании, а иногда и угольник или гидравлическую систему. Важно также положение нагрузки. Компактная деталь, расположенная по центру, создает иную нагрузку, чем длинное приспособление, выступающее к краю стола.
Покупателям следует уточнить, как определяется номинальная нагрузка на стол и распространяется ли она на статические условия, перемещение осей или обработку. Станок может выдерживать заданную статическую нагрузку, но при этом терять динамические характеристики, когда на смещенное приспособление воздействуют быстрые перемещения, ускорение и силы резания.
Размеры стола и расположение Т-образных пазов следует проверить по фактическому плану закрепления заготовки. Большой стол имеет ограниченную ценность, если расстояние между пазами усложняет установку приспособления или схема зажима препятствует доступу к зонам, требующим обработки. Для повторяющихся работ рассмотрите, позволит ли стандартизированная плита для приспособлений или система зажима с нулевой точкой сократить время переналадки.
4. Оценивайте не только точность позиционирования, но и жесткость с тепловым поведением
Каталожные значения точности важны, но их не следует воспринимать как гарантию точности готовой детали. Конечный результат также зависит от жесткости колонны, состояния подшипников шпинделя, опор шарико-винтовых передач, конструкции направляющих, настройки сервоприводов, качества фундамента, температуры окружающей среды, температуры СОЖ и собственной стабильности детали.
Жесткость становится заметной, когда от станка требуется стабильно снимать материал. Недостаточная конструктивная жесткость может проявляться в виде следов вибрации, сокращения срока службы инструмента, размерного дрейфа, низкого качества отверстий или необходимости снижать подачи и глубину резания. Эти признаки повышают затраты, даже если станок технически способен завершить обработку детали.
Вместо того чтобы полагаться только на один показатель позиционирования, отделам закупок следует запросить условия испытаний, подтверждающих заявленную точность, и уточнить, какие функции компенсации включены в систему управления. Отчеты Ballbar, результаты пробной обработки и документация по геометрии станка могут быть полезны при жестких допусках. Цель состоит не в том, чтобы требовать лабораторной точности для каждого применения, а в том, чтобы установить, соответствует ли заявленная производительность деталям, для которых приобретается станок.
Тепловая стабильность заслуживает такого же внимания при длительных циклах без участия оператора или серийном производстве. Станок, у которого размеры изменяются после прогрева, может быть приемлем для общего производства металлоконструкций, тогда как прецизионные корпуса, корпуса клапанов и компоненты пресс-форм с жесткими допусками могут требовать более эффективного терморегулирования и определенной процедуры прогрева.
5. Проверяйте вместимость системы смены инструмента в соответствии с фактическим технологическим планом
Размер магазина инструмента влияет не только на удобство. Если станок не может вместить инструменты, необходимые для семейства деталей, операторы могут тратить время на загрузку инструментов между заданиями, изменение программ или выполнение дополнительных установок. Это снижает практическое преимущество автоматизации.
Начните с полного перечня инструментов, включая сверла, центровочные сверла, метчики, концевые фрезы, развертки, расточные инструменты, фасочные инструменты, щупы и дублирующие инструменты, используемые для обеспечения безоператорного производства. Затем предусмотрите место для инструментов, которые могут потребоваться при изменении конструкции деталей. Магазина на 24 инструмента может быть достаточно для несложных призматических деталей; он может стать ограничивающим фактором при наличии множества размеров отверстий, точных расточек и чистовых операций.
Время смены инструмента следует рассматривать вместе с вместимостью магазина, но экономию времени цикла необходимо оценивать реалистично. При длительных циклах черновой обработки небольшая разница в секундах смены инструмента может иметь незначительное влияние. Для крупносерийных деталей с множеством коротких операций это может быть важно. Также подтвердите максимально допустимые диаметр, длину и массу инструмента в соседних гнездах магазина. Крупные расточные головки или длинные сверла могут уменьшить полезную вместимость магазина, даже если номинальное количество инструментов выглядит достаточным.
Преобразуйте коммерческое предложение в проверку применимости
Перед выбором станка попросите каждого поставщика предоставить ответ на основе одинаковых требований к деталям: чертежей или типовых размеров, материала, годового объема, элементов с критическими допусками, предпочтительного способа закрепления, целевого времени цикла и планируемого количества смен. Наиболее полезное коммерческое предложение укажет все допущения относительно оснастки, массы приспособления, режима работы шпинделя, СОЖ, электропитания, монтажа и приемочных испытаний.
Более низкая цена приобретения может оказаться дорогостоящей, если она вынуждает выполнять дополнительные установки, ограничивает режимы резания или оставляет недостаточную вместимость инструмента для предполагаемых работ. И наоборот, оплату избыточных перемещений, частоты вращения шпинделя или автоматизации может быть трудно обосновать, если номенклатура деталей этого не использует. Пять приведенных выше характеристик дают покупателям практический способ отделить необходимую производительность от впечатляющих, но неиспользуемых возможностей.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам