Критерии выбора VMC650 для прецизионных деталей и среднесерийного производства
VMC650 обычно рассматривают, когда производственная команда уже переросла ручную обработку или небольшие вертикальные обрабатывающие центры, но не нуждается в габаритах и стоимости более крупной обрабатывающей платформы. Такая потребность часто возникает при среднесерийном производстве: первые несколько деталей соответствуют требованиям по размерам, но затем износ инструмента, повторные наладки, ограничения оснастки или недостаточный отвод стружки начинают влиять на стабильность. Решения о закупке, основанные только на заявленной частоте вращения шпинделя или величине хода, могут оставить эти производственные риски нерешёнными.
Подходящий VMC650 следует выбирать исходя из фактической номенклатуры деталей, а не только из размера станка. Для прецизионных деталей и регулярного среднесерийного выпуска наиболее обоснованная оценка начинается с пяти взаимосвязанных вопросов: способен ли станок поддерживать требуемые допуски в течение всей смены, безопасно работать с самой крупной оснасткой и заготовкой, снимать материал с необходимой скоростью, менять инструменты без прерывания потока и оставаться обслуживаемым при возникновении производственных проблем? Станок, соответствующий этим условиям, как правило, является более выгодной инвестицией, чем оборудование с привлекательными характеристиками, но слабым соответствием технологическому процессу.
Начинайте с номенклатуры деталей, а не с каталога станка
Прежде чем сравнивать модели VMC650, соберите типовые чертежи работ, которые станок будет выполнять наиболее часто. Учитывайте не только самую крупную деталь, но и детали с наиболее жёсткими допусками на расположение, самыми глубокими полостями, наиболее длинными инструментами и наиболее требовательными требованиями к качеству поверхности. Среднесерийное производство редко выпускает одну и ту же деталь постоянно; выбранный станок должен обладать достаточной гибкостью для обработки регулярно повторяющегося диапазона деталей без частых компромиссов.
Полезная информация, которую следует уточнить у инженерного и производственного подразделений, включает:
- Готовые размеры заготовки, вес и марку материала.
- Размеры оснастки, метод зажима и необходимость доступа для четвёртой оси или поворотной оснастки.
- Требуемые допуски для отверстий, профилей, расточек и взаимного расположения баз.
- Типичные диаметры инструментов, максимальную длину инструмента и необходимый вылет режущего инструмента.
- Ограничения по времени цикла и ожидаемую частоту партий.
- Используются ли алюминий, углеродистая сталь, нержавеющая сталь, чугун или смешанные материалы.
Рабочий стол VMC650 может казаться достаточным по контуру детали, но после добавления плит оснастки, базирующих устройств, зажимов и пространства для прохода инструмента его возможности могут оказаться слишком ограниченными. При закупке следует оценивать полный габарит наладки. Также важно проверить, может ли торец шпинделя достигать всех необходимых обрабатываемых поверхностей без чрезмерного вылета инструмента, поскольку большой вылет может снизить жёсткость и ухудшить качество поверхности.
Ходовые возможности — лишь часть полезного рабочего пространства
Обозначение «650» часто связывают с номинальным классом хода, однако покупателям не следует предполагать, что все станки этой категории предлагают одинаковый полезный диапазон. Ходы по осям X, Y и Z необходимо сопоставлять с фактической компоновкой оснастки и высотой самой высокой заготовки. Возможности по оси Z становятся особенно важными при использовании высоких приспособлений, тисков, угловых плит или длинных свёрл. Станок может физически принять деталь, но при этом создать неудобную наладку с ограниченными зазорами для безопасной смены инструмента и контроля.
Запросите размеры стола, максимальную нагрузку на стол, расположение Т-образных пазов, расстояние от шпинделя до стола и расстояние от центра шпинделя до колонны. Эти параметры помогают определить, можно ли правильно разместить тяжёлую оснастку и способен ли станок поддерживать стабильное резание у краёв стола. Для деталей, требующих нескольких тисков или паллетных плит оснастки, нагрузка на стол должна включать общий вес удерживающей оснастки, а не только вес исходного материала.
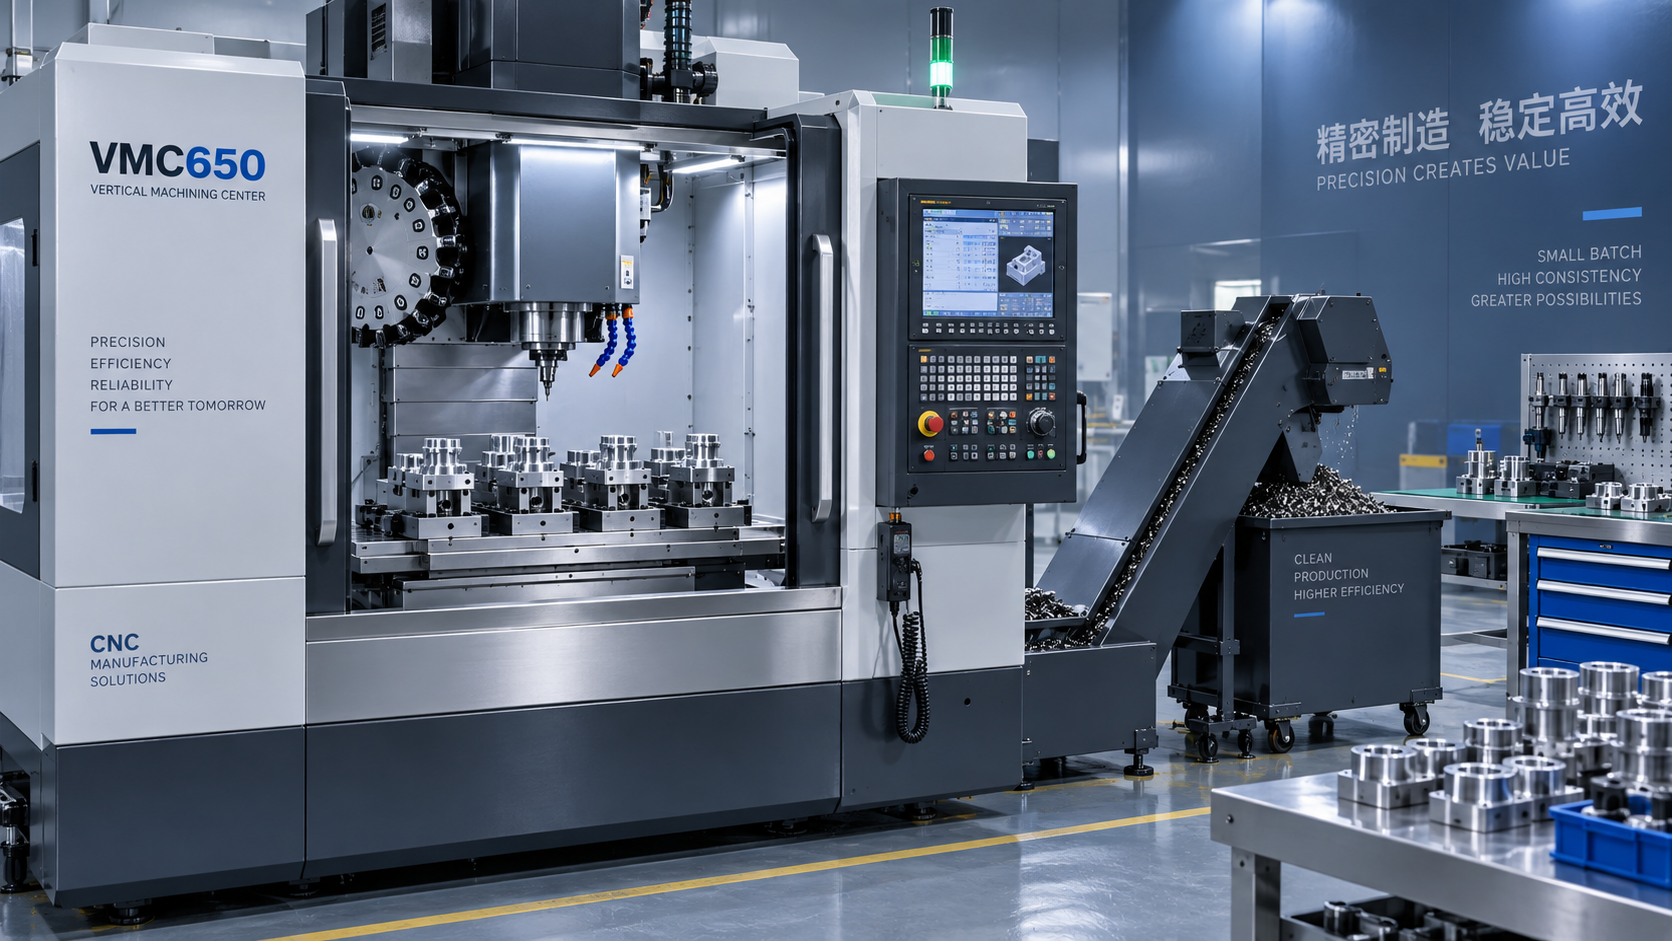
При закупке также следует учитывать не только статическую грузоподъёмность. Стол, рассчитанный на определённую нагрузку, не означает автоматически, что быстрые перемещения, ускорения и повторные изменения направления одинаково подходят для любой тяжёлой наладки. Если партии включают массивные стальные приспособления или крупные отливки, запрашивайте разъяснения по рекомендуемым рабочим условиям, а не полагайтесь только на максимальные показатели.
Точность следует оценивать как производственное условие
Для прецизионных деталей точность позиционирования и повторяемость следует рассматривать отдельно. Точность позиционирования показывает, насколько близко ось достигает заданной координаты, тогда как повторяемость характеризует её способность стабильно возвращаться в одно и то же положение. В среднесерийном производстве повторяемость часто является более актуальным фактором, поскольку станок будет выполнять одни и те же траектории инструмента на множестве деталей, иногда после смены инструмента, вмешательства оператора и температурных изменений.
Листы технических характеристик являются отправной точкой, но не полной оценкой качества. Уточните, как измеряются значения точности, применимы ли они во всём диапазоне полезного хода и какие конструктивные особенности станка помогают сохранять стабильность при нормальной работе. К важным конструктивным деталям могут относиться тип направляющих, схема опоры ШВП, конструкция приводов осей, способ смазки и термостабилизация шпинделя и конструкции станка.
Точность также зависит от производственной системы, окружающей станок. Стабильное закрепление заготовки, правильный выбор инструментодержателя, контролируемое биение инструмента, откалиброванные циклы измерения щупом и дисциплинированное управление коррекциями влияют на готовые размеры. VMC650 с высокими техническими характеристиками не компенсирует приспособление, допускающее смещение детали под нагрузкой резания. Поэтому в ходе оценки закупочные команды должны уточнять, какие опции контроля или измерения щупом доступны и соответствуют ли они действующему на предприятии процессу контроля качества.
Соотнесите возможности шпинделя с нагрузкой резания
Скорость шпинделя сама по себе не является надёжным показателем возможностей обработки. Более высокая скорость может быть полезна для малых инструментов, алюминия, чистовых операций и некоторых высокоскоростных траекторий. Однако черновая обработка стали, работа крупными торцевыми фрезами, глубокое сверление или обработка сложных материалов часто в большей степени зависят от доступного крутящего момента, мощности шпинделя, жёсткости и стабильной подачи СОЖ.
Практический анализ разделяет предполагаемые работы по типам резания. Например, предприятие, изготавливающее алюминиевые корпуса с большим количеством малых отверстий, может ценить скорость, быстрое ускорение и эффективную смену инструмента. Предприятие, обрабатывающее стальные плиты с резьбовыми отверстиями и фрезерованными карманами, может уделять больше внимания крутящему моменту на низких и средних оборотах и надёжному контролю стружки. Если оба вида работ выполняются на одном станке, вариант шпинделя должен поддерживать основную нагрузку, не делая второстепенные работы непрактичными.
СОЖ и управление стружкой заслуживают отдельной оценки. Стружка, накапливающаяся вокруг приспособлений, может влиять на посадку, препятствовать измерению щупом и требовать ненужного вмешательства оператора. Для материалов, образующих длинную или спрессованную стружку, уточните схему подачи СОЖ, пригодность стружечного конвейера и доступность для регулярной очистки. Эти детали влияют на фактическую производительность больше, чем может показаться при сравнении коммерческих предложений.
Ёмкость инструментального магазина влияет на поток партий
Среднесерийная работа часто предполагает частую смену деталей, но это не означает, что ёмкость магазина инструментов не важна. Ограниченный магазин может вынуждать операторов заменять инструменты между операциями, повышая вероятность ошибок загрузки и ошибок в коррекциях. Подсчитайте инструменты, требуемые для типового полного цикла детали, включая свёрла, центровочные свёрла, метчики, черновые фрезы, чистовые фрезы, фасочные инструменты, щупы и при необходимости резервные инструменты.
Время смены инструмента важно, когда цикл содержит много операций, однако надёжность важнее незначительно более быстрого заявленного показателя. Проверьте допустимые диаметр и длину инструмента, максимальный вес инструмента, ограничения для соседних гнёзд и порядок восстановления после прерывания смены инструмента. Эти факторы особенно актуальны, когда детали требуют длинных свёрл, крупных фрез или комбинированных инструментальных сборок.
Автоматизация должна решать реальную проблему обработки
Совместимость с автоматизацией стоит оценивать, если загрузка, выгрузка, задержки из-за снятия заусенцев или безлюдная работа создают узкое место. Необходимый уровень может быть простым: пакет измерения щупом, интерфейс гидравлической оснастки, поворотный стол или возможность загрузки заготовок. Полностью автоматизированная загрузка не всегда является правильным первым шагом для средних партий, особенно если детали существенно различаются по форме и сложности наладки.
Наилучший подход — определить фактическое время простоя. Если шпиндель ожидает главным образом, пока оператор выставит новое приспособление, повторяемый зажим с нулевой точкой может принести больше пользы, чем сложное загрузочное оборудование. Если заготовки схожи и объём производства предсказуем, компоновка, подготовленная для автоматизации, может быть разумным требованием. Перед тем как сделать автоматизацию условием закупки, подтвердите интерфейсы системы ЧПУ, меры безопасности, требования к производственной площади и доступ для ручной работы.
Отделяйте решение по обработке с ЧПУ от вспомогательных задач сверления
Некоторым производственным участкам также требуется переносное сверлильное оборудование для изготовления конструкций, ремонтных работ, конструкционных компонентов или операций предварительной обработки, которые не следует выполнять на VMC. В таких ситуациях магнитный сверлильный станок, такой как VD60, может быть актуален как отдельное вспомогательное оборудование. Его заявленные возможности сверления охватывают различные варианты моделей, при этом конфигурация VD60 предназначена для более крупных сверлильных работ. Такой инструмент не следует рассматривать как замену точности позиционирования, программируемой интерполяции, закрытой среды резания или повторяемого закрепления вертикального обрабатывающего центра. Разделение этих функций предотвращает некорректное сравнение при закупке.
Поддержку поставщика следует оценить до размещения заказа
Покупка VMC650 включает ввод в эксплуатацию, настройку параметров, ознакомление операторов, планирование технического обслуживания и доступ к запасным частям. Проблемы с производственным станком редко ограничиваются одним компонентом; они могут быть связаны с инструментом, логикой программы, настройками сервоприводов, смазкой, закреплением заготовки или изменением материала. Поставщик должен быть способен чётко определить порядок поддержки, а не предлагать только общие заверения.
Задавайте практические вопросы: что входит в монтаж? Какие расходные материалы и критически важные запасные части должны храниться на месте? Как выполняется удалённая диагностика? Доступна ли документация по электрической части, смазке и процедурам регулярного обслуживания? Может ли поставщик разъяснить функции системы ЧПУ, дополнительную оснастку и конфигурацию станка до оформления окончательного заказа на покупку? Чёткие ответы снижают риск обнаружения важных ограничений после поставки.
Окончательный выбор должен основываться на документированном сравнении фактических требований к деталям, габаритов оснастки, ожиданий по точности, нагрузки резания, потребности в инструментах и возможностей поддержки. При совместной оценке этих критериев закупочная служба может отличить VMC650, который лишь укладывается в бюджет, от станка, способного поддерживать надёжное среднесерийное производство без создания предотвратимых проблем с наладкой, качеством или техническим обслуживанием.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Jaye / Директор по продажам