Оценка эксплуатационных затрат на магнитный сверлильный станок VD50 для мобильных бригад по работе с металлоконструкциями
Магнитный сверлильный станок VD50 следует учитывать как инструмент для производственных работ на объекте, а не как разовую покупку. Для мобильной бригады по металлоконструкциям наиболее дорогостоящим последствием редко бывает электроэнергия, потребляемая двигателем. Обычно это задержка соединения, поврежденная корончатая фреза, небезопасная установка на тонкой или неровной стали либо остановка сверлильного станка в середине смены без практичного варианта сервисного обслуживания.
Полезная оценка эксплуатационных затрат объединяет закупочную цену с расходными материалами, трудозатратами, техническим обслуживанием, транспортной обработкой и финансовыми последствиями незапланированного простоя. Такой подход дает лицам, принимающим решения, более реалистичную основу для сравнения магнитного сверлильного станка класса VD50 с альтернативами, которые на этапе коммерческого предложения могут казаться более дешевыми.
Начинайте с стоимости одного выполненного отверстия, а не со стоимости станка
Мобильные бригады обычно сверлят отверстия для кронштейнов, конструкционных соединений, опор оборудования, поручней, ремонтных работ и модификаций на объекте. Станок может многократно перемещаться между рабочими зонами, устанавливаться над головой или вертикально и использоваться на стали с различным состоянием поверхности. В таких условиях стоимость сверления зависит от количества приемлемых отверстий, которые бригада может выполнить за смену.
Оценивайте затраты с учетом объема работ: ожидаемых диаметров отверстий, толщины стали, марки материала, количества точек, условий доступа и того, требуется ли только сверление или также нарезание резьбы. Сверлильный станок, который надежно выполняет требуемое отверстие с меньшим числом попыток повторного позиционирования, может снизить трудозатраты, даже если его первоначальная цена выше.
Для составления бюджета разделите затраты на четыре группы:
- Затраты на владение: приобретение, перевозка, защита при хранении и ожидаемый срок службы инструмента.
- Эксплуатационные затраты: корончатые фрезы, направляющие штифты, смазочно-охлаждающая жидкость, электроэнергия, сменные щетки или выключатели при необходимости, а также элементы для регулярного осмотра.
- Затраты на труд: установка, выравнивание, сверление, удаление заусенцев, перемещение станка и исправление неточных отверстий.
- Затраты на простой: потерянное время бригады, задержки последующих работ, экстренная аренда инструмента и перенос сроков работ при недоступности станка.
Электроэнергию следует включать в расчет, однако по сравнению с расходом фрез и трудозатратами на объекте она обычно является незначительной статьей. Более важный вопрос заключается в том, правильно ли сверлильный станок, система фрез и метод работы соответствуют задаче.
Расходные материалы — область, в которой расчеты часто становятся ненадежными
Расходы на корончатые фрезы значительно различаются в зависимости от применения. Срок службы фрезы зависит от твердости стали, толщины листа, диаметра отверстия, давления подачи, подачи охлаждающей жидкости, удаления стружки и того, начинает ли оператор работу с устойчивым магнитным основанием. Фреза, используемая на неправильной скорости или с чрезмерным усилием после затупления, может быстро стать дорогостоящей, одновременно повышая вероятность перегрева или увеличения диаметра отверстия.
Не оценивайте стоимость фрезы только по цене, указанной поставщиком. Преобразуйте ее в рабочую норму: цену фрезы разделите на приблизительное количество качественных отверстий, которое она обеспечивает в ожидаемом материале и условиях. Устанавливайте отдельные нормы для распространенных диапазонов диаметров вместо применения одной средней ставки ко всем отверстиям.
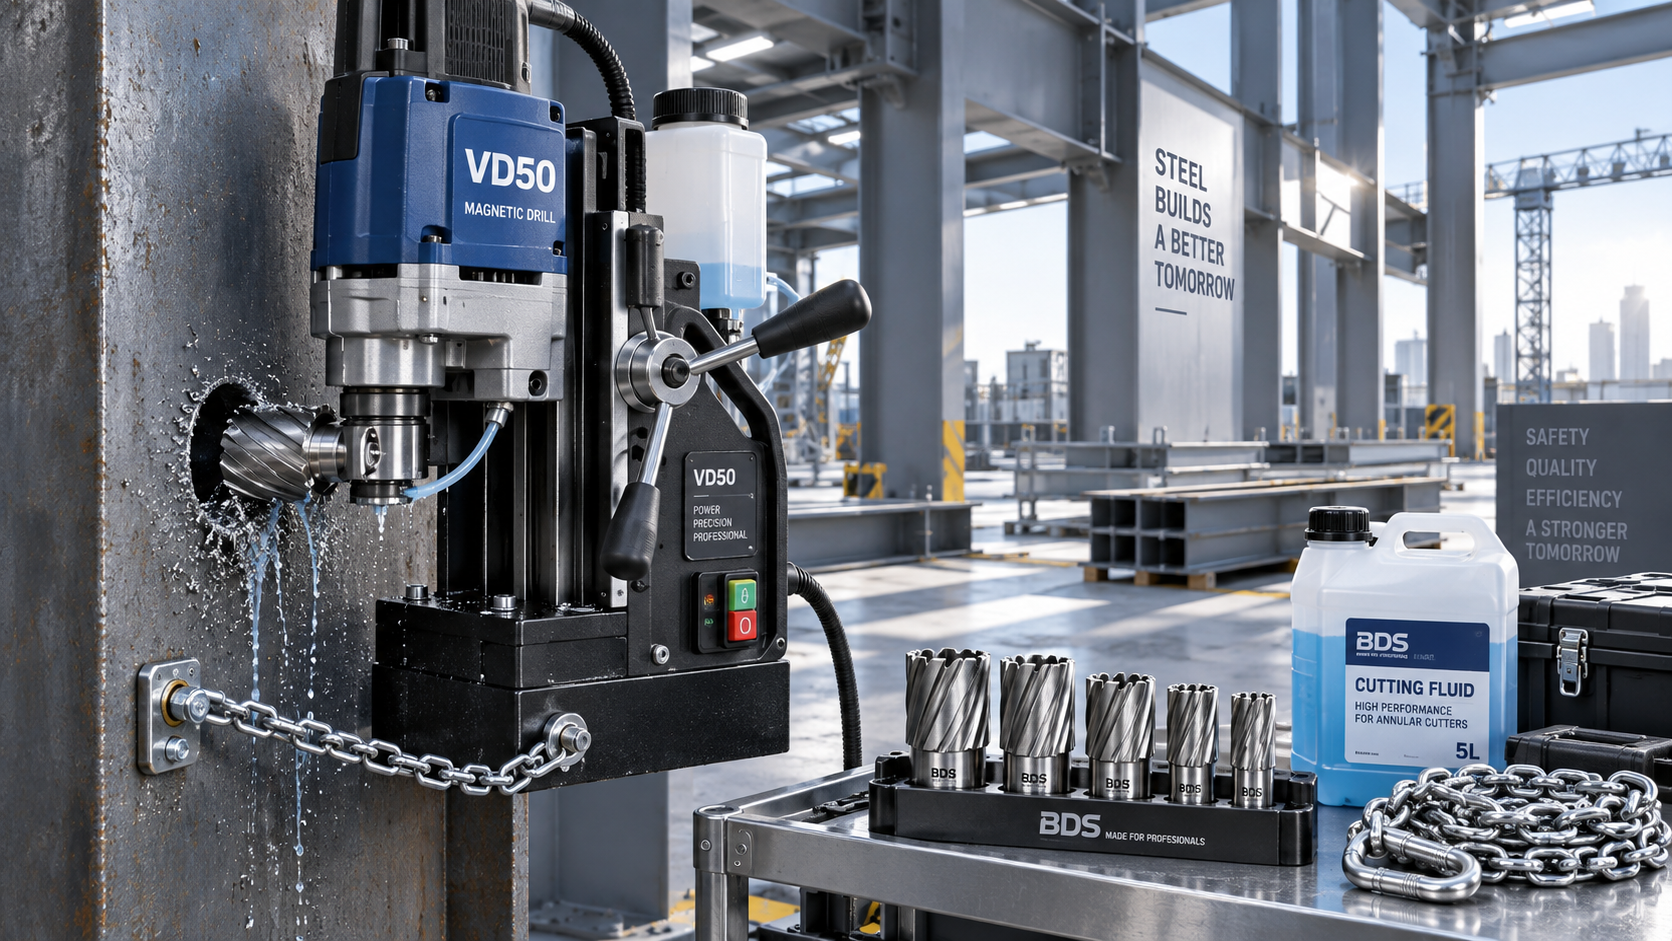
При мобильных работах небольшие расходные материалы также приобретают большее значение. Направляющие штифты, бутылки с охлаждающей жидкостью, запасные силовые кабели, страховочные цепи и инструменты для удаления заусенцев предотвращают устранимые перерывы. Их индивидуальная стоимость невелика, но отсутствие одного элемента может лишить бригаду возможности завершить простую задачу.
Удерживающая способность магнита влияет как на безопасность, так и на производительность
Магнитное основание — это не только элемент безопасности. Его удерживающая способность влияет на время установки, стабильность сверления, износ фрез и вероятность переделок. Ржавчина, краска, окалина, тонкий материал, изогнутые поверхности и зазоры между магнитом и сталью могут снижать эффективную силу удержания. Поэтому заявленное значение магнитной силы следует рассматривать с учетом реальных поверхностей и положений, с которыми сталкивается бригада.
Перед включением станка класса VD50 в модель затрат определите процент работ, выполняемых на чистой плоской ферромагнитной стали, по сравнению со сталью с покрытием, тонким, неровным или немагнитным материалом. В первом случае магнитное сверление может быть высокоэффективным, однако во втором могут потребоваться подготовка, альтернативные способы крепления или другой метод сверления. Рассматривать всю сталь на объекте как идеальный материал для магнитного сверления означает получать завышенно оптимистичную оценку.
Вертикальное и потолочное сверление требуют дополнительного контроля. Станок должен быть закреплен соответствующим методом удержания, а у бригад должен быть достаточный доступ для безопасного позиционирования без спешки при подаче. Такие работы могут быть рентабельными, но нормы трудозатрат для них не должны основываться на времени сверления на горизонтальном верстаке.
Сравнивайте производительность на уровне бригады
Недорогой сверлильный станок может выглядеть экономичным, если оценивать его только по мощности двигателя и максимальной производительности. Такое сравнение не учитывает стоимость труда оператора и людей, ожидающих завершения соединения или компонента.
Используйте реалистичное время рабочего цикла. Учитывайте время на поиск подходящей поверхности для сверления, очистку контактной зоны, закрепление инструмента, сверление, удаление стружки, проверку отверстия и переход к следующей точке. При сравнении альтернатив руководством краткое контролируемое испытание на объекте с использованием фактического профиля стали является более информативным, чем одно только заявленное значение производительности.
Техническое обслуживание следует планировать с учетом условий на объекте
Магнитный сверлильный станок работает в среде, где он подвергается воздействию металлической стружки, вибрации, влаги, поврежденных кабелей и нестабильного электропитания. Регулярные проверки должны включать контактную поверхность магнита, состояние кабеля и вилки, работу выключателя, перемещение направляющей, крепежные элементы, подачу охлаждающей жидкости, а также признаки необычного шума или нагрева двигателя. Очистка основания от стружки и поддержание направляющего механизма в исправном состоянии защищают не только инструмент, но и точность сверления.
Бюджет на техническое обслуживание должен включать запланированное время на осмотр и четкий порядок вывода подозрительного инструмента из эксплуатации. Ожидание полного отказа редко бывает экономически оправданным в мобильных проектах. Это может повредить фрезы, привести к неточным отверстиям и вынудить бригады в последний момент принимать решения об аренде или замене оборудования.
Соотносите производительность станка с регулярно выполняемыми работами
Покупка самого большого доступного станка «на всякий случай» может увеличить вес и капитальные затраты, не помогая в ежедневной работе. И наоборот, выбор компактной машины для работ, которые регулярно приближаются к ее пределу производительности, может увеличить износ и замедлить производство. Практичный выбор — это модель, которая покрывает обычный объем работ с разумным запасом, сохраняя удобство обращения для бригады.
Для небольших промышленных задач по сверлению и нарезанию резьбы компактным ориентиром являетсяVD13RE. Его заявленная конфигурация включает максимальный диаметр сверления 13 mm, номинальную мощность 1000 W, частоту вращения на холостом ходу 0-700 r/min, магнитную силу 11,000 N и массу нетто 10 kg. Эти характеристики могут быть актуальны там, где важны портативность и регулярное выполнение отверстий небольшого диаметра, однако их не следует использовать вместо проверки фактического диаметра отверстия, состояния стали и ограничений доступа для требований VD50.
Более широкий фокус VEDON на станках с ЧПУ, решениях для интеллектуального производства и прецизионных режущих инструментах имеет значение в данном случае, поскольку владение сверлильным оборудованием неотделимо от выбора фрез, поддержки и соответствия области применения. Решение о закупке все же должно определяться работами, которые бригада выполняет чаще всего, а не техническим листом, рассматриваемым изолированно.
Практическая проверка затрат перед покупкой
Перед одобрением покупки магнитного сверлильного станка VD50 запросите у эксплуатационной бригады репрезентативный перечень предстоящих работ. Зафиксируйте размеры отверстий, толщину материалов, места выполнения работ, требуемые положения, доступное электропитание, а также частоту необходимости удаления покрытий или подготовки поверхности. Затем запросите у каждого сравниваемого поставщика перечень расходных материалов и информацию о доступности сервисных запасных частей.
Стройте расчет вокруг ожидаемого количества выполненных отверстий за смену, а не предполагаемой скорости сверления. Добавьте трудозатраты на установку и перемещение, предусмотрите замену фрез и включите резервный план на случай отказа инструмента. Полученный показатель покажет, действительно ли более низкая закупочная цена снижает стоимость проекта или лишь переносит риск на расходные материалы, простои и трудозатраты.
Для мобильных бригад по металлоконструкциям наилучшей покупкой обычно является сверлильная система, которая обеспечивает повторяемые отверстия в обычных условиях объекта, имеет управляемый порядок эксплуатации и может поддерживаться в рабочем состоянии без нарушения работы бригады. Именно такая база затрат обеспечивает предсказуемость бюджета и рентабельность проекта.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам