Как диапазон перемещений, грузоподъемность стола и мощность шпинделя VMC650 определяют возможности обработки деталей
График обработки может выглядеть реалистичным до тех пор, пока первая деталь не будет установлена на станок. Корпус может соответствовать габаритам чертежа, но превышать практическую рабочую зону после учета оснастки, зажимов и пространства для инструмента. Стальная плита может помещаться на столе, но создавать нестабильные условия резания, поскольку ее масса и вылет изменяют динамическое поведение станка. В таких ситуациях спецификация VMC650 — не просто деталь каталога: она определяет, можно ли изготавливать деталь предсказуемо.
Основная оценка проста. Ходы определяют доступную зону обработки, нагрузка на стол определяет, что может быть безопасно и стабильно поддержано, а мощность шпинделя определяет интенсивность съема материала. VMC650 может быть эффективным выбором, когда все три ограничения соответствуют готовой детали, методу закрепления, материалу и требуемому времени цикла. Он становится неподходящим вариантом, когда одно из ограничений рассматривается изолированно.
Ходы — первое ограничение, но не размер готовой детали
Ходы станка часто воспринимаются как прямое указание на максимальные размеры детали. Это верно лишь отчасти. Ходы по осям X, Y и Z описывают, насколько шпиндель может перемещаться относительно стола; они не обязательно определяют максимальный практический габарит заготовки.
Рассмотрим прямоугольный компонент, который, по-видимому, помещается в диапазоне ходов X-Y. Перед утверждением станка команде все равно необходимо предусмотреть место для тисков, установочных блоков, прихватов, плит оснастки и траекторий подвода инструмента. Деталь также может требовать обработки нескольких поверхностей, что может потребовать поворотной оснастки или переустановки. Каждое дополнение занимает доступное пространство и может ограничивать перемещение осей вблизи крайних положений хода.
Возможности по оси Z требуют такой же тщательности. Доступное расстояние по вертикали должно учитывать высоту оснастки, толщину исходной заготовки, длину инструментодержателя, вылет режущего инструмента и зазор, необходимый для безопасной смены инструмента или быстрого позиционирования. Глубокие карманы и высокие боковые стенки могут создать ситуацию, в которой шпиндель достигает элемента, но не обладает достаточной жесткостью, поскольку инструмент должен слишком далеко выступать из держателя.
Планируйте с учетом технологической наладки, а не контура чертежа
Для оценки возможностей используйте полную компоновку наладки, а не номинальные размеры готовой детали. Начните с исходной заготовки, затем добавьте толщину оснастки и доступ для зажима. Определите самый длинный инструмент, необходимый для глубоких элементов, и рассчитайте, остается ли достаточный зазор над заготовкой. Наконец, проверьте, можно ли обработать каждый элемент без перевода детали на новую наладку.
- Предусмотрите пространство для зажимов и элементов оснастки за пределами контура детали.
- Проверьте, находятся ли критические элементы вблизи крайних точек хода, где вероятность помех со стороны оснастки выше.
- Убедитесь, что доступ для щупа, зазор для смены инструмента и отвод стружки не перекрыты высокой наладкой.
- Разделяйте понятия «можно достичь элемента» и «можно обработать элемент при жестком закреплении инструмента».
Это различие наиболее важно для деталей с несколькими глубокими полостями, длинными боковыми элементами или жесткими допусками на взаимное расположение поверхностей. Станок, требующий многократной переустановки оснастки, все же может изготовить деталь, но это увеличивает время обращения и создает больше возможностей для ошибок переноса баз.
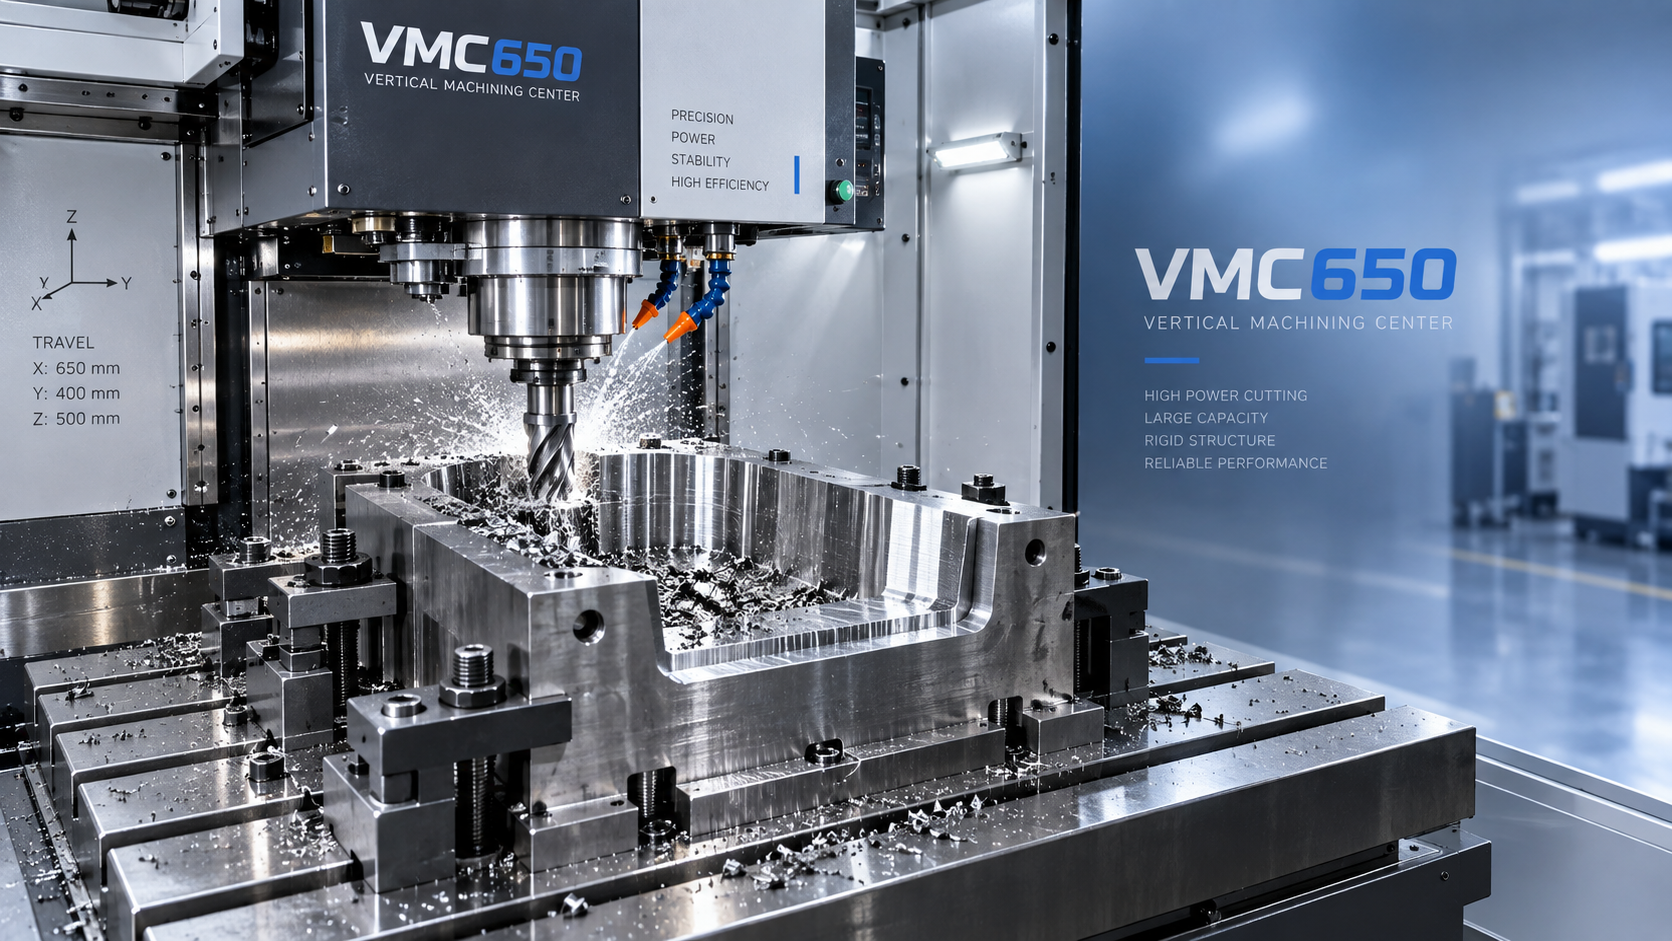
Нагрузка на стол влияет не только на безопасность, но и на точность
Нагрузку на стол иногда считают простым ограничением по массе. На практике общая масса — лишь отправная точка. Станок должен выдерживать заготовку, оснастку, зажимы, паллеты и любые вспомогательные устройства. Что еще важнее, эта масса должна быть размещена так, чтобы не создавать чрезмерный изгибающий момент или дисбаланс.
Компактная заготовка, расположенная по центру, обычно создает для стола иную нагрузку, чем длинная отливка, большая часть массы которой выступает за одну сторону. Даже если обе сборки имеют одинаковую массу, наладка с вылетом может влиять на реакцию при движении, распределение нагрузки и повторяемость при быстрых перемещениях. Это особенно актуально при обработке одного конца длинного компонента или когда основание оснастки занимает значительную часть стола.
При оценке VMC650 фиксируйте фактическую массу наладки, а не только массу готовой детали. Учитывайте самую тяжелую предполагаемую заготовку, а не самый легкий производственный вариант. Затем оцените центр тяжести. Наладкой, расположенной вблизи центра стола, обычно легче управлять, чем смещенной к краю, но окончательное решение должно соответствовать ограничениям производителя станка по нагрузке и размещению.
Масса может стать проблемой процесса еще до достижения номинального предела
Тяжелая оснастка может уменьшить полезный зазор по оси Z и замедлить загрузку. Она также может побуждать команду использовать одну крупную оснастку для семейства деталей, даже если более легкая модульная компоновка обеспечила бы лучший доступ. И наоборот, недостаточно крупная оснастка может сохранять низкую массу на столе, но не выдерживать силы резания, вызывая вибрацию или смещение на установочных поверхностях.
Оценивайте оснастку как часть системы обработки. Важен не только вопрос, может ли стол ее выдержать, но и сохраняет ли вся сборка устойчивость, пока шпиндель разгоняется, меняет направление и ведет резание с требуемой скоростью съема материала.
Мощность шпинделя определяет реальный диапазон съема материала
Мощность шпинделя влияет на объем материала, который может быть снят за проход, на способность станка обрабатывать сложные материалы и на запас по времени цикла при начале износа инструмента. Ее не следует путать с гарантией производительности резания. Мощность работает совместно с крутящим моментом шпинделя, диапазоном скоростей, диаметром инструмента, геометрией фрезы, подачей СОЖ и жесткостью станка.
Алюминиевые компоненты могут допускать высокие подачи и большую ширину резания при соответствующих траектории инструмента и отводе стружки. Углеродистая сталь, нержавеющая сталь, легированная сталь и более прочные литые материалы обычно требуют более тщательного контроля силы резания и тепловыделения. Шпиндель с ограниченной мощностью все же может успешно обрабатывать эти материалы, однако процесс может потребовать уменьшенной глубины резания, меньшей радиальной ширины резания, более низких подач или большего количества проходов. Эти решения влияют на время цикла и расход инструмента.
Планирование проекта становится сложным, когда расчетный цикл основан на идеальных режимах резания, в то время как реальный станок должен работать с уменьшенным врезанием во избежание перегрузки. Разница может быть существенной для партии деталей, особенно когда основную часть цикла составляет черновая обработка. Рассматривайте черновую и чистовую обработку отдельно: черновая обработка обычно определяет потребность в мощности, тогда как чистовая чаще зависит от биения инструмента, жесткости станка, теплового поведения и стабильной скорости шпинделя.
Возможности следует оценивать как совокупный рабочий диапазон
Деталь может помещаться в пределах ходов, оставаться ниже номинальной нагрузки на стол и все же быть неэффективной в обработке, поскольку шпинделю не хватает мощности для запланированной стратегии черновой обработки. Возможно и обратное: мощный шпиндель не решает проблему недостаточного хода, недоступного элемента или оснастки, создающей чрезмерный вылет.
Практическая оценка начинается с модели детали и маршрута обработки. Определите наибольшее состояние исходной заготовки, число требуемых ориентаций, концепцию оснастки, самые глубокие и широкие элементы, а также состояние материала. Затем установите наиболее требовательную операцию. Это может быть торцевое фрезерование большой поверхности, черновая обработка кармана, сверление большого диаметра или использование длинной концевой фрезы для глубокой стенки. Именно в этой операции следует одновременно проверять ходы, нагрузку и мощность.
- Соотнесите каждый требуемый элемент с ориентацией шпинделя и положением оснастки.
- Рассчитайте массу собранной системы: заготовки, оснастки, зажимов и принадлежностей.
- Проверьте центр тяжести и любой запланированный вылет по документации станка.
- Сформируйте компоновку по оси Z, используя наиболее длинную реалистичную комбинацию инструментодержателя и инструмента.
- Оцените потребность в резании для наиболее тяжелой черновой операции с учетом предполагаемого материала и фрезы.
- Проверьте, остается ли предлагаемое время цикла приемлемым после учета износа инструмента, контроля, загрузки и переустановки.
Не позволяйте вспомогательным операциям скрывать дефицит производительности
Некоторые детали требуют выполнения отверстий, пазов или работ на месте, которые невозможно завершить в обрабатывающем центре из-за размера детали, стадии сборки или ограничений доступа. Разделение таких операций может быть разумным, но оно должно быть осознанным. Например, переносной корончатый сверлильный станок с магнитным основанием, такой какVD50EZ, может обеспечивать контролируемое сверление при наличии подходящей ферромагнитной поверхности для крепления. Его заявленные максимальный диаметр корончатого сверления 50 mm, номинальная мощность 1500 W, скорость холостого хода 0–600 r/min и сила магнитного притяжения основания 13000 N определяют иную рабочую роль по сравнению с VMC650.
Это различие важно при планировании. Переносной сверлильный инструмент может решать операцию, связанную с ограниченным доступом, но он не заменяет точность позиционирования обрабатывающего центра, повторяемость при использовании оснастки или взаимосвязи элементов по нескольким осям. Когда отверстия должны быть точно расположены относительно фрезерованных баз, предпочтительным вариантом обычно является сохранение этих элементов в наладке CNC, если это позволяют ходы и закрепление детали.
Вопросы, которые необходимо решить до утверждения плана обработки
Прежде чем назначить VMC650 для семейства деталей, определите, помещается ли наибольшая производственная заготовка — а не только номинальная деталь — вместе с ее оснасткой. Подтвердите, что самая тяжелая наладка соответствует утвержденным условиям нагрузки на стол и размещения. Проверьте требуемый самый длинный инструмент, поскольку глубокий элемент может быть технически доступен, но экономически невыгоден для обработки. Наконец, сравните полезный диапазон мощности шпинделя с фактической нагрузкой при черновой обработке для наиболее сложного ожидаемого состояния материала.
Эти проверки превращают каталожные спецификации в обоснованное производственное решение. Они также предотвращают распространенную проблему графика: обнаружение после изготовления оснастки того, что деталь физически помещается, но не может быть обработана с желаемой стабильностью, временем цикла или доступом к элементам.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Jaye / Директор по продажам