Универсальный фрезерный станок или вертикальный фрезерный станок: что подходит для мелкосерийных деталей?
Для деталей малых серий вертикальный фрезерный станок обычно является более предпочтительным выбором, когда работа в основном состоит из призматических компонентов, торцевого фрезерования, карманов, схем сверления и повторяющихся элементов, доступных с верхней поверхности. Универсальный фрезерный станок оправдан, когда номенклатура деталей включает наклонные поверхности, валы, винтовые элементы, длинные заготовки или сложные установки, которые в противном случае потребовали бы многократного переустановления. Правильный выбор определяется геометрией и маршрутом установки фактических деталей, а не общим определением «мелкосерийное производство».
Малый объем меняет структуру затрат. Время цикла по-прежнему важно, однако время наладки, подготовка оснастки, отработка первой детали, смена инструмента и вероятность доработки часто занимают большую долю общих трудозатрат. Станок, позволяющий исключить одну установку, может быть ценнее станка с немного более быстрым циклом резания. И наоборот, оплата широкой универсальности станка дает небольшую отдачу, если большинству деталей требуются только простые вертикальные операции.
В чем различаются два типа станков
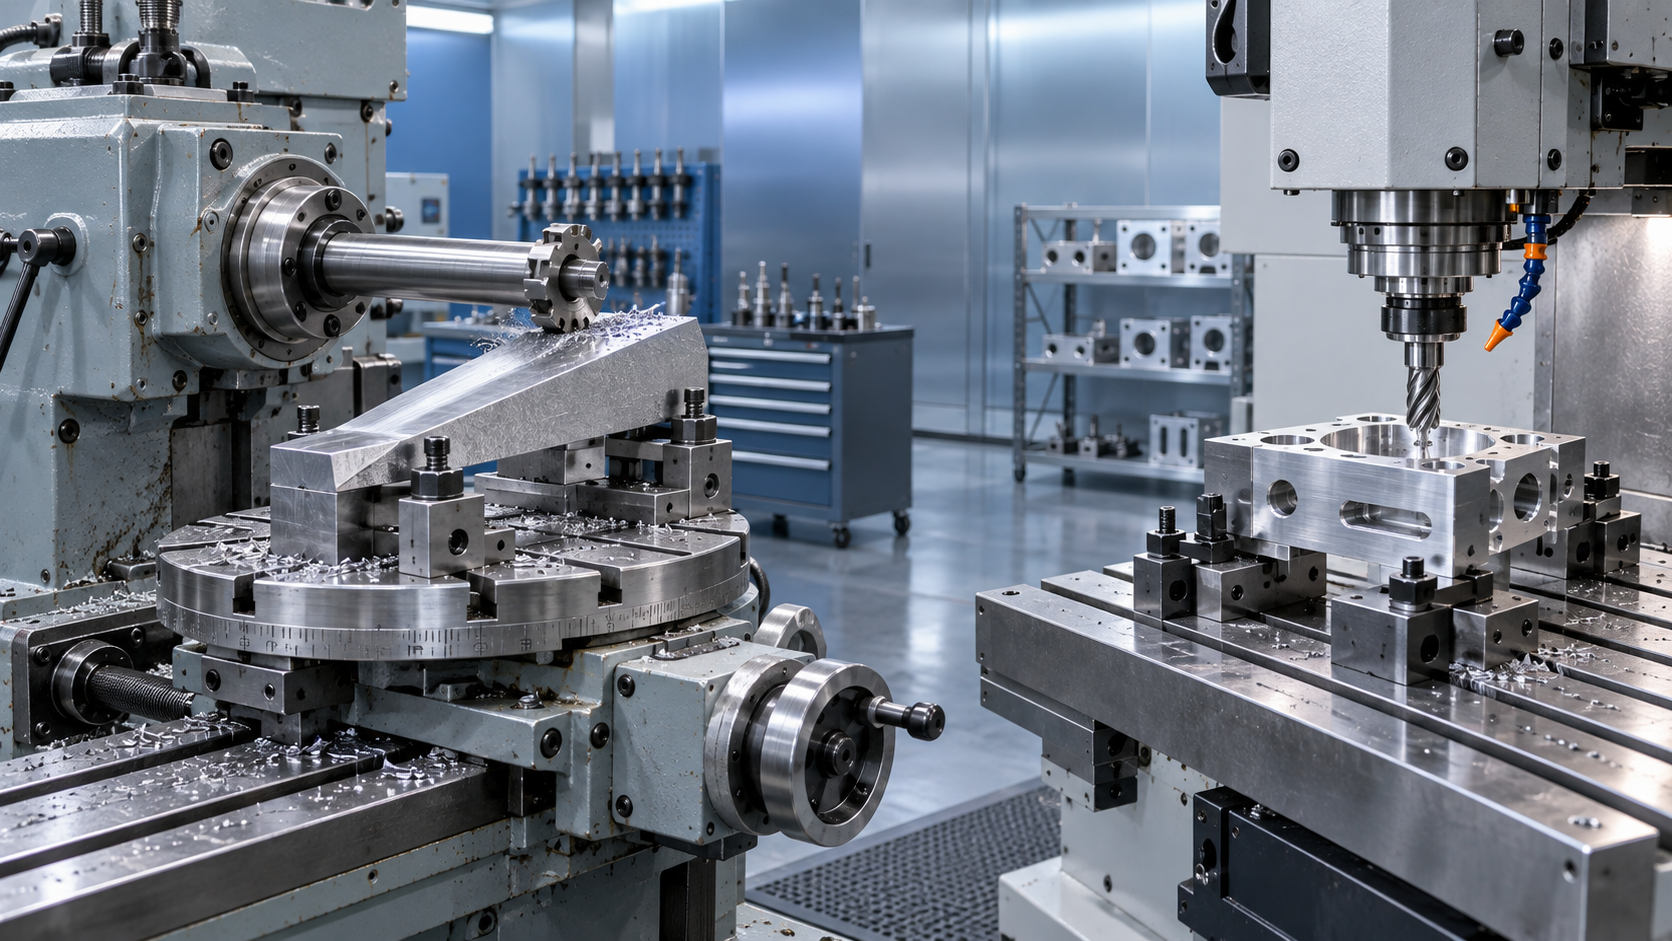
У вертикального фрезерного станка шпиндель расположен над рабочим столом. Такая компоновка обеспечивает прямой доступ к верхней части заготовки и позволяет легко видеть фрезу, приспособление и базовые кромки. Она хорошо подходит для торцевого фрезерования, фрезерования концевыми фрезами, прорезания пазов, сверления, зенкерования, нарезания резьбы и обработки карманов. На вертикальном фрезерном станке с ЧПУ типовые малосерийные работы могут эффективно выполняться от чертежа до настройки в единичном приспособлении или тисках.
Универсальный фрезерный станок построен на основе более адаптируемой компоновки стола и шпинделя, обычно сочетающей возможности горизонтального фрезерования с поворотным столом или угловым позиционированием заготовки. Его ценность не просто в наличии большего числа перемещений. Он меняет способ обработки неудобной детали. Длинный шпоночный паз, наклонная направляющая поверхность, винтовая канавка или работа, требующая бокового и периферийного резания, могут закрепляться более естественно, чем на вертикальном станке.
Сначала подсчитайте установки, а затем сравнивайте характеристики шпинделя
Распространенная ошибка — сравнивать только мощность двигателя, диапазон частоты вращения шпинделя или ход стола. Эти значения важны, но они не объясняют, можно ли обработать деталь за один зажим. Начните с обозначения всех обрабатываемых поверхностей на типовом чертеже. Затем определите базовые поверхности, направление подхода инструмента, требуемые угловые соотношения и точки, в которых деталь необходимо переворачивать.
Если большинство элементов находится на одной поверхности, а допуски привязаны к этой поверхности, вертикальный фрезерный станок часто позволяет сохранить простоту процесса. Заготовку можно базировать по неподвижным губкам тисков или простому плиточному приспособлению, торцевать, сверлить и фрезеровать без нарушения ее базы. Такая простота снижает вероятность отклонений базирования между операциями.
Когда компоненту требуется боковой паз, выровненный относительно наклонной поверхности, или когда элемент проходит вдоль длины прутка, универсальный фрезерный станок может исключить необходимость во втором приспособлении или импровизированной установке на угловой плите. Экономия особенно существенна, когда каждая работа выполняется по разному чертежу, а приспособления редко используются повторно. Однако поворотный стол не решает автоматически любую многоосевую задачу. Если контуры требуют одновременной многоосевой интерполяции, следует отдельно оценить специализированный обрабатывающий центр с ЧПУ или конфигурацию с поворотной осью.
Точность определяется технологической цепочкой
Ни один из типов станков не является изначально «более точным» без определения обрабатываемого элемента, материала, нагрузки резания и установки. Жесткий вертикальный фрезерный станок с коротким вылетом инструмента может хорошо выдерживать требования по плоскостности или положению кармана, когда деталь остается закрепленной. Универсальный станок способен сохранять взаимосвязи между поверхностями, которые в противном случае формировались бы при разных ориентациях. В такой ситуации сохранение единой цепочки базирования может быть важнее номинального разрешения позиционирования, указанного в каталоге.
Вылет инструмента часто недооценивают. Глубокие карманы и высокие заготовки требуют, чтобы длинная концевая фреза выступала ниже носика вертикального шпинделя, увеличивая прогиб и риск вибрации. Поддержка горизонтальной оправки на универсальном станке может обеспечить более жесткий подход при некоторых операциях бокового фрезерования. Однако горизонтальная компоновка также требует правильного выбора оправки, расстояния между фрезами и выравнивания опоры. Неправильная регулировка опоры может вызвать биение или сделать фрезу склонной к вибрации.
Материал влияет на это решение. Алюминиевые кронштейны с открытыми карманами, как правило, предпочтительнее обрабатывать вертикально, поскольку отвод стружки управляем, а доступ инструмента прямой. Стальные компоненты с длинными боковыми поверхностями могут лучше подходить для горизонтальной или универсальной компоновки, когда периферийное фрезерование использует жесткую настройку фрезы. Труднообрабатываемые материалы могут выявить слабые стороны любого варианта: недостаточный крутящий момент шпинделя при выбранной частоте вращения, гибкий способ закрепления заготовки или основание станка, не выдерживающее прерывистые нагрузки резания.
Скорость часто неверно оценивают при малосерийной обработке
Вертикальный фрезерный станок может быстро выполнить отдельную операцию, но деталь с четырьмя ориентациями все равно может потребовать значительного непроизводительного времени. Каждый поворот включает удаление заусенцев с контактных поверхностей, выверку нового положения, перенастройку рабочих смещений и подтверждение того, что зажимы не пересекаются с траекторией инструмента. Универсальный фрезерный станок может сократить эту последовательность для деталей, которые можно переориентировать столом, а не снимать и устанавливать заново.
Верно и обратное. Универсальный станок может быть медленнее при обработке простой плиты, которой нужны только просверленные отверстия, круглый карман и контур по периметру. Использование универсальных возможностей для такой работы может добавить операций выравнивания без соответствующего сокращения операций. Малосерийное производство выигрывает от прямых установок, а не от максимальных возможностей станка на бумаге.
Ручное управление по сравнению с ЧПУ также меняет баланс. На оборудовании с ручным управлением обзорность, доступ к маховикам и удобство выверки часто делают вертикальную компоновку привлекательной для обычных ремонтных деталей и простых деталей металлоконструкций. Вертикальные фрезерные станки с ЧПУ особенно эффективны, когда программы используются повторно, коррекции инструмента управляются последовательно, а несколько аналогичных компонентов изготавливаются с течением времени. Универсальный станок ценен там, где его механическая гибкость устраняет сложные задачи позиционирования, но сложные ручные установки по-прежнему зависят от дисциплинированного выравнивания и опытного обращения со станком.
Выбирайте станок с учетом фактической рабочей зоны
Ход стола следует рассматривать вместе с размером приспособления, расположением зажимов и зазором для инструмента. Деталь может физически помещаться на столе, но оставлять слишком малый ход для доступа к ее концевым элементам после установки тисков, поворотного устройства или опорного блока. Вертикальный просвет должен учитывать заготовку, приспособление, инструментальную оправку, длину фрезы и безопасное расстояние для смены инструмента. Для горизонтальных операций подтвердите длину оправки, ход опоры хобота и зазоры вокруг заготовки при требуемом угле стола.
В рамках той же оценки запросите сведения о конусе шпинделя, доступных инструментальных оправках, совместимости зажимных устройств, системе подачи СОЖ и электрических требованиях. В остальном подходящий станок становится неэффективным, если необходимые цанги, оправки, тиски или угловые приспособления недоступны. Для малосерийных работ важна стандартная оснастка, поскольку переход от одного семейства деталей к другому не должен требовать долгого поиска специальной оправки.
Вспомогательное изготовление отверстий следует отделять от фрезерных возможностей. Большим сварным рамам, смонтированным конструкциям и листовым сборкам может требоваться переносное магнитное сверление вместо перемещения на стол фрезерного станка. Компактная магнитная дрель, такая какVD23, предназначена для такого типа работ по доступным поверхностям из черных металлов, с максимальным диаметром сверления 23 мм и ходом 225 мм. Она не заменяет фрезерный станок, когда положение отверстия контролируется несколькими обработанными базами, но может предотвратить занятость фрезерного станка задачами сверления в полевых условиях.
Эксплуатационные затраты включают сложности переналадки
Цена покупки станка — лишь одна строка в принятии решения. Оцените повторяющиеся затраты времени на наладку, контроль, корректировку приспособлений, подготовку инструмента и уборку для ожидаемой номенклатуры деталей. Универсальный фрезерный станок может требовать больше внимания к принадлежностям и выравниванию, тогда как вертикальный станок может требовать больше приспособлений при изменении ориентации детали. Вариант с меньшими затратами — тот, который создает меньше устранимых часов работы и меньше возможностей потерять базу.
Установке следует уделить аналогичное внимание. Проверьте нагрузку на пол, доступ для доставки, выравнивание станка, электропитание и пространство для обращения с материалом. Длинному материалу, обрабатываемому горизонтально, требуется место за пределами хода стола. Вертикальному станку может потребоваться доступ сверху для тяжелых заготовок или оснастки. Плохой доступ не просто замедляет загрузку; он способствует небезопасным упрощениям при зажиме и затрудняет повторяемую наладку.
Для малосерийной номенклатуры, в которой преобладают плиты, блоки, крышки, кронштейны и компактные корпуса, выбирайте вертикальный фрезерный станок с достаточным ходом, жестким шпинделем, практичной оснасткой и комплектом закрепления заготовок, соответствующим размерам деталей. Выбирайте универсальный фрезерный станок, когда разнообразные работы регулярно включают боковое резание, угловые соотношения, длинные заготовки или элементы, которые иначе потребовали бы нескольких повторных зажимов. Чертеж детали и путь ее базирования должны определить решение задолго до того, как сравнение дойдет до колонки цены покупки.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам