Ключевые параметры универсального фрезерного станка, влияющие на точность обработки
Ключевые параметры универсального фрезерного станка, влияющие на точность обработки
Для отделов контроля качества и безопасности точность обработки зависит от управления взаимосвязанной системой, а не от контроля одного отдельного параметра.
На универсальном фрезерном станке поведение шпинделя, подача, инструмент, оснастка, выверка, жесткость и температура напрямую влияют на соответствие размеров, качество поверхности, повторяемость и безопасность оператора.
Начните с плана контроля критических рисков точности
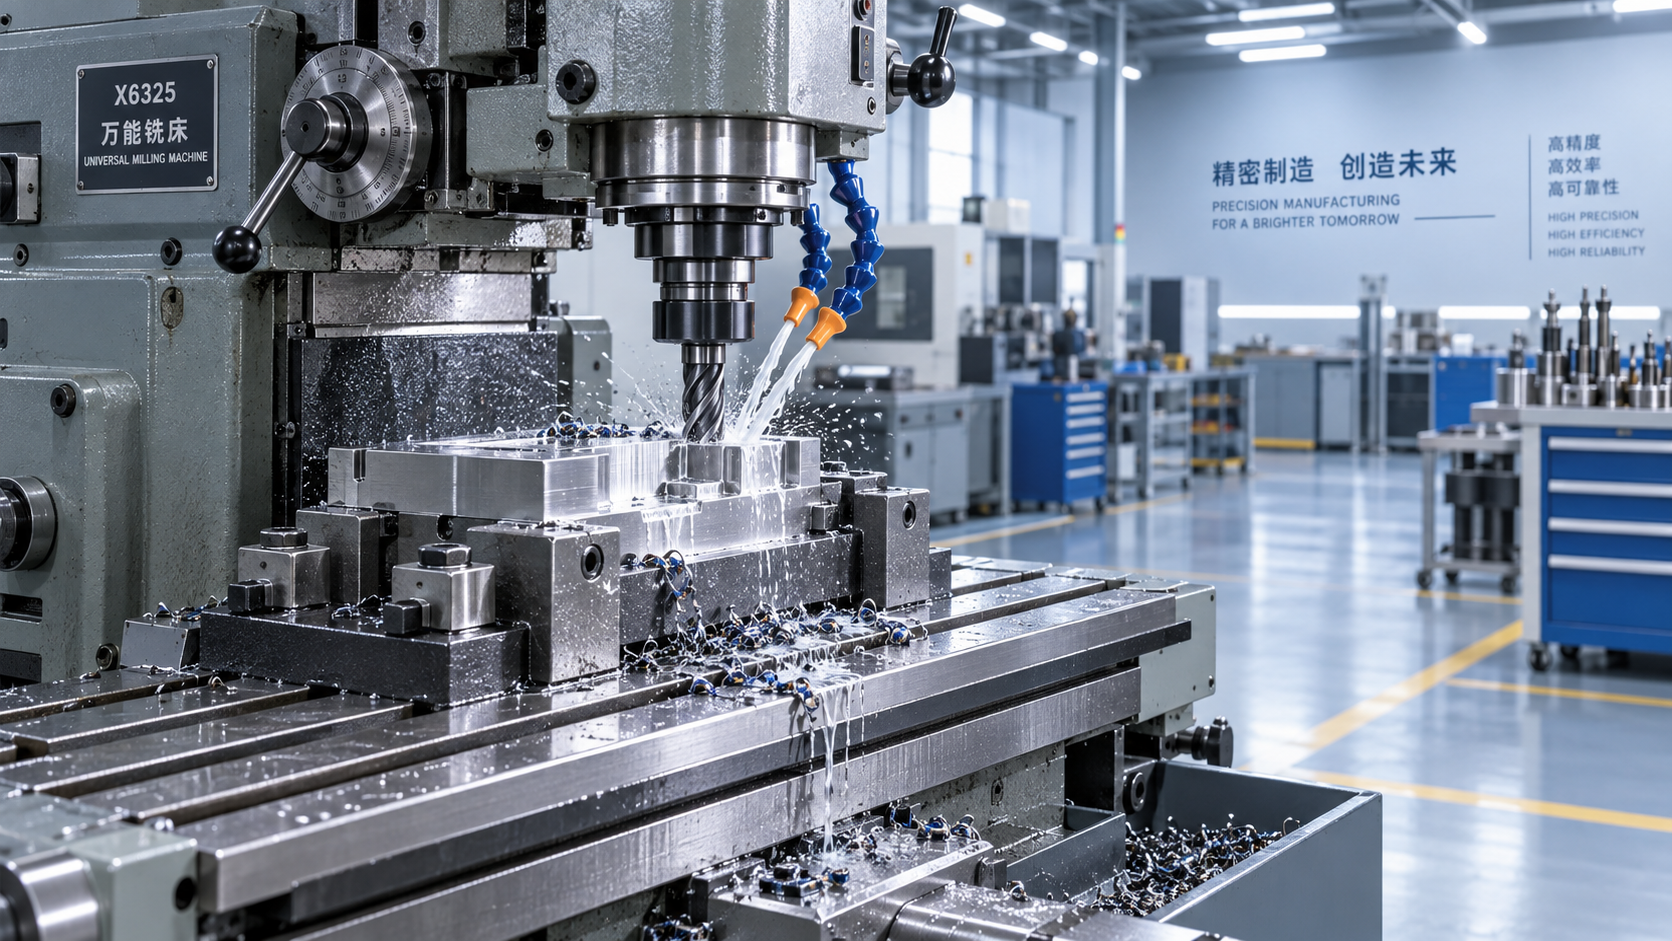
Специалистам по качеству следует сначала определить критические характеристики изделия: положение отверстий, плоскостность, перпендикулярность, шероховатость поверхности, точность профиля и допуски на размеры, указанные на чертеже.
Каждая характеристика должна быть связана с параметрами станка, методами контроля, допустимыми пределами, частотой выборки и действиями по эскалации при начале снижения способности процесса.
Такой подход предотвращает распространенную ошибку: тщательный контроль готовых деталей при игнорировании условий эксплуатации, вызывающих вариации во время фрезерования.
Специалисты по безопасности также должны включать в регулярные проверки станка состояние ограждений, работу аварийной остановки, контроль стружки, обращение с СОЖ, надежность крепления оснастки и аномальную вибрацию.
Стабильный процесс дает не только точные детали. Он сокращает объем доработки, неожиданные поломки инструмента, риск воздействия разлетающейся стружки, смещение оснастки и необходимость выполнять небезопасные корректировки производства.
Частота вращения шпинделя и скорость подачи должны работать совместно
Частота вращения шпинделя определяет скорость резания на режущей кромке инструмента, тогда как скорость подачи определяет интенсивность продвижения фрезы через материал заготовки.
При слишком высокой частоте вращения шпинделя температура может быстро повышаться, ускоряя износ и вызывая тепловое расширение, следы прижога, низкое качество поверхности или ухудшение состояния кромок.
При слишком низкой скорости фреза может тереть материал вместо эффективного резания, увеличивая силу резания, вибрацию, нарост на режущей кромке и нестабильность размеров.
Скорости подачи следует уделять не меньше внимания, поскольку чрезмерная подача может перегрузить инструмент, вызвать прогиб заготовки и привести к следам вибрации или завышенным размерам элементов.
Недостаточная подача также может быть вредной. Она может вызывать трение, чрезмерный нагрев, плохое стружкообразование и сокращение срока службы инструмента, несмотря на кажущиеся щадящими условия резания.
Для универсального фрезерного станка правильное сочетание скорости и подачи следует устанавливать с учетом материала, диаметра фрезы, покрытия инструмента, глубины врезания, стратегии применения СОЖ и требуемого качества поверхности.
Специалисты по качеству должны сопоставлять фактические настройки станка с утвержденными технологическими картами, особенно после изменений наладки, пересмотра программы, замены инструмента или передачи смены оператору.
Регистрация фактических значений важна, поскольку одни лишь номинальные настройки не позволяют выявить переопределения, ручные корректировки, нестабильную работу шпинделя или снижение подачи для компенсации проблем.
Состояние инструмента — опережающий индикатор отклонения размеров
Затупленная, сколотая, неправильно установленная или плохо сбалансированная фреза изменяет силы резания еще до того, как данные контроля обязательно покажут явный размерный брак.
Износ инструмента обычно вызывает образование заусенцев, ухудшение качества поверхности, повышение шума, изменение цвета от нагрева и постепенное приближение к пределам допуска при повторяющихся производственных циклах.
Планы контроля качества должны определять измеримые критерии замены, такие как количество деталей, предельная ширина площадки износа, тенденция нагрузки на шпиндель, изменение шероховатости или размерный тренд.
Визуальная проверка инструмента полезна, но не должна заменять контролируемое управление стойкостью инструмента для элементов с жесткими требованиями к позиционным или геометрическим допускам.
Радиальное биение инструмента особенно важно. Чрезмерное биение приводит к тому, что один зуб режет с большей нагрузкой, вызывая неравномерный износ, неточные диаметры, низкое качество поверхности и вибрацию.
По возможности измеряйте биение на инструментальном держателе и возле режущей кромки. Чистые конусы, неповрежденные цанги и правильный момент затяжки обеспечивают повторяемые результаты.
Команды по безопасности должны рассматривать поврежденные фрезы и самодельное крепление инструмента как непосредственные риски, поскольку при поломке могут высвобождаться острые фрагменты на высокой скорости вращения.
Жесткость станка, оснастка и выверка определяют повторяемость
Даже правильные параметры резания не могут компенсировать гибкость станка, незакрепленную оснастку, неподдерживаемую заготовку, изношенные направляющие или плохую выверку шпинделя и стола.
Жесткость определяет, насколько хорошо станок сопротивляется силам резания без прогиба. Прогиб может вызывать конусность, неточные пазы, плохую перпендикулярность и нестабильное положение элементов.
Оснастка должна базировать деталь по контролируемым базам, зажимать без деформации, обеспечивать достаточную опору и направлять силы резания в устойчивые точки закрепления.
Операторы никогда не должны компенсировать слабое зажатие необдуманным снижением подачи. Полученный процесс все равно может приводить к смещению деталей, одновременно маскируя основную проблему безопасности и качества.
Регулярные проверки должны включать состояние тисков, износ зажимов, крепеж оснастки, чистоту стола, люфт, клинья, подшипники шпинделя и проверку уровня станка.
Проверка выверки особенно важна после перемещения, столкновения, тяжелого прерывистого резания, технического обслуживания или жалоб, связанных с прямоугольностью, параллельностью или точностью позиционирования.
Используйте калиброванные индикаторы, контрольные оправки, прецизионные угольники и документированные критерии приемки вместо того, чтобы полагаться только на суждение оператора или предыдущую производительность станка.
Тепловая стабильность и контроль СОЖ влияют на длительные циклы
Тепловые изменения часто недооценивают, поскольку станок может выпускать приемлемые первые детали, но затем параметры смещаются по мере нагрева шпинделя, инструмента, оснастки и заготовки.
Длительные производственные циклы требуют процедур прогрева, по возможности стабильных условий окружающей среды, устойчивой подачи СОЖ и графиков контроля, выявляющих постепенное смещение размеров.
Концентрация СОЖ, направление потока и чистота влияют на отвод тепла, стойкость инструмента, защиту от коррозии, удаление стружки и надежность измерений в процессе обработки.
Недостаточный поток СОЖ может оставлять стружку в кармане или пазу, вызывая повторное резание, повреждение поверхности, накопление тепла и внезапную перегрузку инструмента при последующих проходах.
Руководители по безопасности должны подтверждать, что системы СОЖ не создают опасности скольжения, воздействия тумана, засорения сливов или небезопасных методов очистки вокруг вращающегося оборудования.
Для высокоточных работ сравнивайте измерения при холодном запуске, в середине и в конце цикла. Это показывает, связано ли отклонение процесса с температурой, а не со случайной ошибкой контроля.
При значительном тепловом дрейфе корректируйте средства управления процессом до изменения допусков. Улучшение прогрева, охлаждения, последовательности операций и компенсации обычно является более обоснованным решением.
Проверьте измерительную систему, прежде чем винить станок
Кажущаяся проблема фрезерования может быть вызвана неподходящим измерительным средством, нестабильной методикой измерения, загрязненной базовой поверхностью или неконтролируемой средой проведения контроля.
Анализ измерительной системы должен подтвердить, что средства измерения имеют достаточное разрешение, а повторяемость и воспроизводимость соответствуют заданному диапазону допусков.
Инспекторы должны по возможности измерять от тех же баз, которые использовались при обработке. Различные схемы базирования могут приводить к вводящим в заблуждение выводам о точности станка.
Графики трендов полезнее единичных измерений. Устойчивое направленное смещение может указывать на износ, нагрев, люфт или смещение оснастки до появления деталей вне допуска.
При выявлении тренда изолируйте затронутую продукцию, проверьте измерительную систему, осмотрите инструмент и оснастку, затем проанализируйте историю фактических параметров перед возобновлением работы.
Такая последовательность защищает клиентов, позволяя избежать ненужных корректировок, которые вносят новые вариации в процесс, не являющийся фактическим источником ошибки.
Свяжите контроль точности фрезерования со смежными производственными операциями
Во многих производственных командах фрезерование применяется наряду со сверлением, развертыванием, нарезанием резьбы и монтажными работами, где точная подготовка отверстий влияет на качество окончательной сборки и безопасность конструкции.
Для переносных сверлильных работ на стальных конструкциях при выборе оборудования следует учитывать удерживающее усилие, точность позиционирования, ход, мощность, диапазон сверления и требования к обращению с оборудованием оператором.
Магнитное сверлильное решение VDD80Z поддерживает корончатое сверление, сверление спиральными сверлами, нарезание резьбы, развертывание, сверление полуотверстий и сверление отверстий с фаской для сложных производственных условий.
Его высокая магнитная удерживающая способность и компактная переносная конструкция могут обеспечить контролируемое изготовление отверстий в таких областях, как мосты, судостроение, железные дороги, электростанции, трубопроводы и машиностроение.
Однако переносное оборудование по-прежнему требует подготовки поверхности, надежного магнитного контакта, правильного выбора фрезы, контролируемой подачи, управления стружкой и проверки безопасности перед использованием.
Команды по качеству и безопасности должны применять ту же дисциплину, что и на универсальном фрезерном станке: контролировать наладку, проверять параметры, инспектировать критически важные результаты и своевременно исследовать тренды.
Составьте практический ежедневный контрольный список точности
Ежедневный контрольный список должен подтверждать состояние шпинделя, смазку, ограждения, аварийные остановки, поток СОЖ, чистоту стола, состояние инструментальных держателей, надежность оснастки и отсутствие аномального шума станка.
Перед производством проверьте утвержденную программу или карту наладки, коррекции инструмента, частоту вращения шпинделя, скорость подачи, смещение заготовки, идентификацию фрезы и наличие измерительных средств контроля.
Во время производства контролируйте результаты первой детали, износ инструмента, форму стружки, вибрацию, нагрузку на шпиндель, качество поверхности и размерные тренды через запланированные интервалы.
После столкновения, поломки инструмента, отключения питания, смещения оснастки или неожиданного сигнала тревоги требуйте документированной повторной проверки до возвращения деталей в обычный производственный поток.
Четкое распределение ответственности имеет важное значение. Операторы контролируют условия, инспекторы проверяют результаты, служба технического обслуживания восстанавливает возможности оборудования, а специалисты по безопасности устраняют риски до того, как они станут инцидентами.
Заключение
Точность обработки на универсальном фрезерном станке является результатом контролируемых параметров, стабильного оборудования, подходящего инструмента, надежной оснастки, достоверных измерений и дисциплинированных методов эксплуатации.
Для команд контроля качества и безопасности наиболее эффективная стратегия заключается в мониторинге опережающих индикаторов, документировании трендов и устранении коренных причин до эскалации дефектов или опасных условий.
Когда частота вращения шпинделя, подача, состояние инструмента, выверка, тепловое поведение и системы контроля управляются совместно, производство становится более предсказуемым, безопасным и удобным для совершенствования.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам