Как выбрать универсальный фрезерный станок для многоосевых инструментальных работ
Выбирайте станок по наиболее сложному семейству деталей, а не по самому большому чертежу. Многоосевая инструментальная обработка часто объединяет единичные приспособления, прототипные компоненты, ремонтные детали и малые серии с частой сменой наладки. Поэтому универсальный фрезерный станок следует оценивать по тому, насколько надежно он обеспечивает доступ к критическим элементам из практических положений закрепления, как быстро переналаживается с одной работы на другую и сохраняется ли его точность после многократных поворотов, зажимов и тепловых циклов.
Начните с деталей, которые регулярно создают нагрузку на график: отверстий под углом, сложных поверхностей, карманов, требующих нескольких ориентаций, длинных заготовок или компонентов, которые необходимо обрабатывать от нескольких баз. Эти особенности определяют, достаточно ли традиционной универсальной конфигурации с поворотным столом и вертикальной головкой или необходима платформа с ЧПУ и управляемыми поворотными осями. Станок, справляющийся с номинальными габаритами, но требующий неудобного повторного закрепления, может потерять на наладке и контроле больше времени, чем сэкономит на стоимости приобретения.
Определите фактические требования к осям до сравнения станков
Термин «многоосевой» охватывает очень разные виды работ. Трехосевой станок с универсальным столом может установить заготовку под углом, а затем выполнять резание линейными осями. Это подходит для многих инструментальных работ, где угол фиксирован для каждой операции и деталь можно контролировать между наладками. Это практичный выбор для сверления, фрезерования пазов, обработки ласточкиных хвостов, наклонных поверхностей и изготовления приспособлений средней сложности.
Непрерывное контурное фрезерование вокруг детали — иное требование. Лопатки, импеллеры, штампы со сложными поверхностями, сопряженные радиусы и элементы, которые должны оставаться синхронизированными при вращении, требуют согласованного движения поворотных осей и соответствующей CAM-постобработки. Не следует считать, что поворотная головка или поворотный стол автоматически обеспечивают возможность одновременной многоосевой обработки. Уточните количество осей под числовым управлением, являются ли поворотные оси интерполяционными осями или индексирующими устройствами и какие движения остаются доступными во время резания шпинделем.
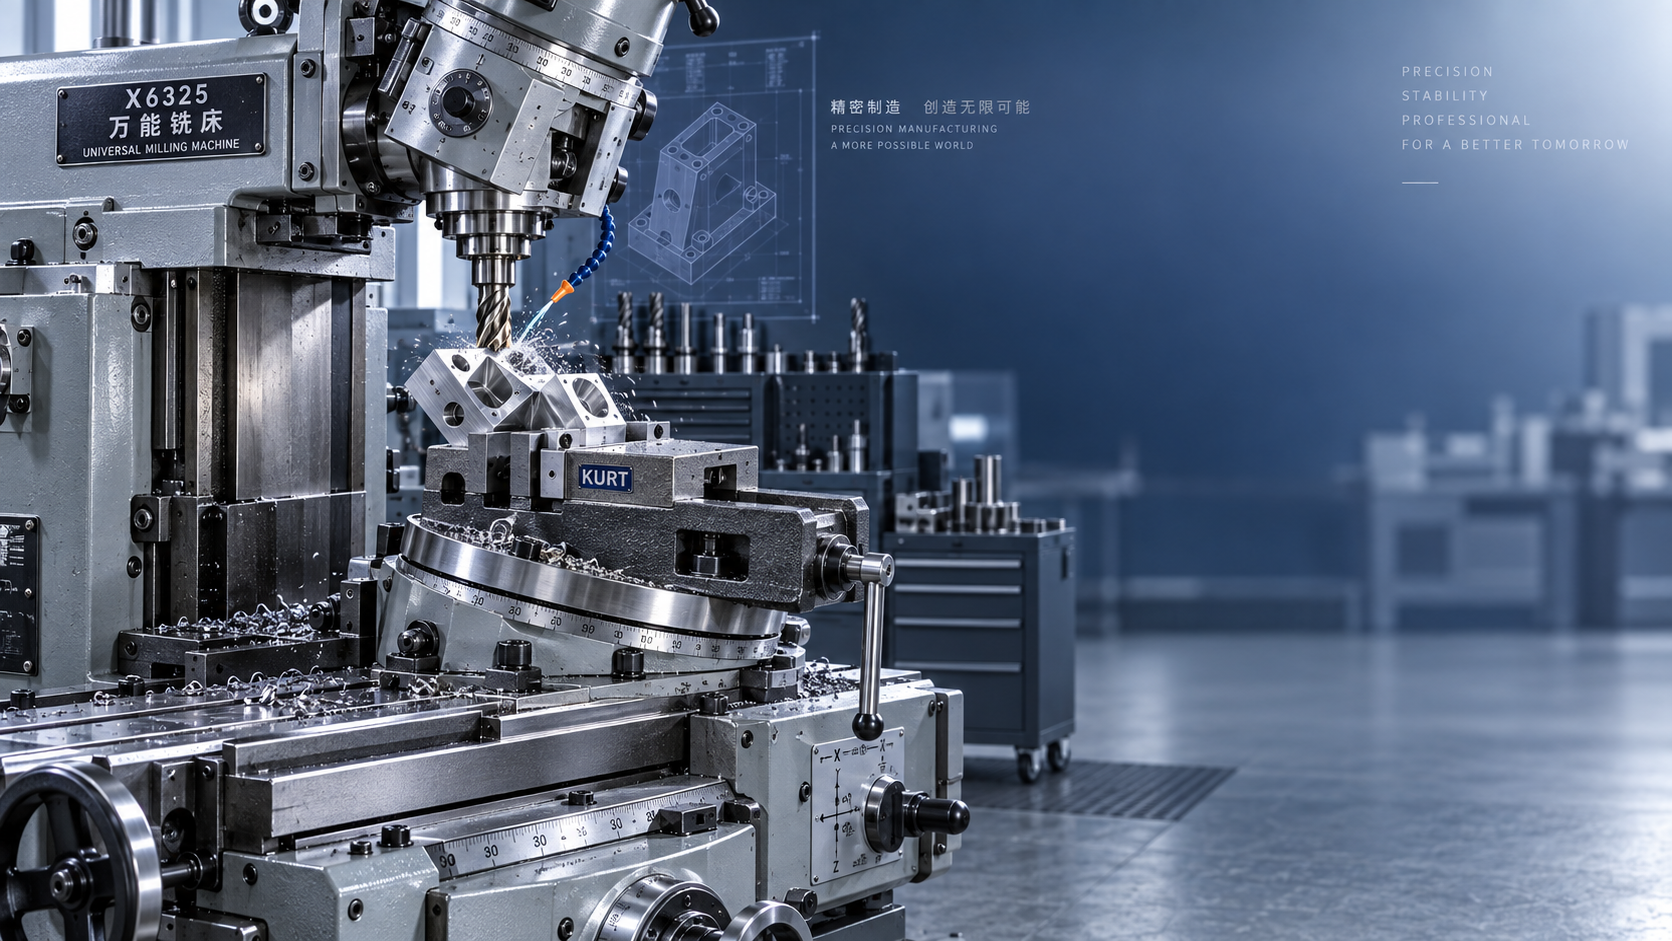
Ходы осей необходимо оценивать с учетом приспособления, тисков, поворотного стола, инструментальной оправки и самого длинного инструмента. Сам по себе ход стола может вводить в заблуждение, поскольку высокое приспособление уменьшает вертикальный просвет, а устройство четвертой оси сокращает полезный ход по X и может затруднять доступ к одному концу стола. Для каждой типовой детали смоделируйте или набросайте наихудшее положение обработки: габариты заготовки, места зажима, вылет инструмента, расстояние от шпинделя до стола и необходимую траекторию подхода. Это позволяет выявить столкновения, которые невозможно обнаружить по указанному в брошюре значению хода.
Точность должна сохраняться после наладки
Точность инструментального производства зависит от всей цепочки: от станины и направляющих до шпинделя, приспособления, режущего инструмента, метода измерения щупом и контрольной базы. Заявленное значение позиционирования полезно, но оно не описывает окончательную погрешность элемента после поворота стола, перемещения тяжелых тисков или прогиба длинной концевой фрезы под нагрузкой. Повторяемость часто важнее при работах с несколькими операциями, поскольку именно она определяет, можно ли вновь найти проверенную базу после индексирования или смены инструмента.
Запрашивайте подтверждение характеристик в условиях, близких к планируемой нагрузке. Легкий чистовой проход по алюминию мало говорит о поведении при прерывистом резании предварительно закаленной стали. Оцените компенсацию люфта, поведение осей при реверсировании, биение шпинделя на фактическом интерфейсе инструментальной оправки и способность станка сохранять геометрию после прогрева. Для универсальных станков проверьте систему фиксации поворотного стола и головки. Широкая поверхность зажима и надежная система фиксации имеют значение только тогда, когда узел стабильно возвращается к заданному углу.
Жесткость станка должна соответствовать как материалу, так и стратегии обработки. Глубокое плечевое фрезерование легированной стали требует устойчивой опоры шпинделя, прочных направляющих, жесткой конструкции стола и малого вылета инструмента. Точная обработка электродов или чистовая обработка инструментом малого диаметра может в большей степени требовать плавного управления подачей и низкой вибрации при высокой частоте вращения шпинделя. Высокая максимальная скорость не всегда полезна, если диапазон крутящего момента слаб на скорости, используемой для черновой обработки, или если инструментальная система не может надежно закреплять длинные фрезы.
Рассматривайте шпиндель, головку и оснастку как единую систему
Конус шпинделя определяет не только доступность инструмента. Он влияет на жесткость, усилие тяги, порядок смены инструмента и совместимость с имеющимися оправками. Укажите семейство оправок, тип удерживающего болта, где это применимо, размеры тягового штифта и доступный зазор от базовой линии до стола. Станок с большим номинальным ходом по Z все равно может быть ограничен, когда одновременно требуются крупная угловая головка, длинная оправка и удлиненная фреза.
Универсальная головка расширяет доступ, однако каждый дополнительный шарнир создает потенциальный источник прогиба и ошибки выравнивания. Определите, предназначена ли головка для периодической угловой обработки или для повторяющегося изготовления элементов под сложными углами. Если выбор определяется доступом, испытайте точную ориентацию головки с установленными планируемыми тисками или поворотным приспособлением. Важный вопрос заключается в том, может ли шпиндель подойти к элементу без потери жесткости или перекрытия потока СОЖ.
- Для закаленных сталей и крупных твердосплавных фрез выбирайте шпиндель и интерфейс оправки, обеспечивающие малый вылет и устойчивость к радиальной нагрузке.
- При использовании большого количества малых сверл, разверток и концевых фрез оценивайте биение на цанговой или термоусадочной оправке, а не полагайтесь только на характеристики шпинделя.
- При частой смене деталей стандартизируйте длины инструмента и высоты приспособлений, чтобы коррекции оставались предсказуемыми для разных работ.
- Для безлюдных циклов убедитесь, что обнаружение поломки инструмента, подача СОЖ, удаление стружки и контроль стойкости инструмента соответствуют фактическому процессу, а не просто списку опциональных функций станка.
Отделяйте гибкость индексирования от производительного времени цикла
Универсальный стол с ручным позиционированием гибок и удобен для мелкосерийных работ, особенно когда каждая наладка включает лишь несколько наклонных элементов. Его ограничение проявляется, когда одна и та же деталь требует повторных поворотов, близких углов или нескольких поверхностей, которые должны сохранять взаимную связь. Программируемая поворотная ось сокращает время манипулирования и ошибки переноса баз, но увеличивает сложность наладки, риск столкновений и потребность в отлаженных программах.
Автоматическая смена инструмента заслуживает столь же тщательной оценки. Подсчитайте количество различных требуемых инструментов с учетом черновой и чистовой обработки, сверления, снятия фасок, измерения щупом и запасных инструментов. Небольшой магазин может быть достаточным для простых приспособлений, но стать узким местом, когда несколько операций используют один станок. Время смены инструмента менее важно, чем надежная идентификация инструмента, повторяемое управление ячейками и простое восстановление после прерванного цикла.
Близлежащие операции точения и фрезерования также следует распределять осознанно. Например, такой станок, какTCK700D, имеет 12-позиционную револьверную головку BMT40, возможность работы с приводным инструментом и заявленные ходы по X, Z и Y 1100 mm, 500 mm и +/-35 mm. Эти характеристики подходят для точеных компонентов со вторичными элементами, обрабатываемыми приводным инструментом; они не заменяют широкий доступ для закрепления заготовки и диапазон угловой фрезерной обработки, необходимые от универсального фрезерного станка. Распределение каждого элемента по соответствующему типу станка предотвращает превращение кажущейся универсальной покупки в компромисс на этапе проектирования приспособления.
Планируйте закрепление заготовки до утверждения стола
Стол должен выдерживать практическую нагрузку, включая тиски, плиту приспособления, поворотное устройство, заднюю бабку, заготовку и зажимы. Грузоподъемность — лишь отправная точка. Тяжелая сборка со смещенным центром создает изгибающий момент и может влиять на качество движения, особенно вблизи концов хода. Проверьте расположение Т-образных пазов, ширину стола, доступ для зажимных болтов, а также возможность оставить установленными систему нулевой точки или плиту приспособления без сокращения необходимого хода.
Стратегия базирования должна быть видна в процессе выбора. Если компонент необходимо снять для термообработки или контроля, а затем вернуть для чистовой обработки, определите, каким образом будет восстановлена исходная база. Измерение щупом, калиброванные установочные элементы приспособления и повторяемые паллетные интерфейсы могут сократить объем доработки, но только если их точность поддерживается строгой практикой очистки и зажима. Стружка под приспособлением или на поверхности поворотной оси создает ошибки, похожие на неисправности позиционирования станка.
Контролируйте риски интеграции управления, установки и сервиса
Убедитесь, что система ЧПУ принимает планируемый CAM-вывод и поддерживает требуемые преобразования координат, функции управления точкой центра инструмента, циклы измерения щупом и ограничения поворотных осей. Механическая платформа с хорошими возможностями все же может вызывать устранимые задержки, если постпроцессор не был проверен для выбранной системы управления и конфигурации осей. Перед запуском выполните моделирование типовых траекторий инструмента с фактическими габаритами приспособления и проверьте процедуру восстановления после отключения питания, поломки инструмента и остановки программы.
Условия установки влияют на долгосрочные результаты. Жесткость фундамента, ровность пола, качество электропитания, колебания температуры окружающей среды, качество сжатого воздуха и обслуживание СОЖ должны быть определены до поставки. Предусмотрите свободное пространство для электрических шкафов, удаления стружки, регулярной смазки, доступа для обслуживания шпинделя и безопасной загрузки длинных заготовок. Приемочные испытания следует проводить с использованием типовых деталей и условий резания, привязывая измеренные результаты по элементам к согласованным базам, а не полагаясь только на испытания осей без нагрузки.
Наиболее удачным является выбор, при котором требуемый допуск, подход к закреплению и метод программирования согласованы между собой. Когда эти три элемента подтверждены на самой сложной планируемой детали, скорость шпинделя, размер стола и количество опций становится значительно проще оценивать в их надлежащем контексте.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам