Тепловой дрейф портальных обрабатывающих центров при длительных циклах резания
Тепловой дрейф портальных обрабатывающих центров при длительных циклах резания
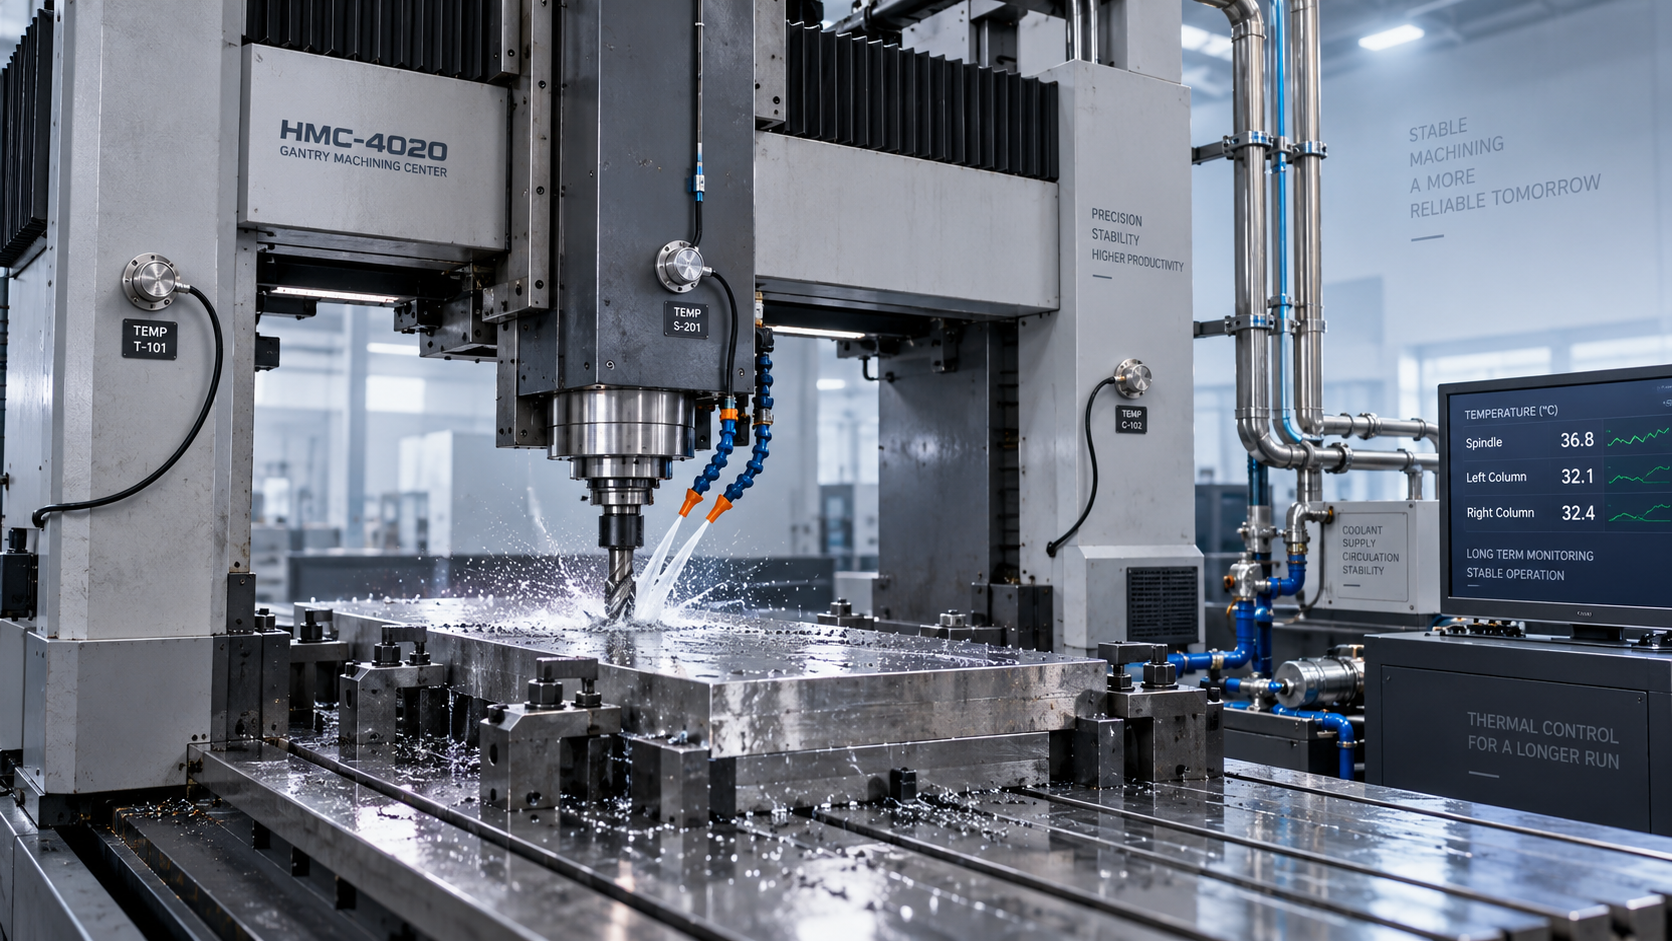
При длительных циклах резания тепловой дрейф может незаметно снижать точность портального обрабатывающего центра. После прогрева станок может обеспечивать приемлемые размеры, но спустя несколько часов допускать ошибку по глубине или несоответствие между поверхностями. Нагрев изменяет взаимное положение вершины инструмента и заготовки, даже если система ЧПУ сообщает, что каждая ось достигла заданного положения.
При технической оценке важно выяснить не просто, оснащен ли станок системой термокомпенсации, а остается ли его тепловое поведение предсказуемым на протяжении предполагаемого производственного цикла, включая черновую обработку с высокой нагрузкой, чистовую обработку, смену инструмента, паузы и работу в ночную смену.
Почему стабильные показания шпинделя не означают стабильность станка
Несколько источников тепла действуют в разных временных масштабах. Подшипники шпинделя и приводная система нагреваются при вращении. Двигатели осей, шарико-винтовые передачи, если они установлены, и трение в направляющих выделяют тепло при перемещении. При резании энергия передается стружке, СОЖ, инструменту и заготовке. Кроме того, температура в помещении и расположенное поблизости оборудование влияют на конструкцию станка извне.
Сложность заключается в неравномерном нагреве. Равномерное расширение сравнительно легко моделировать; температурные градиенты могут изгибать или наклонять компоненты. В крупном портальном станке неравномерный нагрев стоек или поперечины может изменить не только положение, но и ориентацию инструмента. Датчик температуры рядом со шпинделем не может описать состояние всей конструкции.
Имеет значение и перемещение по осям. Короткая повторяющаяся траектория инструмента по-разному распределяет нагрузку на оси по сравнению с программой, в которой инструмент многократно перемещается по всей рабочей зоне. Поэтому процедура прогрева, стабилизирующая станок для одной производственной операции, может оказаться недостаточной для другой.
Для иллюстрации масштаба, а не для прогнозирования точности станка: стальная деталь длиной один метр при равномерном повышении температуры на 5°C расширится примерно на 60 микрометров, если принять типичный коэффициент теплового расширения около 12 микрометров на метр на градус Цельсия. Фактическая ошибка между инструментом и заготовкой зависит от геометрии, материала, условий закрепления и того, какие компоненты нагреваются одновременно.
Изучите характер ошибки, прежде чем менять коррекции
Рассмотрим крупную плиту, которую в рамках одной длительной установки подвергают черновой обработке, фрезерованию карманов и чистовому фрезерованию поверхности. Последний проход выполняется при иных тепловых условиях, чем первая операция. Если важный уступ был обработан начисто в начале цикла, его положение относительно окончательно обработанной поверхности может отличаться от запрограммированной геометрии, хотя каждый отдельный проход выглядел стабильным.
Постепенное смещение от одной обрабатываемой поверхности к следующей может указывать на зависящий от времени дрейф. Ошибка, меняющаяся в зависимости от положения поперечины, может свидетельствовать о деформации конструкции или зависимости характеристик от положения. Резкое изменение после переключения частоты вращения шпинделя требует проверки его тепловой реакции. Ни один из этих признаков не доказывает причину, однако каждый помогает сузить круг проверок.
Не забывайте и о самой детали. Заготовка, измеренная теплой в приспособлении, может изменить размеры после охлаждения и снятия. Аналогично, измерение на станке с помощью щупа не становится независимой проверкой автоматически: щуп использует ту же конструкцию станка и ту же систему координат. Такой контроль может помогать управлять процессом, но не обязательно выявляет все источники ошибки.
Проводите приемочные испытания в условиях, близких к реальной смене
Краткая демонстрация позиционирования не позволяет подтвердить способность станка сохранять тепловую стабильность в длительном цикле. ISO 230-3 посвящен определению тепловых эффектов в металлорежущих станках и служит полезной основой для обсуждения методов испытаний. Однако одной ссылки на стандарт недостаточно: значимость результатов зависит от согласованных условий, схемы измерений и представленных данных.
До начала испытаний согласуйте рабочий диапазон и допустимую погрешность на важных поверхностях. Практическая оценка должна учитывать:
- Исходное состояние станка, температуру окружающей среды и СОЖ, а также последовательность прогрева.
- Частоту вращения шпинделя, нагрузки, перемещения осей, смены инструмента и паузы, характерные для предполагаемой работы.
- Смещение между инструментом и заготовкой в согласованных точках наряду с соответствующими измерениями температуры.
- Состояние термокомпенсации, любые изменения коррекций вручную и погрешность измерительной системы.
- Работу станка после прерывания и повторного запуска, а не только в режиме непрерывной работы.
Продолжительность испытания должна соответствовать оцениваемому процессу, а не произвольно выбранному демонстрационному интервалу. Некоторые тепловые эффекты развиваются медленно, а видимая стабильность в одной точке может скрывать продолжающееся смещение в другом месте. По возможности используйте независимые измерения перемещений и репрезентативное пробное фрезерование, а затем проверяйте деталь при согласованных температурных условиях.
Воспроизводимость результатов в нескольких отдельных запусках не менее важна, чем лучший результат. Плавная повторяющаяся кривая дрейфа может быть управляемой. Меньшее, но непостоянное смещение может оказаться сложнее контролировать, поскольку коррекция, подходившая вчера, сегодня может не сработать.
Сначала контролируйте нагрев, а затем рассчитывайте на компенсацию
Начните с обеспечения стабильных тепловых условий. Поддерживайте исправность контуров охлаждения, очищайте теплообменники и проверяйте подачу СОЖ при резании. Не допускайте прямых сквозняков или попадания солнечных лучей на одну сторону станка. Стабильно работающий чиллер шпинделя не устраняет ошибки, вызванные нестабильной температурой в помещении или постепенным нагревом бака СОЖ.
Прогрев должен воспроизводить характерную работу шпинделя и осей, а не просто занимать заданное количество минут. После длительной остановки выполняйте предусмотренную проверку при повторном запуске перед чистовой обработкой ответственных поверхностей. Неоднократное изменение коррекций без регистрации температуры и режима работы может скрыть первопричину и привести к ошибкам при охлаждении станка.
Термокомпенсация эффективна, когда ее входные данные и модель соответствуют фактическим условиям работы. Уточните, какие источники тепла она учитывает, зависит ли ее реакция от положения осей и как система работает за пределами условий калибровки. Компенсацию только теплового удлинения шпинделя не следует представлять как устранение всех эффектов, связанных с конструкцией станка и заготовкой.
Еще один способ управления — планирование процесса. Оставляйте достаточный припуск на чистовую обработку после черновой, при необходимости предусматривайте тепловую стабилизацию и обрабатывайте тесно связанные между собой поверхности при сопоставимых условиях. При этом приходится искать компромисс: дополнительная выдержка может помочь сохранить геометрию, но увеличить длительность цикла. Решение должно основываться на измеренном дрейфе и требованиях к допускам, а не на привычке.
Правильно определяйте категорию вспомогательных операций
Не каждое отверстие в крупной металлоконструкции необходимо обрабатывать на портальном станке. Некритичное вторичное сверление в некоторых случаях можно вынести за пределы прецизионного цикла. Например, VDG60 — это магнитный сверлильный станок с заявленным максимальным диаметром сверления 50 mm, мощностью 1500 W и силой магнитного притяжения основания 12000 N, а не портальный обрабатывающий центр. Его пригодность зависит от материала, условий контакта, требований к режущему инструменту и надежности крепления. Его не следует рассматривать как равноценный процесс для обработки точных позиционных элементов.
Какие сведения запросить у поставщика станка
При обсуждении с таким поставщиком, как Shandong VEDON Intelligent Equipment Co., Ltd., работающим в области станков с ЧПУ, решений для интеллектуального производства, прецизионного режущего инструмента и сервисного обслуживания, важно связать конструкцию станка с предполагаемым процессом резания. Запросите соответствующие протоколы тепловых испытаний, требования к системе охлаждения, область действия термокомпенсации и рекомендуемую процедуру восстановления работы после простоя.
Зафиксируйте эти условия в приемочном соглашении. Определяющим подтверждением служит не единственное значение точности холодного станка, а способность портального обрабатывающего центра сохранять требуемое взаимное положение поверхностей на протяжении предполагаемого производственного цикла.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам