Подбор параметров портального обрабатывающего центра для крупногабаритных деталей и обеспечения зазора для оснастки
Портальный обрабатывающий центр имеет правильно подобранные размеры, если он способен поддерживать всю конфигурацию, обеспечивать доступ ко всем необходимым элементам и безопасно перемещать инструменты вокруг заготовки и приспособлений. Одних размеров стола для этого недостаточно. Крупная отливка может поместиться на столе, но при этом не оставить достаточно места для зажимов, зазора вокруг шпинделя или подхода инструмента для обработки наружной кромки.
Начните с установки заготовки в предусмотренное для обработки положение, включая опоры, установочные элементы, зажимы и инструмент. Затем оцените всю последовательность операций: загрузку, измерение щупом, резание, смену инструмента, контроль и выгрузку. Это позволит определить, обеспечивает ли станок достаточную полезную рабочую вместимость для данной задачи.
Определите габариты установки до сравнения размеров станков
Габариты установки — это пространство, занимаемое деталью и всем необходимым для её надёжного крепления. Используйте максимальные размеры поступающей заготовки с учётом вариаций отливки, сварочных деформаций и припуска на обработку. Размеры готовой детали могут занижать необходимое пространство во время черновой обработки.
Учтите плиты приспособлений, подкладки, угольники, рычаги зажимов, концы болтов и установочные упоры. Для деталей сложной формы, полученных сваркой, отдельно проанализируйте каждую предполагаемую ориентацию. Наиболее длинная деталь может определять продольный ход, тогда как более короткая, но высокая установка определяет зазор под траверсой.
Формируйте требования на основе типичных серийных деталей и обоснованного объёма будущих работ. Объединение максимальных длины, ширины, высоты и массы из несвязанных между собой задач может привести к завышенной спецификации станка, которая не требуется ни для одной фактической установки.
Отделяйте размеры стола от доступной зоны обработки
Стол может поддерживать компонент, выходящий за пределы зоны, в которой шпиндель способен выполнять обработку. И наоборот, ход оси может выходить за пределы поверхности стола, не обеспечивая достаточной опоры для длинной или гибкой детали. Оценивайте опору и доступность как отдельные требования.
При фрезеровании плоскости центр фрезы может перемещаться за границу заготовки, чтобы обработать кромку до конца. Для периферийного фрезерования требуется место для радиуса фрезы и траектории входа. Растачивание или сверление рядом с кромкой создаёт другие ограничения, поскольку оправка, носовая часть шпинделя или корпус головки могут приблизиться к зажиму или колонне.
Сопоставьте необходимые положения центра инструмента с фактическими пределами перемещения станка в предполагаемой установке. Учтите точки измерения щупом и любые элементы, обрабатываемые угловой головкой. Оснастка изменяет как доступность, так и зазор от столкновений; её режущая точка смещена относительно оси шпинделя.
Для станка с подвижным столом проверьте габарит, описываемый загруженным столом при его перемещении по всему ходу. Для конструкции с подвижным порталом проанализируйте зазоры вокруг перемещающейся траверсы и связанного с ней оборудования. Эти варианты конструкции также влияют на занимаемую площадь, доступ для загрузки и подвод коммуникаций к рабочей зоне.
Проверьте вертикальный зазор в обоих концах хода шпинделя
Ход по оси Z не описывает полный вертикальный рабочий диапазон. Важные размеры включают минимальное и максимальное расстояние от стола до исходной точки шпинделя, вылет инструмента, высоту приспособления и геометрию шпиндельной головки. На чертежах поставщика должно быть указано, относится ли размер к носовой части шпинделя, базовой линии инструмента или другой исходной точке.
В верхней точке станок должен обеспечивать зазор до самого высокого препятствия при установленном требуемом инструменте. В нижней точке он должен достигать наиболее глубокой зоны резания, не допуская контакта корпуса шпинделя или оправки с деталью. Станок может иметь большой верхний зазор, но испытывать трудности при обработке низкой поверхности коротким жёстким инструментом.
Для предварительной геометрической проверки сложите высоту приспособления, высоту заготовки, вылет инструмента и требуемый зазор при отводе. Сравните полученную сумму с максимальным расстоянием от стола до шпинделя, используя согласованные исходные точки. Затем отдельно проверьте самое нижнее положение резания. Такой расчёт позволяет предварительно отсеять неподходящие варианты, но не заменяет проверку столкновений.
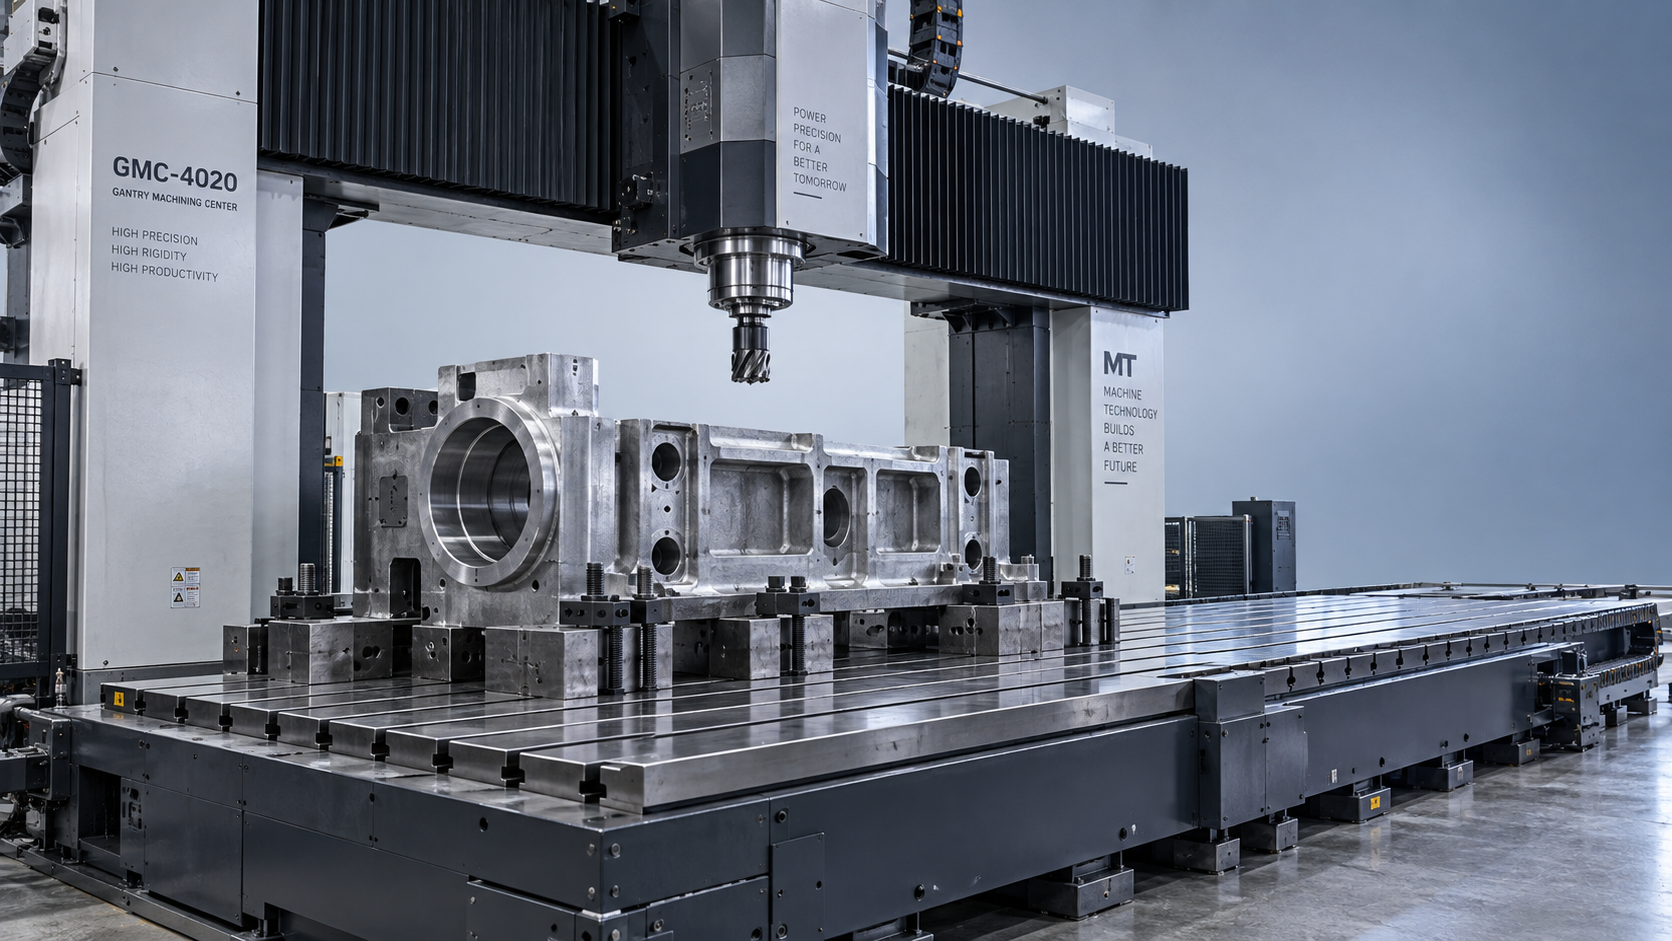
Проверьте как самый крупный, так и самый длинный инструментальный узел. Широкая торцевая фреза может мешать расположенным рядом зажимам, а длинный расточной инструмент может требовать дополнительного пространства для отвода. Автоматическая смена инструмента может накладывать ограничения на длину, диаметр и массу инструмента, а также на положение, в котором выполняется его смена.
Не пытайтесь компенсировать недостаточную досягаемость шпинделя только за счёт более длинных инструментов. Увеличенный вылет повышает риск прогиба и вибраций. Более низкое приспособление, другая конфигурация головки или регулируемая траверса могут обеспечить более подходящее рабочее положение.
Выбирайте зазоры с учётом фактических перемещений
Не существует универсального припуска, который сделал бы пригодной любую установку крупной детали. Дополнительное пространство должно соответствовать конкретной потребности: подходу фрезы, отводу стружки, доступу измерительного щупа, регулировке зажимов или подъёмному оборудованию. Произвольный зазор вокруг номинальной детали может не учитывать наиболее стеснённое место.
Рассмотрим широкую плиту с зажимами по обеим сторонам. Она может проходить между колоннами, но фреза, подходящая к наружной кромке, может задеть зажим. Перемещение зажимов внутрь может перекрыть доступ к другому элементу или снизить надёжность крепления. Решение может заключаться в увеличении рабочей зоны, изменении конструкции приспособления или запланированном перемещении зажима.
Если требуется перемещение зажима, оцените, сохраняют ли оставшиеся элементы фиксацию детали и противодействуют ли силам резания. Учтите эту операцию при планировании времени цикла и технологического процесса. Зазор, зависящий от недокументированного обходного действия оператора, является ненадёжным основанием для выбора оборудования.
Убедитесь, что конструкция может выполнять обработку на требуемой досягаемости
Физическое размещение — лишь одна из составляющих производительности. Высокий компонент на подкладках создаёт силы резания на большем расстоянии от стола, увеличивая склонность установки к изгибу или повороту. Выдвижение ползуна для доступа к глубокой зоне также может снизить жёсткость по сравнению с обработкой вблизи его втянутого положения.
Оценивайте станок в тех положениях, в которых будут выполняться сложные операции резания. Тяжёлая черновая обработка стали предъявляет иные требования к крутящему моменту на низких оборотах, инструменту и жёсткости конструкции, чем чистовая обработка тонкой алюминиевой панели. Одной только номинальной мощности шпинделя недостаточно для определения пригодности.
Аналогично, допустимая нагрузка на стол не полностью описывает приемлемые условия загрузки. Сосредоточенный вес на небольших опорах, смещённый центр тяжести или значительный вылет могут потребовать другой схемы опирания. Учтите массу приспособления и проверьте распределение предполагаемой нагрузки относительно допустимых нагрузок станка.
Для длинных компонентов изменения температуры могут влиять на размеры по длине заготовки. Обсудите требуемую точность на фактической длине обработки, а также условия прогрева, управление охлаждающей жидкостью, стратегию измерения щупом и предполагаемые условия цеха.
Оставьте место для загрузки, очистки и обслуживания установки
Деталь, которая помещается во время обработки, может быть сложной для установки. Проверьте положение крюка крана, траверсы, углы наклона строп, точки подъёма и проёмы ограждения при нахождении шпинделя или портала в положении загрузки. Подъёмное оборудование также требует собственного габарита безопасности.
Доступ должен обеспечивать и выполнение обычных операций: затяжку зажимов, подключение гидравлики, установку опор и удаление стружки. Глубокие карманы и близко расположенные элементы приспособления могут задерживать стружку, вызывая повторное резание или препятствуя надёжной посадке при следующей установке. Производительность конвейера и подача охлаждающей жидкости должны соответствовать материалу и ожидаемому объёму стружки.
Учтите доступ для обслуживания и извлечения стружкосборника при планировке пола. Габариты станка должны учитывать перемещение стола, конвейеры, сервисные двери и вспомогательное оборудование. Эти требования могут определить, является ли выбранный вариант практичным в имеющемся пролёте.
Проводите окончательное сравнение с учётом полного цикла обработки
Перед выбором портального обрабатывающего центра предоставьте поставщикам, вошедшим в окончательный список, модель детали, габариты поступающей заготовки, концепцию приспособления, материал, допуски, инструментальные узлы и предлагаемые операции. Попросите предоставить схему, показывающую установку при критических положениях осей.
- Продемонстрируйте доступ к крайним элементам и наиболее глубоким поверхностям.
- Проверьте столкновения головки, оправок, зажимов, колонн и ограждений.
- Покажите положения загрузки, смены инструмента, измерения щупом и безопасного отвода.
- Задокументируйте распределение нагрузки и схему опирания.
- Определите типовое приёмочное испытание обработки с измеримыми требованиями к размерам и шероховатости поверхности.
Выбирайте дополнительную производительность только в тех случаях, когда она отвечает конкретной производственной потребности. Более широкий проём может сохранить надёжную схему крепления; больший вертикальный диапазон может обеспечить обработку запланированного семейства деталей. Наиболее обоснованная спецификация закупки связывает каждый основной размер станка с реальной установкой, перемещением или требованием к резанию.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам