Настройка портального обрабатывающего центра для крупных сварных конструкций, подверженных деформации
Настройка портального обрабатывающего центра для крупных сварных конструкций, склонных к деформации
Крупная сварная рама может казаться устойчивой на столе станка, но сместиться сразу после снятия зажимов. На окончательную геометрию влияют остаточные сварочные напряжения, неравномерная толщина сечений и удаление материала. Поэтому правильно спланированная настройка портального обрабатывающего центра должна не просто надежно удерживать конструкцию, но и исключать принудительное придание ей формы, которую она не сможет сохранять.
При обработке оснований станков, сварных корпусов и длинных несущих рам важно не только то, может ли станок обработать все поверхности. Нужно понять, обеспечит ли весь процесс требуемую геометрию при контроле и сборке без повторной правки или дополнительной корректирующей обработки.
Определите условия приемки до выбора оснастки
Начните с чертежа, схемы базирования и предусмотренных условий опирания. Рама, контролируемая на заданных опорных площадках, может вести себя иначе, чем та же рама, лежащая на столе станка. Результат измерения плоскостности при сильном зажиме не доказывает, что конструкция останется плоской после снятия зажимов.
Уточните, какие поверхности определяют сборку, где будет опираться деталь и относятся ли допуски к свободному или закрепленному состоянию. Если на чертеже это не указано однозначно, выясните требования до программирования. Иначе специалисты по обработке и контролю могут получить разные результаты, хотя каждый будет следовать вполне обоснованной методике.
Проверьте поступившую сварную конструкцию в соответствии с этим планом. Зафиксируйте прогиб, скручивание и припуск на обработку в критических местах. Высокий угол не обязательно означает избыток материала: он может указывать на скручивание всей рамы. Определение оптимальной ориентации по наилучшему соответствию до начала резания поможет избежать ситуации, когда одна монтажная площадка обработана полностью, а на другой припуска уже недостаточно.
Рассматривайте снятие напряжений как технологическое решение, а не формальную отметку
Если это допускают требования к материалу и изготовлению, перед механической обработкой может быть целесообразно термическое снятие напряжений. Его применимость и режим зависят от материала, технологии сварки, толщины сечения и требуемых свойств. Не применяйте один и тот же универсальный режим температуры и выдержки ко всем сварным конструкциям.
При жестких допусках оцените, следует ли после черновой обработки предусмотреть дополнительный этап стабилизации. Значительное снятие материала может перераспределить остаточные напряжения даже после предыдущей термообработки. Это не означает, что каждой сварной конструкции требуются две обработки; технологический маршрут должен учитывать риск деформации, а не следовать привычке.
Охлаждение или выдержка между операциями помогают выровнять температуру, однако само по себе прошедшее время не доказывает, что остаточные напряжения сняты в достаточной степени. В технологическом плане учитывайте температурную стабилизацию и снятие напряжений как отдельные процессы.
Поддерживайте конструкцию, не выправляя ее зажимами
Практичный исходный вариант — три основные опоры, задающие установочную плоскость, и регулируемые вспомогательные опоры под участками, подверженными силам резания. На гибкой сварной конструкции вспомогательные опоры должны касаться детали, не выправляя ее домкратным усилием. Их расположение должно соответствовать путям передачи нагрузок в конструкции, а не только удобным промежуткам между Т-образными пазами стола.
Размещайте зажимы рядом с опорами, на сравнительно жестких участках, например возле ребер или пересечений сечений. Зажим тонкого фланца посередине между опорами может прогнуть его вниз; если обработать его плоским в таком положении, после снятия зажима может образоваться выступ. Увеличение усилия зажима не обязательно повышает устойчивость.
Затягивайте зажимы в заданной последовательности и контролируйте доступные контрольные точки индикаторами. Если при затяжке эти точки заметно смещаются, проверьте схему опирания, прежде чем увеличивать усилие. При необходимости обеспечьте надежное сопротивление силам резания, а не полагайтесь только на трение и чрезмерное давление зажимов.
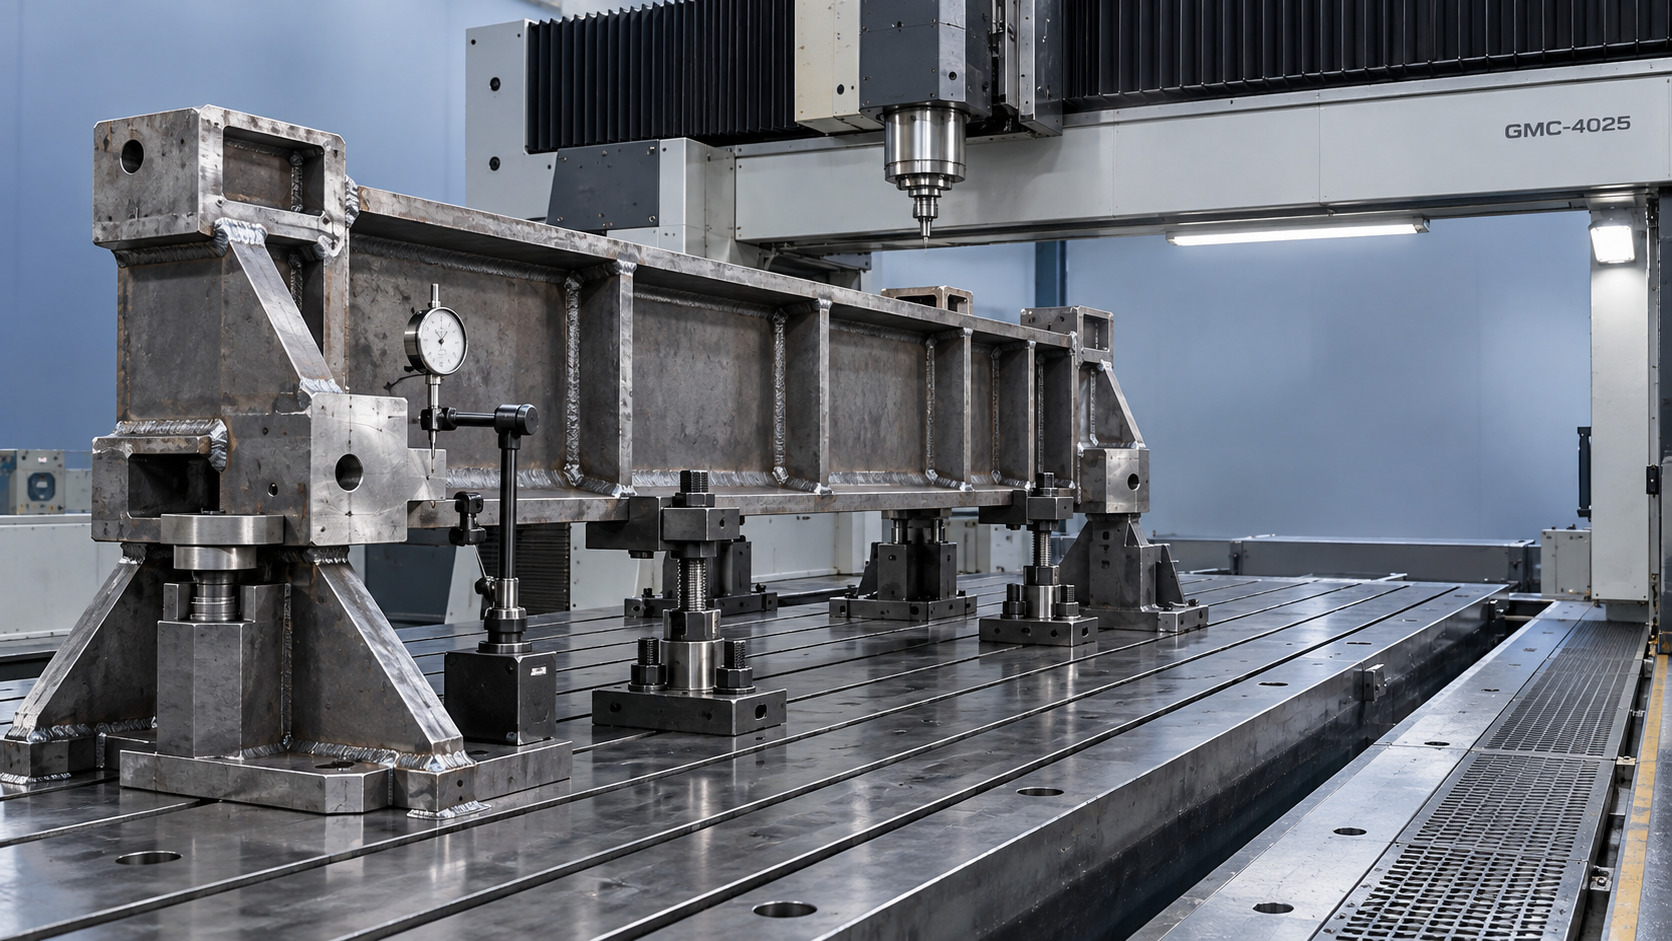
В карте установки следует указать основные и вспомогательные опоры, места установки зажимов и порядок затяжки. Это особенно важно, когда черновая и чистовая обработка выполняются в разных установах: одна фотография редко показывает, какая опора-домкрат несла нагрузку, а какая лишь касалась детали.
Проверьте рабочую зону с установленной оснасткой
У портального обрабатывающего центра может быть достаточная номинальная величина перемещений, но при этом не хватать пространства вокруг высокой оснастки, удлиненного держателя инструмента или для бокового доступа. Проверьте, что суммарная масса заготовки и оснастки не превышает ограничений станка, а также проконтролируйте зазоры у головки, пространство для смены инструмента, доступ для измерительного щупа и удаление стружки. При проверке на столкновения учитывайте угловую головку и инструмент с большим вылетом.
Очистите опорные и базовые поверхности от окалины, сварочных брызг и заусенцев. Измерьте щупом или индикатором достаточное количество точек, чтобы оценить геометрию, а не ориентируйтесь по одному удобному сварному краю. По возможности создайте долговечные базовые элементы на раннем этапе, чтобы последующие установки не зависели от неровных поверхностей сварной заготовки.
Shandong VEDON Intelligent Equipment Co., Ltd. поставляет станки с ЧПУ, решения для интеллектуального производства и прецизионный режущий инструмент. При обсуждении этой задачи важно связать возможности станка и вылет инструмента с предлагаемой схемой опирания и последовательностью обработки, а не ограничиваться вопросом, помещается ли сварная конструкция на столе.
Разделяйте снятие припуска и получение окончательной геометрии
При черновой обработке оставляйте достаточно материала для коррекции после смещения конструкции. Определяйте этот припуск с учетом исходной геометрии, истории изготовления и требований к допускам, а не используйте одно фиксированное значение для всех деталей.
Если доступ позволяет, распределяйте снятие материала между связанными поверхностями, а не обрабатывайте полностью одну поверхность, снимая значительное количество материала, пока противоположный участок остается нетронутым. Обрабатывайте парные монтажные поверхности в последовательности, которая ограничивает неравномерное снятие материала. Цель не в достижении идеальной симметрии любой ценой, а в том, чтобы избежать неоправданно большого изменения жесткости или баланса напряжений за одну операцию.
После черновой обработки предусмотрите этап снятия зажимов и повторного контроля. Прежде чем ослабить зажимы, надежно зафиксируйте заготовку от перемещения, затем восстановите опирание и выверку по документированной методике. Сравните контрольные измерения и только после этого определите, достаточно ли оставшегося припуска для чистовой обработки.
Рекомендации изготовителя инструмента по режимам резания — это отправная точка, а не гарантия устойчивости гибкой сварной конструкции. Ограничивайте вылет инструмента, используйте острые режущие кромки, подходящие для материала, и корректируйте глубину резания при изменении локальной жесткости. Вибрация возле неподдерживаемой стенки часто связана с проблемой опирания, а не только с частотой вращения шпинделя.
Не допускайте, чтобы вторичное сверление нарушало основную установку
Некоторые вспомогательные отверстия, не критичные к точности, целесообразно обрабатывать вне цикла портального станка, если это допускают требования к точности их расположения и условия доступа. Для магнитной дрелиVDG50 указаны максимальный диаметр сверления 50 mm, номинальная мощность 1500 W и сила притяжения магнитного основания 12000 N. Это отдельный инструмент для сверления, а не замена координатной обработке прецизионных отверстий.
Надежность магнитного крепления зависит от того, подходит ли ферромагнитный материал, каковы его толщина и плоскостность, а также состояние поверхности. Указанную силу притяжения не следует считать гарантированной удерживающей силой на окрашенной, покрытой окалиной или тонкой сварной поверхности. Соблюдайте инструкции по эксплуатации и используйте предусмотренное дополнительное крепление.
Освободите деталь от зажимов, прежде чем признавать процесс успешным
При окончательном контроле воспроизводите согласованные условия опирания и учитывайте разницу температур в разных частях конструкции. Измерительный щуп станка может подтвердить геометрию в текущей установке, но сам по себе не показывает, что произойдет после снятия зажимов.
Предусмотрите в графике этапы контроля: проверку исходного припуска, оценку смещения после черновой обработки и контроль окончательной геометрии после снятия зажимов. Если после освобождения рама выходит за допуск, следует пересмотреть нагрузку на опоры, остаточные напряжения и последовательность снятия материала, а не автоматически выполнять еще один чистовой проход в той же деформированной установке.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам