Ручная или механизированная подача: практическое сравнение вертикальных фрезерных станков
Систему подачи вертикального фрезерного станка следует выбирать исходя из характера работ, а не только из цены приобретения станка. Ручная подача часто лучше подходит для мелкосерийных ремонтных работ, прототипов и единичных компонентов, когда оператору необходимо постоянно реагировать на изменяющиеся особенности детали. Механическая подача становится более предпочтительным выбором, когда цех регулярно обрабатывает длинные поверхности, пазы, уступы или аналогичные детали и нуждается в стабильных результатах в течение разных смен.
Для принятия закупочного решения главный вопрос прост: станок в основном предназначен для квалифицированных разнообразных работ или для повторяемых производственных операций? Ответ влияет не только на время цикла. Он определяет стабильность качества поверхности, утомляемость оператора, потребности в обучении, планирование технического обслуживания и возможность оборудования в дальнейшем поддерживать более стандартизированный производственный процесс.
Что меняется при механической подаче?
На фрезерном станке с ручной подачей оператор вращает маховик и непосредственно управляет перемещением стола. Это обеспечивает немедленную тактильную обратную связь. Опытный станочник может почувствовать прерывистое резание, заметить изменение сопротивления, замедлиться у уступа или осторожно подвести инструмент к обработанной кромке. Такой контроль ценен, когда каждая работа отличается от предыдущей.
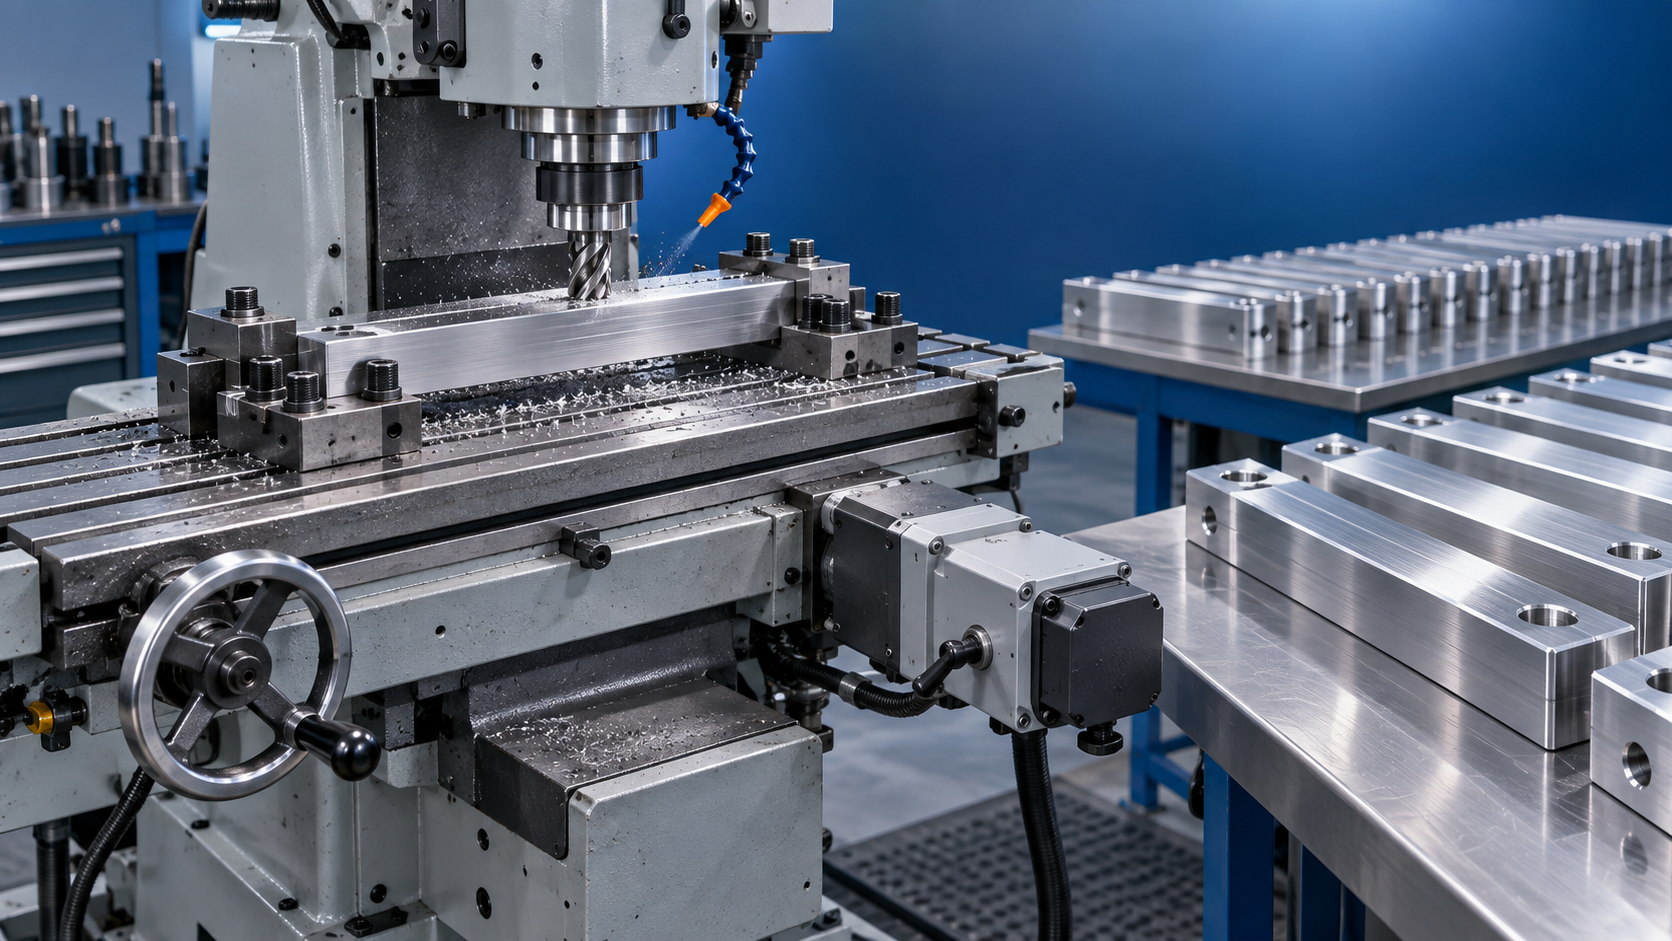
Система механической подачи использует приводной блок для перемещения оси с выбранной скоростью подачи. В обычных вертикальных фрезерных станках она обычно устанавливается для продольного перемещения стола, хотя в зависимости от конфигурации привод может быть предусмотрен и для других осей. Практическое преимущество заключается не только в том, что стол перемещается без вращения маховика вручную. Оно состоит в том, что фреза получает более стабильную подачу за единицу времени.
Стабильная подача особенно полезна при длительных чистовых проходах. Если усилие руки меняется во время резания, изменяется и скорость подачи. Это может проявляться в неравномерном внешнем виде поверхности, переменной нагрузке резания или нестабильных результатах у разных операторов. Механическая подача не исправляет плохое закрепление заготовки, затупленный инструмент или неподходящую частоту вращения шпинделя, но устраняет один из основных источников вариаций.
Когда ручная подача является более рациональным приобретением
Ручную подачу не следует рассматривать как компромисс начального уровня. Она часто является более производительным вариантом там, где гибкость важнее повторяемости. Инструментальные цеха, отделы технического обслуживания, среды профессионального обучения и небольшие цеха заказной обработки часто работают с деталями неопределённых размеров, из смешанных материалов, со сложной установкой и с частыми остановками для контроля. В таких ситуациях оператору может требоваться изменить направление, остановиться, найти кромку или выполнить очень короткое контролируемое перемещение несколько раз в рамках одной работы.
Ручной стол также сохраняет простоту станка. В системе подачи меньше связанных с ней электрических и механических компонентов, а оператор может сосредоточиться на наладке и резании, а не на настройке привода подачи. Это может быть уместно, когда ожидаемый объём работ не оправдывает дополнительных капитальных затрат или когда станок будет значительную часть времени использоваться для сверления, выверки, растачивания либо выполнения коротких локальных фрезерных операций.
Ограничение проявляется, когда ручное перемещение становится частью повторяющегося производственного цикла. Длинные проходы утомительны, а стабильность подачи трудно поддерживать в течение всей смены. Вопрос не в том, способен ли квалифицированный станочник изготовить хорошую деталь вручную. Вопрос в том, остаётся ли процесс столь же надёжным при увеличении количества деталей, смене операторов или сокращении сроков.
Когда механическая подача оправдывает свою стоимость
Механическая подача обычно оправдана характером резания, а не размером цеха. Она хорошо подходит для работ, включающих повторяющееся торцевое фрезерование, длинные операции фрезерования пазов, боковое фрезерование или чистовые проходы по нескольким аналогичным заготовкам. Равномерная подача помогает создать более повторяемый процесс обработки и снижает физические усилия, требуемые от оператора.
Она также улучшает использование труда. Во время подходящего прохода с механической подачей оператор может следить за подачей СОЖ, удалением стружки, устойчивостью закрепления заготовки, поведением фрезы и приближением конца хода вместо непрерывного вращения маховика. Это не делает операцию необслуживаемой. Это даёт оператору больше возможностей для контроля процесса.
Существуют ограничения. Механическая подача не всегда подходит для каждого короткого реза или деликатного подвода. Операторам всё равно необходимо понимать, когда её отключать, как избежать подвода стола к упору и как выбранная скорость подачи связана с диаметром фрезы, материалом, глубиной резания и состоянием инструмента. Приобретение станка с подачей без планирования таких методов работы может привести к неполному использованию его возможностей.
Не сравнивайте систему подачи изолированно
Решение по подаче должно соответствовать остальной спецификации вертикального фрезерного станка. Стол с механическим приводом имеет ограниченную ценность, если станку не хватает жёсткости, производительности шпинделя, ходов или возможностей закрепления заготовки для предполагаемых операций. И наоборот, жёсткий и производительный фрезерный станок может быть избыточно оснащён, если его обычная нагрузка состоит из периодических ремонтов и коротких операций с ручным ведением.
Перед запросом коммерческих предложений подготовьте небольшой анализ типовых деталей. Укажите материал, наибольшую и наименьшую заготовку, типичную длину фрезерования, количество аналогичных деталей в партии, критичные к допускам элементы, используемый инструмент и ожидаемый годовой объём работ. Отделы закупок должны попросить производственный персонал определить, какие операции требуют времени на вращение маховика вручную, вместо того чтобы полагаться на общее утверждение, что «станок занят».
Также уточните саму конфигурацию подачи. В коммерческом предложении должно быть ясно указано, какая ось имеет привод, рабочий диапазон подач, способ изменения направления, включен ли ускоренный ход, как защищены пределы перемещения и как обслуживается система. «Механическая подача» сама по себе не является полной спецификацией.
Практическое правило для смешанных работ
Многие покупатели сталкиваются со смешанной нагрузкой: срочные ремонтные работы в течение части недели и повторяющиеся производственные компоненты в остальное время. В таком случае фрезерный станок, сохраняющий ручное управление маховиком и одновременно имеющий механическую подачу по наиболее используемой оси, часто является практичным компромиссом. Оператор сохраняет возможность выполнять вручную короткие точные перемещения, а затем включает привод для более длинных повторяемых резов.
Этот вариант особенно актуален, когда предприятие постепенно переходит к более стандартизированному производству, но ещё не нуждается в полном управлении ЧПУ. Shandong VEDON Intelligent Equipment Co., Ltd. поставляет станки с ЧПУ, прецизионный режущий инструмент и решения для интеллектуального производства; этот более широкий взгляд на оборудование важен, поскольку выбор между ручной и механической подачей должен соответствовать реалистичному пути развития процесса, а не рассматриваться как отдельное решение по дополнительной оснастке.
Не каждая металлообрабатывающая задача должна выполняться на фрезерном столе. Для сверления или нарезания резьбы непосредственно на крупных конструкциях из чёрных металлов, когда перемещение заготовки к станку неэффективно, более подходящим может быть решение с магнитным сверлением. Например, VD332 предназначен для магнитного сверления с заявленным максимальным диаметром сверления 32 мм, возможностью нарезания резьбы до 25 мм, ходом 220 мм и магнитным основанием с усилием 15000 Н. Он предназначен для другой операции, чем фрезерование, но иллюстрирует важный принцип закупок: выбирайте оборудование с учётом фактических ограничений доступа, зажима и технологического процесса конкретной работы.
Принимайте решение исходя из стоимости вариаций
Выбирайте ручную подачу, когда работа нерегулярна, имеет короткий цикл и зависит от частой корректировки оператором. Выбирайте механическую подачу, когда одни и те же перемещения стола повторяются достаточно часто, чтобы стабильная скорость подачи повышала постоянство характеристик деталей, снижала утомляемость и поддерживала предсказуемую производительность.
Распространённая ошибка при закупке — считать механическую подачу простым повышением производительности, а ручную подачу — более дешёвым вариантом по умолчанию. Ни одно из этих представлений не является надёжным. Лучший выбор — тот, который соответствует операции, где вариации имеют наибольшую стоимость: время оператора, качество обработки, риск брака или производственные возможности по срокам поставки. Определите эти затраты на основе типовых деталей до сравнения коммерческих предложений на станки, и правильная конфигурация обычно станет очевидной.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам