Какой диапазон частоты вращения шпинделя действительно нужен вертикальному фрезерному станку?
Вертикальному фрезерному станку не требуется максимально возможная частота вращения шпинделя. Ему необходим полезный диапазон скоростей, соответствующий режущему инструменту, материалам, диаметрам фрез и производительности съёма материала, необходимым для запланированных работ. Станок с номинальной частотой 10 000 об/мин может хорошо подходить для обработки типовых призматических деталей, компонентов пресс-форм и работы небольшими твердосплавными фрезами, однако он может оказаться неподходящим, если основную нагрузку составляет торцевое фрезерование легированной стали на низких оборотах. Напротив, шпиндель на 8 000 об/мин может обеспечивать значительный объём производственных работ, но ограничивать качество чистовой обработки, когда необходимы малые инструменты и высокие скорости резания.
Поэтому спецификацию следует начинать с определения минимальной и максимальной частот вращения, требуемых реальными операциями, а не с одного показателя максимальных оборотов. Верхний предел определяет возможности использования инструмента малого диаметра и высокоскоростной чистовой обработки. Нижний предел вместе с крутящим моментом и мощностью двигателя определяет, может ли шпиндель стабильно снимать материал крупными фрезами.
Начинайте со скорости резания, а не с оборотов шпинделя
Частота вращения шпинделя рассчитывается по скорости резания и диаметру фрезы:
n = (1,000 × Vc) / (π × D)
Где n — частота вращения шпинделя в об/мин, Vc — скорость резания в метрах в минуту, а D — диаметр фрезы в миллиметрах. Производители инструмента публикуют рекомендации по скорости резания в зависимости от материала заготовки, покрытия, метода подачи СОЖ и стратегии обработки. Именно эти рекомендации являются правильной отправной точкой; обороты станка являются результатом расчёта.
Концевая фреза диаметром 10 мм требует значительно более высоких оборотов, чем торцевая фреза диаметром 63 мм при одинаковой скорости резания. Поэтому одного заявленного максимального значения оборотов может быть недостаточно для оценки. Предприятие, обрабатывающее алюминиевые корпуса твердосплавными концевыми фрезами диаметром от 6 до 12 мм, придёт к иному выводу, чем предприятие, выполняющее черновую обработку отливок из высокопрочного чугуна индексируемыми фрезами диаметром от 50 до 80 мм.
Например, торцевая фреза диаметром 63 мм при обработке стальной детали может работать на скорости значительно ниже 2 000 об/мин. Твердосплавная концевая фреза диаметром 6 мм при чистовой обработке контура в алюминии может требовать в несколько раз более высокой скорости. Один станок, выполняющий обе задачи, должен иметь диапазон, охватывающий оба расчёта, при сохранении крутящего момента на низких оборотах и приемлемого теплового режима на высоких.
Практическое значение 8 000 и 10 000 об/мин
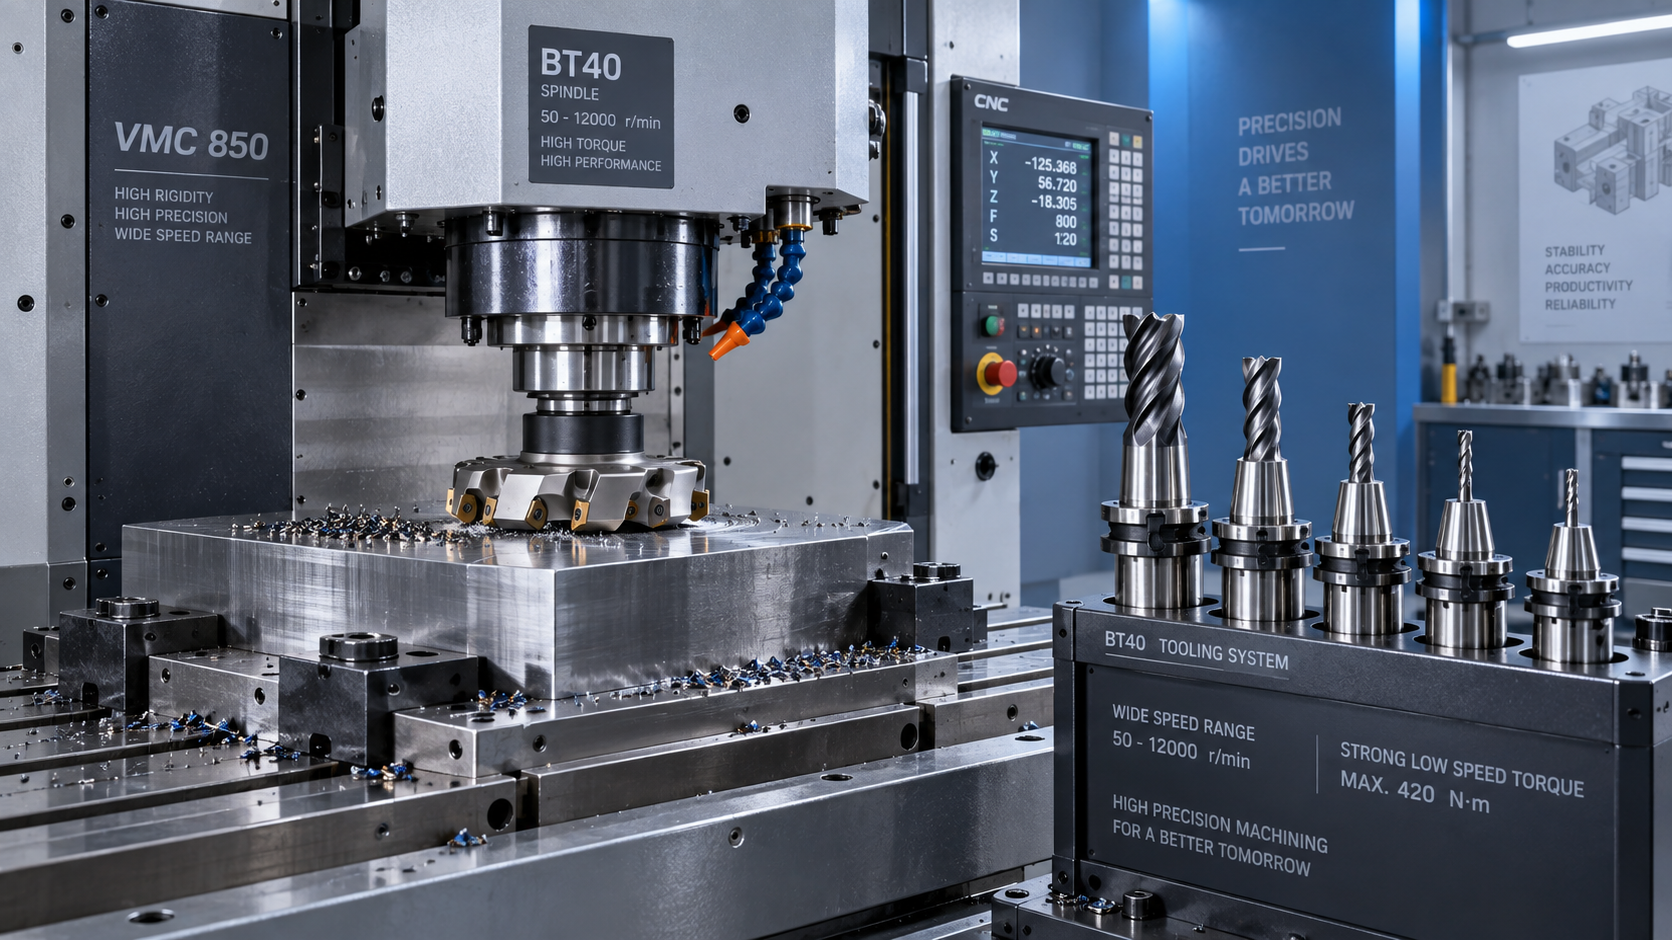
Шпинделя на 8 000 об/мин часто достаточно для универсального вертикального фрезерования, когда номенклатура работ включает сталь, чугун, нержавеющую сталь и алюминиевые детали среднего размера. Он поддерживает распространённую оснастку BT40, торцевые фрезы, сверление, нарезание резьбы и концевое фрезерование фрезами диаметра, не требующего предельных скоростей. Преимущество заключается не только в номинальных оборотах: шпиндель должен выдерживать нагрузку резания без чрезмерного падения оборотов, вибраций или нагрева.
Шпиндель на 10 000 об/мин предоставляет полезные возможности для небольших твердосплавных концевых фрез, высокоскоростной обработки алюминия, чистовых проходов и сложных криволинейных поверхностей, где диаметр фрезы уменьшается на малых радиусах. Он также обеспечивает запас, когда запрограммированная скорость резания иначе вынуждала бы процесс работать вблизи предела 8 000 об/мин. Непрерывная работа на максимальной номинальной скорости оставляет мало возможностей для компенсации износа инструмента, изменений состояния заготовки или применения другого чистового инструмента.
Ни один из этих показателей сам по себе не гарантирует более высокую точность обработки. Высокооборотный шпиндель при плохой балансировке оправки, чрезмерном вылете инструмента, недостаточной жёсткости закрепления заготовки или недостаточной жёсткости станка может оставлять следы вибрации и вызывать отклонения размеров. Шпиндель с меньшей номинальной частотой на жёстком станке может обеспечивать лучшие результаты при сложных черновых операциях, поскольку система резания остаётся стабильной.
Крутящий момент на низких оборотах меняет ответ
Крутящему моменту следует уделять равное внимание при использовании крупных фрез, большой глубины резания, труднообрабатываемых материалов или высокой интенсивности съёма металла. Мощность шпинделя выражает способность выполнять работу во времени, тогда как крутящий момент — это вращающая сила, доступная при определённой частоте вращения. Шпиндель может иметь высокую максимальную частоту вращения, но обеспечивать ограниченный крутящий момент на скорости, необходимой для крупной торцевой фрезы. Результатом могут стать снижение подачи, малая осевая глубина резания, сигналы перегрузки или нестабильное резание.
Это различие становится очевидным при черновой обработке. Если технологический план предусматривает широкое фрезерование уступов в предварительно закалённой стали или тяжёлую обработку литого материала, актуален не вопрос «Может ли станок достигать 10 000 об/мин?», а вопрос «Какой крутящий момент доступен при расчётной рабочей частоте вращения и может ли станок поддерживать его при запланированном врезании?» Ответ на этот вопрос даёт кривая крутящего момента шпинделя, а не главный показатель в каталоге.
Конфигурации с ремённым приводом шпинделя могут подходить для широкого спектра универсальной обработки, однако характеристики доступного крутящего момента и мощности необходимо рассматривать с учётом выбранного передаточного отношения ремня и диапазона скоростей. Заявленная максимальная частота вращения не показывает, является ли выходная характеристика непрерывной или кратковременной и применяется ли она во всём полезном диапазоне.
Оснастка и наладка часто ограничивают скорость раньше шпинделя
При повышенных оборотах имеет значение весь вращающийся узел. Оправки, тяговые штоки, цанги, концевые фрезы, торцевые фрезы и качество балансировки должны соответствовать предполагаемой скорости. Оправка, приемлемая для обычного фрезерования, может создавать заметное биение или дисбаланс при более высокой частоте вращения. Биение вызывает неравномерную нагрузку на зубья; в результате одна режущая кромка изнашивается быстрее, увеличивая силу резания и ухудшая качество поверхности.
Вылет инструмента не менее важен. Длинная тонкая концевая фреза может вибрировать на скорости, при которой короткий инструмент работает чисто. Повышение оборотов для устранения плохого качества поверхности может усилить вибрации, если частота приблизится к собственной частоте колебаний. Уменьшение радиального врезания, сокращение длины сборки, изменение траектории инструмента или выбор другой геометрии стружечных канавок могут быть эффективнее изменения команды оборотов.
Закрепление заготовки создаёт аналогичное ограничение. Тонкие пластины, высокие зажатые детали и детали с неравномерной опорой могут прогибаться под изменяющимися нагрузками резания. Шпиндель может быть способен работать на запрограммированной скорости, но деталь — нет. Допуски чистовой обработки следует проверять с фактическим приспособлением и вылетом инструмента, особенно там, где толщина стенки изменяется вдоль траектории инструмента.
Используйте рабочий диапазон нагрузок при спецификации станка
Надёжное требование можно сформировать на основе небольшого набора характерных операций: самой большой торцевой фрезы, самого большого сверла, наиболее требовательной черновой концевой фрезы, самого малого чистового инструмента и инструмента с наибольшим вылетом. Рассчитайте их целевые обороты по утверждённым данным резания, затем определите ожидаемую подачу, осевую глубину, радиальное врезание и состояние материала. Это создаёт рабочий диапазон нагрузок вместо произвольного целевого значения оборотов.
- Максимальная частота вращения достаточна, если операция с малым инструментом выполняется ниже предела с разумным запасом, а требуемая подача остаётся в пределах возможностей осей.
- Минимальная практическая частота должна позволять использовать фрезы большого диаметра без снижения их скорости резания ниже эффективной зоны.
- Крутящий момент и мощность следует оценивать на фактической скорости черновой обработки, а не только по значению пиковой мощности шпинделя.
- Если чистовая обработка чувствительна, в условия приёмки следует включить тип оправки, вылет инструмента, балансировку фрезы, подачу СОЖ и жёсткость приспособления.
Для такого станка, как VMC1580, вариант ремённого шпинделя на 8 000 или 10 000 об/мин следует оценивать по этому рабочему диапазону. Конус BT40, заявленные варианты двигателей шпинделя и доступные значения крутящего момента указывают на необходимость сопоставления выбранной конфигурации как с черновой, так и с чистовой частью планируемых работ. Точность позиционирования и повторяемость имеют значение только тогда, когда шпиндель, оснастка и конструкция сохраняют стабильность под нагрузкой резания.
Распространённые ошибки при выборе скорости
Выбор наивысшей частоты вращения, поскольку она кажется более универсальной, является распространённой ошибкой при спецификации. Высокая скорость ценна только тогда, когда её используют диаметры инструмента и условия резания. В противном случае бюджет и внимание к техническому обслуживанию могут быть направлены на возможность, которая не улучшает запланированный процесс.
Противоположная ошибка — выбор низкооборотного шпинделя, основываясь только на самой большой фрезе. Если чистовая обработка включает углы малого радиуса, небольшие просверленные элементы или высокие требования к качеству поверхности, недостаточный верхний диапазон вынуждает снижать скорость резания. Пониженная скорость может снизить производительность, но также вызвать трение и плохое стружкообразование, если небольшой твердосплавный инструмент работает слишком медленно.
Ещё один источник доработок — рассматривать названия материалов как полные данные для обработки. «Нержавеющая сталь» или «алюминий» — этого недостаточно. Марка материала, твёрдость, литейная корка, форма заготовки, доступ СОЖ и прерывистое резание изменяют стабильное окно резания. Перед окончательным определением требований к шпинделю должны быть доступны данные предполагаемого поставщика инструмента и фактическая геометрия детали.
Таким образом, правильно выбранный диапазон оборотов шпинделя вертикального фрезерного станка представляет собой баланс: достаточная высокооборотная производительность для самых малых эффективных инструментов, достаточный крутящий момент на низких оборотах для наиболее нагруженных крупных фрез и стабильная механическая система между этими крайними режимами. Когда эти условия определены на основе характерных операций, полученную спецификацию легче подтвердить в ходе технологических испытаний, и она с меньшей вероятностью будет ограничивать последующие производственные работы.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам