Удерживающая сила магнитного сверлильного станка: почему толщина стали влияет на номинальное значение
Удерживающая сила магнитного сверлильного станка: почему толщина стали влияет на заявленный показатель
Удерживающая сила магнитного сверлильного станка не является неизменной величиной для любых стальных поверхностей. Это показатель, полученный при определённых условиях. Если установить один и тот же станок на толстую конструкционную сталь, а затем на тонкий лист, доступная сила сцепления может существенно измениться — даже если кажется, что основание прилегает ровно.
Эта разница влияет не только на безопасность. Небольшие перемещения основания могут вызвать вибрацию фрезы, ухудшить геометрию отверстия и повредить режущие кромки. При оценке оборудования важно спросить не просто: «Насколько силён магнит?», а: «Какая удерживающая сила сохраняется на стали, которую мы собираемся сверлить?»
Почему тонкая сталь изменяет магнитную цепь
Магнитное основание и заготовка образуют магнитную цепь. Магнитный поток проходит через полюсные поверхности основания и возвращается через сталь под ними. Поэтому заготовка становится частью системы удержания, а не просто поверхностью, на которой установлен станок.
В тонком листе доступное поперечное сечение стали может ограничивать обратный путь магнитного потока. Локальное магнитное насыщение и увеличение утечки потока могут ограничить полезный поток в зоне контакта, снижая силу притяжения. Как правило, увеличение толщины повышает удерживающую силу до тех пор, пока магнитная цепь не приблизится к эффективному рабочему пределу. После этого дополнительное количество стали может дать лишь незначительный эффект.
Не существует универсальной толщины, при которой любой магнитный сверлильный станок достигает заявленной силы. Важны геометрия полюсов, конструкция магнита, свойства стали и условия контакта. Минимальную толщину листа, указанную для одной модели, нельзя автоматически применять к другой, даже если заявленные показатели удерживающей силы похожи.
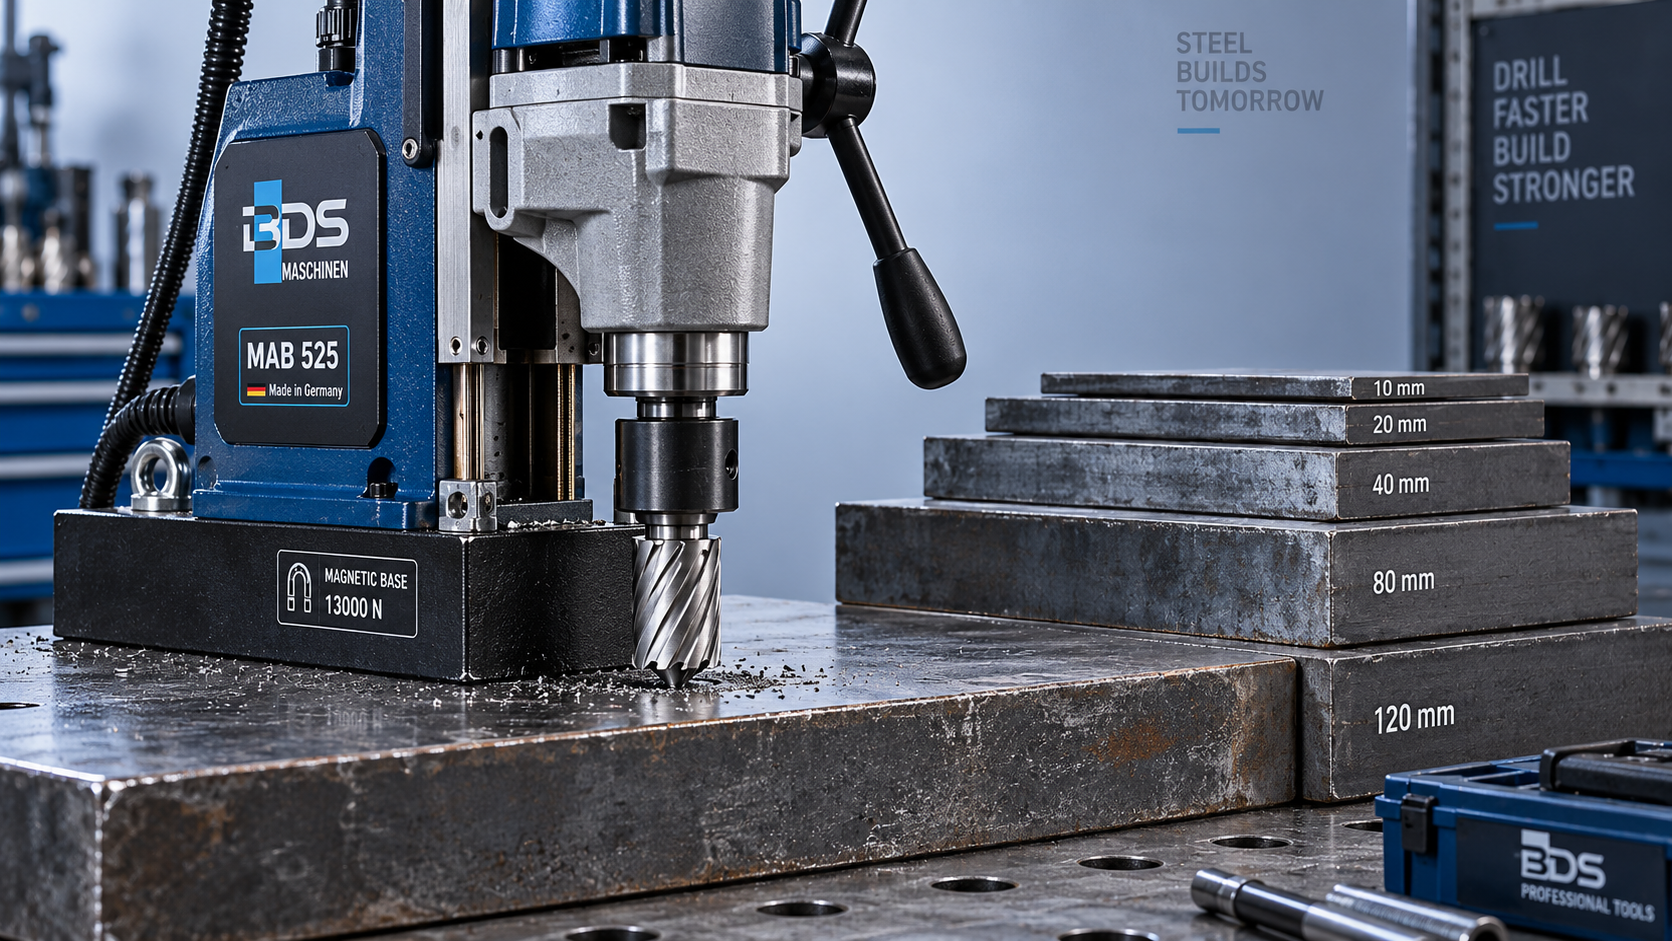
Толщина также влияет на механическую жёсткость. Тонкий лист может прогибаться под давлением подачи или в зоне сверления, если она недостаточно поддержана. Даже при достаточном магнитном притяжении движение заготовки может сделать процесс резания нестабильным. Сцепление и опору листа необходимо проверять отдельно.
Что на самом деле показывает опубликованный показатель удерживающей силы
Каталожный показатель следует рассматривать с учётом условий испытания. Магнитное сцепление обычно характеризуют испытанием на отрыв, однако документация производителя должна указывать направление нагрузки и методику испытания. Сила, измеренная перпендикулярно чистому листу, не обязательно отражает сопротивление боковому скольжению, скручиванию или отрыву при сверлении.
Это различие особенно важно при работе с вертикальной сталью. Вес станка действует вдоль поверхности, а сверление создаёт реакцию подачи, крутящий момент резания и, возможно, опрокидывающий момент. Высокий показатель силы отрыва не является допустимой нагрузкой для такой комбинации.
Перед сравнением станков запросите следующую информацию:
- Марку стали, толщину листа и состояние поверхности, использованные при испытании.
- Метод испытания, направление силы и сведения о том, обозначает ли показатель максимальную измеренную силу притяжения или другую определённую величину.
- Указанную минимальную толщину заготовки и данные о зависимости удерживающей силы от толщины.
- Ограничения, связанные с покрытиями, криволинейными поверхностями, вертикальной работой и работой над головой.
- Для электромагнитного основания — условия электропитания и поведение при его отключении.
Следует также обращать внимание на единицы измерения. Ньютоны и килоньютоны выражают силу; килограммы — массу. Если в рекламном буклете указана удерживающая способность в «кг», уточните, имеется ли в виду килограмм-сила. Не считайте это значение безопасной нагрузкой для подвешивания. Также уточните, какой стандарт испытаний или документированная внутренняя методика подтверждает заявленный показатель, вместо того чтобы предполагать, что все поставщики используют эквивалентный метод.
Толщина не компенсирует плохое состояние контактной поверхности
Даже толстая сталь может обеспечивать недостаточное сцепление, если магнитное основание не прилегает должным образом. Краска, окалина, застрявшая стружка и неровности поверхности создают зазоры в магнитной цепи. Поскольку магнитное сопротивление таких зазоров намного выше, чем у стали, даже небольшое разделение может иметь существенное значение.
При работе с изготовленной балкой осмотрите фактическую площадку установки, а не ориентируйтесь только на номинальную толщину полки. Брызги сварки могут приподнять один край основания. Узкая полка может не обеспечить опору всей площади полюсных поверхностей. Вблизи кромки или отверстия путь магнитного потока может отличаться от пути в широкой контрольной пластине, использованной для получения каталожного показателя.
Важен и тип стали. Не следует считать любую нержавеющую сталь подходящей: многие аустенитные марки не обеспечивают достаточного магнитного притяжения для такого применения. Если материал неизвестен, прежде чем выбирать способ сверления, проверьте его совместимость. Подготовка поверхности также должна соответствовать требованиям к покрытиям и проекта; удаление защитной краски не всегда допустимо.
Выбор фрезы влияет на требования к устойчивости
Магнитное основание должно сохранять устойчивость на протяжении всего процесса резания, а не только при выключенном двигателе. Диаметр и острота фрезы, подача, твёрдость материала и условия выхода инструмента из заготовки влияют на силы, передаваемые станку. Вибрация или захват фрезы могут создавать кратковременные нагрузки, которые не отражаются в статическом показателе удерживающей силы.
Рассмотрим указанную корончатую фрезу 35 мм с твердосплавными напайками, для которой указана глубина резания 35 мм и диаметры резания 46–50 мм. Это различие важно: в данном случае 35 мм обозначает глубину резания, а не диаметр отверстия. При выборе необходимо проверить допустимую для станка вместимость по фрезам, интерфейс шпинделя, диапазон скоростей и установку заготовки, а не только магнитное притяжение.
Совместимость хвостовиков Universal и Weldon также необходимо проверить для конкретной оправки. То, что фреза физически подходит, ещё не означает, что она разрешена для этого станка или применения. При работе с тонким материалом кольцевое фрезерование не отменяет необходимости в надлежащей опоре листа и одобренной производителем схеме установки.
Как оценить работу с тонким листом
Начните с наименее благоприятной предполагаемой конфигурации: самого тонкого листа, наиболее ограниченного положения основания и фрезы наибольшего планируемого диаметра. До проведения пробного сверления сравните эти условия с руководством по эксплуатации станка. Если толщина листа меньше установленного минимума, не делайте вывод о пригодности установки только по тому, что магнит кажется надёжным или горит индикатор состояния. Индикаторы могут отслеживать разные параметры; проверьте, что именно измеряет ваш индикатор.
В качестве решения иногда предлагают подкладную пластину, однако свободно размещённая под заготовкой сталь не гарантирует результата. Эффективность зависит от контакта, геометрии и всей магнитной цепи. Используйте только одобренную производителем схему. Если невозможно обеспечить надёжное крепление, предпочтительнее применить механический зажим, подходящее приспособление или другой способ сверления.
Установите предусмотренное страховочное крепление на подходящую точку анкеровки, особенно при разрешённой работе на вертикальных поверхностях или над головой. Цепь или ремень ограничивают последствия потери сцепления; они не увеличивают удерживающую силу основания и не делают неподходящую установку допустимой. Для станков с электромагнитным основанием необходимо также отдельно оценить поведение при отключении питания.
Для Shandong VEDON Intelligent Equipment Co., Ltd., деятельность которой охватывает станки с ЧПУ, решения для интеллектуального производства и прецизионный режущий инструмент, это вопрос системного выбора: станок, фрезу, материал и страховочное крепление необходимо рассматривать в совокупности. Полезное техническое обсуждение начинается с конкретной заготовки, а не с отдельного каталожного показателя.
Перед тем как одобрить магнитный сверлильный станок, запросите данные об условиях испытаний, на которых основан его показатель, и зафиксируйте предлагаемую схему установки. Если эти условия не соответствуют задаче, запросите рекомендации для конкретного применения, а не применяйте неподтверждённый поправочный коэффициент. Высокий показатель удерживающей силы полезен только при понимании его ограничений.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам