Кольцевые фрезы или спиральные сверла для сверления магнитным сверлильным станком
Для повторяющихся сквозных отверстий в стальном листе или конструкционных профилях кольцевая фреза часто оказывается лучшим выбором для магнитного сверлильного станка, особенно при увеличении диаметра отверстия. Она удаляет металл по кольцу, оставляя центральный керн, и по сравнению со спиральным сверлом уменьшает объем снимаемого материала. Это может сократить время сверления и необходимое усилие подачи при условии, что фреза, скорость, смазка и настройка соответствуют задаче.
Спиральное сверло по-прежнему подходит для отверстий малого диаметра, а также для глухих отверстий, если станок поддерживает обычное сверление и обеспечивает надлежащий контроль глубины. Выбор следует начинать с требований к отверстию, а затем проверить фактические возможности станка по оснастке. Если магнитный сверлильный станок рассчитан на кольцевую фрезу определенного диаметра, нельзя считать, что он автоматически поддерживает спиральное сверло того же диаметра.
Начните с требований к готовому отверстию
При выполнении ряда отверстий под болты в листовом металле кольцевое сверление имеет практическое преимущество: нет необходимости превращать весь объем отверстия в стружку. Это преимущество становится заметнее с увеличением диаметра, хотя порог, при котором оно проявляется, зависит от материала, геометрии фрезы, возможностей станка и количества отверстий.
Для нескольких отверстий малого диаметра более удобным вариантом может быть совместимое спиральное сверло. Его более низкая цена может перевесить потенциальную экономию времени при использовании кольцевой фрезы, особенно если станок уже оснащен одобренным патроном или переходником шпинделя. Универсального диаметра, при достижении которого всем операторам следует менять инструмент, не существует.
При глухих отверстиях решение меняется. Обычная кольцевая фреза оставляет керн соединенным с заготовкой до момента сквозного прохода, поэтому, как правило, она не подходит для задач, где требуется глухое отверстие без остатка материала. Спиральное сверло может выполнить глухое отверстие в пределах возможностей станка, но его вершина оставляет коническое дно. Если по чертежу требуется плоское дно, заданный профиль дна или отверстие с жестким допуском, может понадобиться дополнительная оснастка или другой процесс обработки.
При обработке уже существующих отверстий также требуется осторожность. Центрирующий штифт кольцевой фрезы обычно помогает позиционировать инструмент до того, как в работу вступят его зубья. При увеличении отверстия такая опора может отсутствовать. Используйте фрезу и направляющую оснастку, предназначенные для этой операции. Спиральное сверло при увеличении отверстия также может закусывать или вибрировать, особенно если режущие кромки захватывают слишком мало материала.
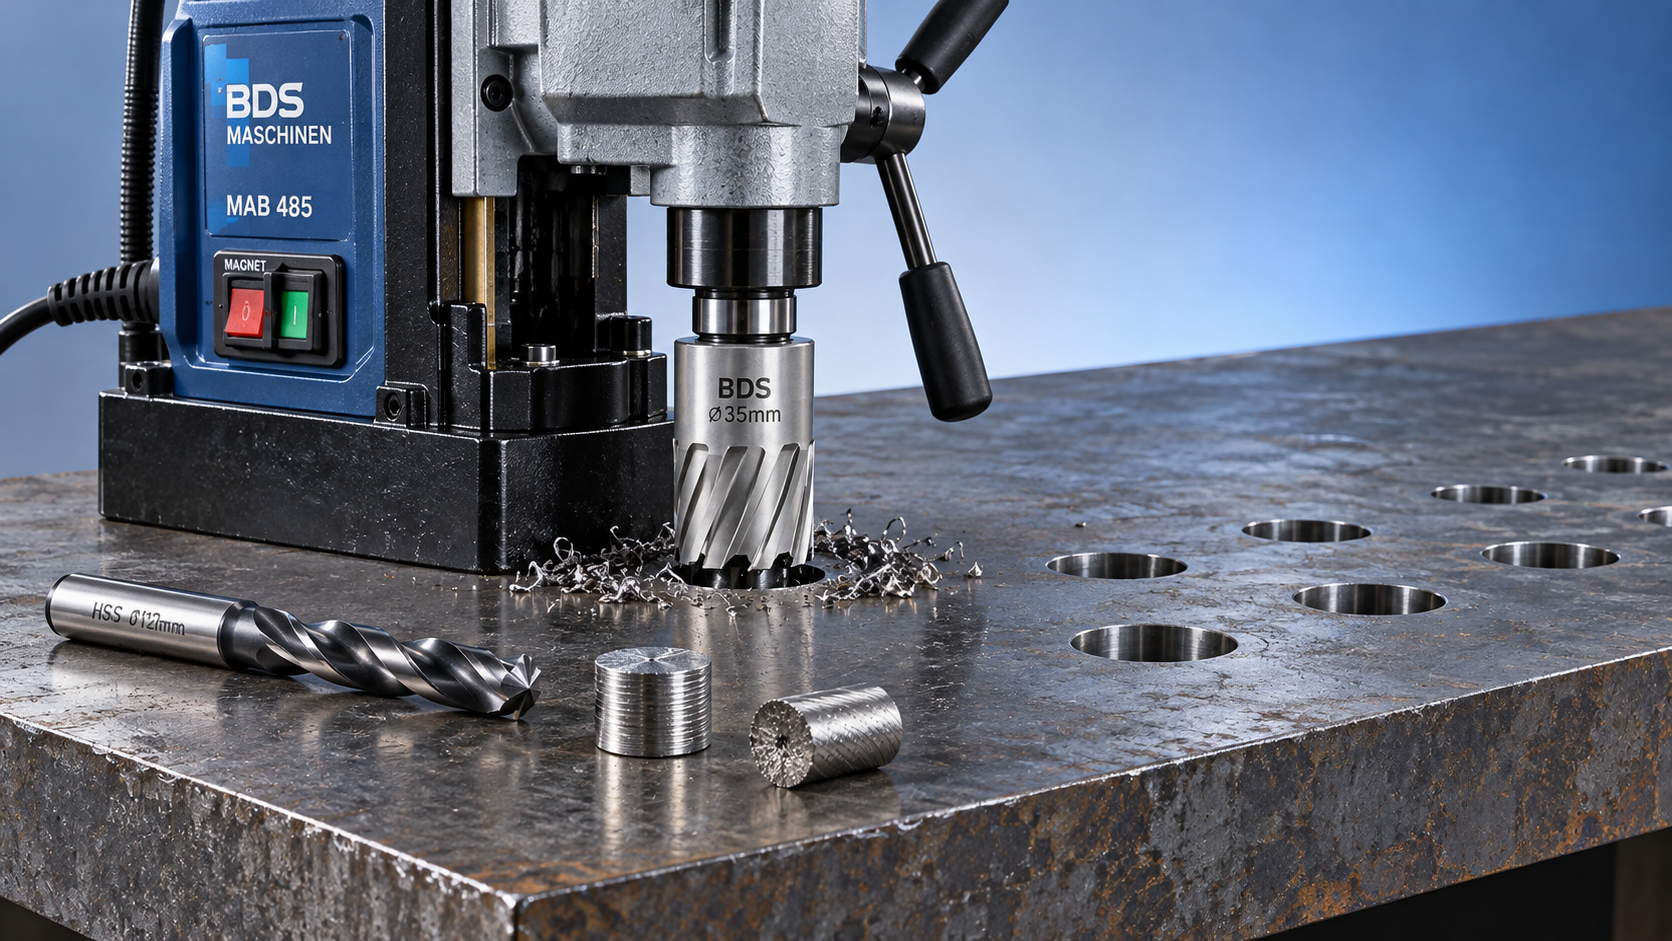
Ни один из этих инструментов сам по себе не гарантирует получения прецизионного обработанного отверстия. На его размер и качество поверхности влияют биение, износ инструмента, подача и перемещение магнитного основания. Для крепежных отверстий результат чистового сверления может соответствовать требованиям чертежа; для установочной или посадки подшипника необходимо предусмотреть указанную операцию чистовой обработки.
Перед выбором оснастки проверьте шпиндель, скорость и рабочее пространство
Самая важная проверка совместимости — одобрен ли станок для выбранного типа инструмента и его диаметра. Для кольцевых фрез обычно используется специальная оправка, часто с центрирующим штифтом и каналом для подачи охлаждающей жидкости. Для спиральных сверл может потребоваться патрон, переходник или подходящий конический шпиндель. То, что переходник физически подходит, еще не подтверждает, что станок способен выполнять такое сверление.
В описаниях продукции эту разницу легко упустить. Например, дляVDW35 указан диаметр кольцевого сверления 35 мм. Этот показатель важен при выборе кольцевой фрезы, но не подтверждает возможность сверления спиральным сверлом диаметром 35 мм. Перед обычным сверлением оператору следует отдельно проверить допустимую конфигурацию шпинделя, предельный диаметр спирального сверла и инструкции по эксплуатации.
Скорость требует не меньшего внимания. Для большей режущей окружности обычно требуется более низкая частота вращения шпинделя при заданной скорости резания; подходящие настройки также зависят от материала и марки инструмента. Например, для нержавеющей стали необходимы инструмент и режимы резания, учитывающие ее склонность к наклепу. Одна лишь скорость станка без нагрузки не показывает, сможет ли он поддерживать подходящий режим резания под нагрузкой. Соблюдайте рекомендации производителя инструмента в пределах рабочих ограничений сверлильного станка.
Недостаток рабочего пространства может исключить инструмент, который в остальном подходит для задачи. Проверьте следующие размеры в совокупности:
- Глубина резания: Номинальная глубина резания кольцевой фрезы должна быть достаточной для просверливаемого профиля.
- Ход подачи: Шпиндель должен иметь достаточный ход, чтобы установить инструмент, выполнить рез и вывести его из отверстия.
- Длина установленного инструмента: Патрон и спиральное сверло могут существенно уменьшить свободное пространство под шпинделем.
- Зазор на выходе: При сквозном проходе должно быть достаточно места для инструмента и, при кольцевом сверлении, для отделившегося керна.
Ход подачи и глубина резания фрезы — разные характеристики. У станка может быть достаточный ход подачи, но не хватать установленного зазора для конкретной сборки инструмента, особенно внутри рамы или под препятствием.
Устойчивость установки может быть важнее преимущества фрезы по скорости
Оба инструмента требуют устойчивого магнитного основания. Краска, окалина, мусор, кривизна поверхности и недостаточная толщина стали могут снизить фактическую удерживающую силу. Указанное в характеристиках значение силы магнитного удержания относится к определенным условиям; его нельзя считать доступным усилием для любой балки, пластины или сборочной конструкции.
Тонкий лист создает две проблемы: магнитное удержание может быть недостаточным, а сам лист может прогибаться под нагрузкой при сверлении. Подкладная конструкция может помочь только в том случае, если она обеспечивает подходящий магнитный контур и механическую опору. Соблюдайте минимальные требования производителя станка к заготовке и используйте одобренные способы установки. Для немагнитных материалов необходимы соответствующие одобренные приспособления или зажимы.
Поперечная кромка спирального сверла создает осевое усилие подачи, поэтому чрезмерная подача особенно проблематична при ненадежной установке. Кольцевые фрезы могут снизить усилие подачи при сверлении крупных сквозных отверстий, однако их зубья также должны работать с устойчивым зацеплением. Смещение основания, люфт шпинделя или вибрация заготовки могут привести к дребезгу и сколам режущих кромок.
При сверлении пакета листов требуется отдельное решение. Зазоры между слоями вызывают прерывистое зацепление, а удерживаемый керн может помешать обработке следующего слоя. Используйте кольцевую оснастку, специально предназначенную для сверления пакетов, и соблюдайте процедуру удаления керна. Не выбирайте обычную фрезу для однослойной обработки только потому, что ее глубина резания соответствует суммарной толщине пакета.
Во время резания подавайте рекомендованную смазочно-охлаждающую жидкость к режущим кромкам и поддерживайте контролируемую подачу. Слишком малая подача может вызвать трение, а чрезмерная — перегрузить инструмент или нарушить устойчивость основания. При приближении к сквозному проходу уменьшите подачу. Перед удалением стружки или застрявшего керна остановите шпиндель и используйте предусмотренное страховочное устройство для сверлильного станка, особенно при вертикальной работе или сверлении над головой. Не допускайте нахождения людей на траектории выхода керна.
Сравнивайте стоимость одного отверстия, соответствующего требованиям
Цена спирального сверла делает его привлекательным для периодических работ. Кольцевые фрезы проще обосновать при серийном сверлении крупных сквозных отверстий, если условия установки позволяют реализовать их преимущество и сократить цикл обработки. При сравнении следует учитывать позиционирование, сверление, удаление стружки, извлечение керна, смену инструмента и переделку деталей.
Срок службы фрезы также зависит от условий работы. Более дорогой инструмент может быстро обойтись дорого, если он постоянно работает при нестабильном основании, неподходящей скорости или прерывистом резании, для которого он не предназначен. Кольцевые фрезы из быстрорежущей стали и фрезы с твердосплавными напайками отличаются сочетанием прочности, режущих возможностей и требований к обслуживанию. Выбирайте марку с учетом материала и условий работы, а не рассматривайте более дорогой вариант как автоматическое улучшение.
При сверлении партии сквозных отверстий в конструкционной стали сначала проверьте, подходит ли кольцевая фреза по диаметру и глубине, затем убедитесь в совместимости оправки, доступной скорости, надежности магнитного крепления и наличии зазора для выхода керна. Для отверстий малого диаметра или глухих отверстий проверьте одобренную конфигурацию станка для сверления спиральным сверлом и требуемую геометрию дна. Если любой из вариантов вызывает сомнения, устраните ограничения до покупки оснастки.
Перед обработкой всей партии проверьте первое отверстие на соответствие диаметру, наличие заусенцев, качество поверхности и точность положения, а во время резания следите за перемещением станка и вибрацией. Если инструмент обеспечивает соответствие чертежу, устойчивое резание и удобство работы, оператор может обоснованно продолжить выполнение задачи.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам