Может ли групповое фрезерование на горизонтально-фрезерном станке снизить себестоимость деталей?
Да — фрезерование комплектом фрез на горизонтально-фрезерном станке может снизить себестоимость детали, если за один проход можно обработать несколько совместимых поверхностей, а объем производства оправдывает затраты на оснастку и наладку. Наиболее подходящими являются повторяющиеся заказы со стабильными размерами, доступными для обработки элементами и заготовками, достаточно жесткими для одновременной работы нескольких фрез.
Экономический эффект достигается за счет сокращения общих производственных затрат: уменьшается число проходов, объем перемещений и количество повторных наладок. Само по себе сокращение времени резания не гарантирует экономии. Дополнительное обслуживание инструмента, сложная регулировка или рост брака могут свести видимое преимущество на нет.
За счет чего достигается экономия
При фрезеровании комплектом несколько фрез устанавливают на общей оправке, а между ними размещают проставки, чтобы за один ход стола обработать различные элементы. В зависимости от компоновки фрезы могут выполнять параллельные пазы, уступы или сочетания доступных для обработки поверхностей.
Рассмотрим деталь с двумя параллельными пазами, которые в противном случае пришлось бы обрабатывать за отдельные проходы. Подходящая компоновка комплекта фрез позволяет обработать оба паза за один рабочий ход. Если в действующем процессе также требуется переустановка заготовки, совмещение операций может исключить перемещение детали и дополнительную возможность ошибки позиционирования.
Однако экономия зависит от исходного процесса. Замена нескольких ручных наладок дает иной эффект, чем замена эффективной операции на станке с ЧПУ, при которой все элементы уже обрабатываются за один установ. Сравнивайте предлагаемую компоновку с фактическим производственным маршрутом, включая загрузку, контроль и смену инструмента.
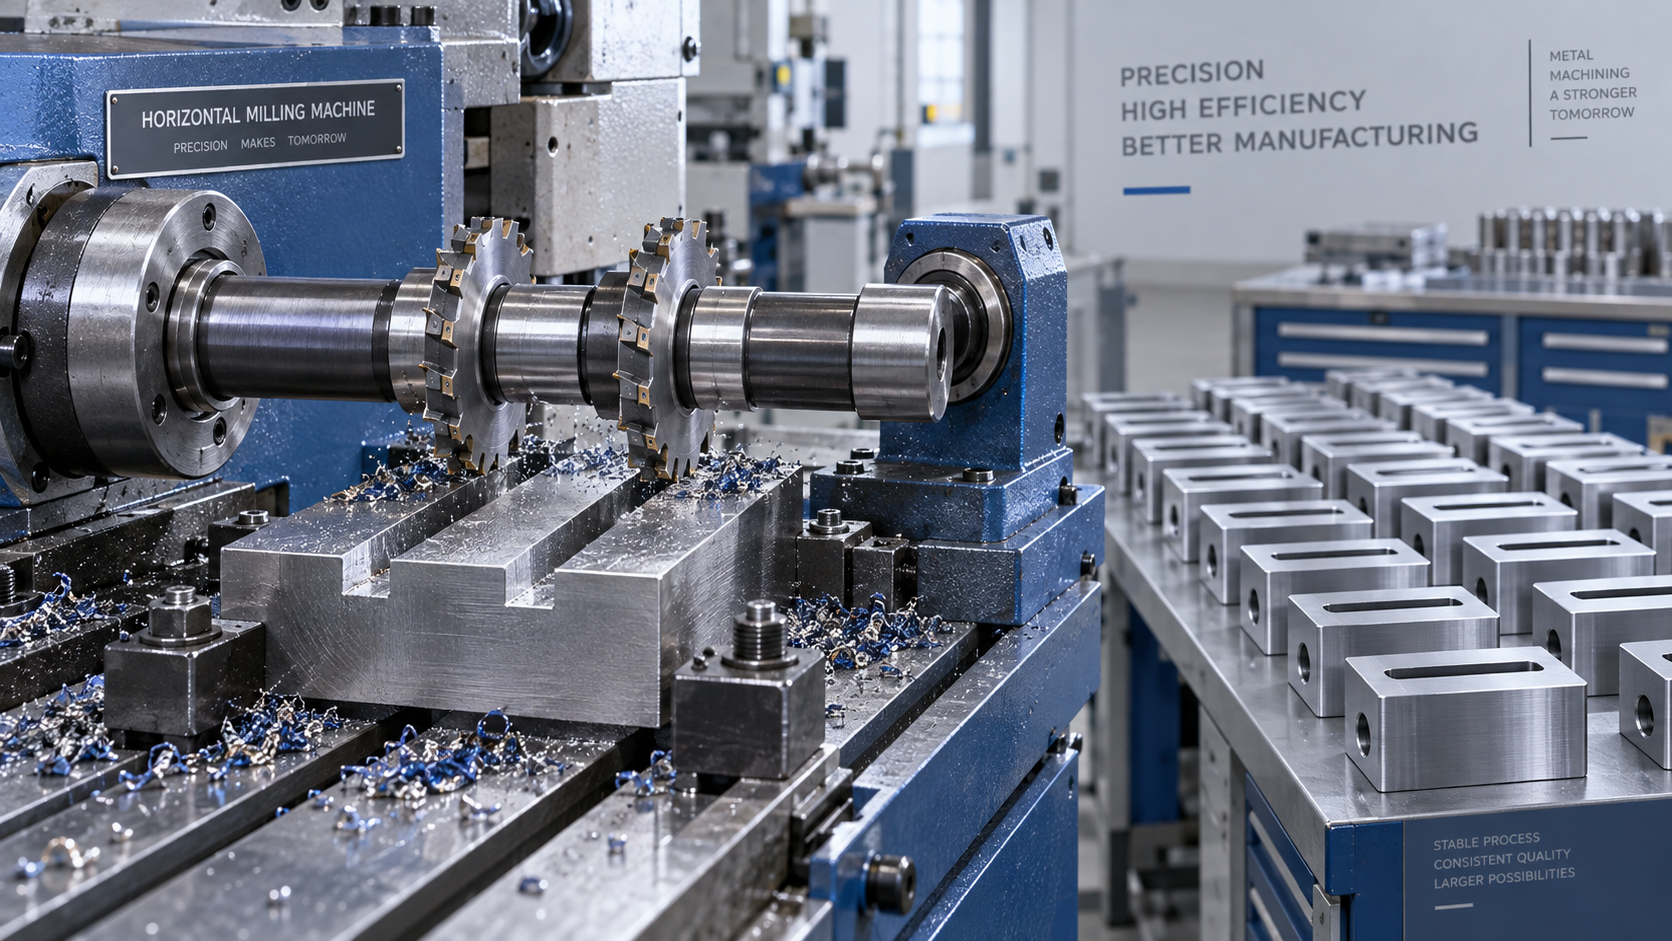
Обработка связанных элементов за один установ может повысить точность их взаимного расположения, поскольку для них используется одно и то же базирование заготовки. При этом точность по-прежнему зависит от радиального биения фрез, размеров проставок, прогиба оправки и устойчивости приспособления. Совмещение операций устраняет некоторые источники погрешностей, но повышает влияние всей инструментальной сборки.
Для каких деталей оправдана специальная компоновка фрез?
Выбирайте детали, которые выпускаются регулярно и имеют элементы, допускающие обработку с одного практичного направления без помех. Блоки, кронштейны и аналогичные детали с повторяющимися параллельными элементами могут подходить для этого процесса, если чертеж и способ закрепления позволяют одновременно вводить фрезы в резание.
Совместимость режимов резания не менее важна, чем геометрия. Все фрезы на оправке вращаются с одинаковой частотой шпинделя. Поэтому фрезы разного диаметра работают с разной окружной скоростью. Компоновка, которая выглядит удобной на чертеже, может потребовать компромиссов при выборе скорости, подачи или фрез.
Кроме того, необходимо сбалансировать силы резания. Если одна фреза снимает значительно больше материала, чем остальные, именно она может определять подачу для всей сборки. Установка нескольких фрез не гарантирует пропорционального увеличения производительности.
Особого внимания требуют тонкие стенки, слабые зоны закрепления, прерывистые поверхности и нестабильные припуски. Совокупные силы резания могут вызвать вибрацию или смещение, которые были бы допустимы при раздельных, более легких операциях. Для некоторых деталей по-прежнему потребуется отдельный чистовой проход, чтобы обеспечить заданные размеры или шероховатость поверхности.
Частые изменения конструкции ослабляют экономическое обоснование. Изменение расстояния между элементами может потребовать заново собрать комплект фрез, отрегулировать приспособление и повторно утвердить первую деталь. Для небольших партий с меняющимися требованиями более гибкий процесс обработки может оставаться экономичнее.
Рассчитайте себестоимость годной детали
Для корректного сравнения учитывайте весь маршрут — от загрузки заготовки до выпуска принятой детали. Используйте одинаковые исходные условия для расчета затрат по действующему и предлагаемому процессу.
Себестоимость годной детали = общие релевантные производственные затраты ÷ количество изготовленных годных деталей.
К релевантным затратам относятся трудозатраты на наладку, машинное время, внимание оператора, расход инструмента, контроль, доработку и брак. Учитывайте загрузку и выгрузку в цикловом времени. Для предлагаемого процесса также включите в расчет оправку, проставки, приспособления, подготовку фрез, а также возможную модернизацию станка или дополнительное оборудование.
Отделяйте повторяющуюся экономию от первоначальных инвестиций:
- Повторяющаяся экономия: снижение затрат на обработку, перемещение и другие текущие расходы с учетом дополнительных затрат на обслуживание и расходные материалы.
- Первоначальные инвестиции: инструментальная оснастка, закрепление заготовки, разработка процесса, монтаж и необходимое для внедрения оборудование.
- Точка безубыточности по объему: первоначальные инвестиции, разделенные на чистую повторяющуюся экономию на одну годную деталь, если такая экономия положительна.
Используйте реалистичный прогноз спроса на ожидаемый срок выпуска детали. Расчет, основанный на полной загрузке, будет менее полезен, если заказы поступают нерегулярно или конструкцию детали скоро изменят.
Также различайте высвобождение производственных мощностей и денежную экономию. Сокращение цикла может высвободить ценные мощности на узком месте, особенно если ожидает выполнения дополнительная работа, которую можно реализовать. Однако непосредственный финансовый эффект может быть незначительным для недозагруженного станка, если затраты на персонал и владение им остаются прежними. Не учитывайте высвобожденные станко-часы одновременно и как снижение расходов, и как дополнительную выручку от производства, если оба эффекта нельзя реализовать.
Проверьте станок при совместной нагрузке
Наличие горизонтального шпинделя само по себе не означает, что станок подходит для фрезерования комплектом на оправке. В некоторых горизонтальных обрабатывающих центрах используются преимущественно отдельные инструменты, и для них требуется иной инженерный подход, чем для обычного горизонтально-фрезерного станка с оправкой.
Для горизонтально-фрезерного станка, предназначенного для фрезерования комплектом, проверьте крутящий момент шпинделя на предполагаемой рабочей скорости, диаметр оправки, схему ее опоры, доступный ход и зазоры для приспособления. Станок должен выдерживать одновременную нагрузку резания и обеспечивать требуемые размеры.
Жесткость оправки требует особого внимания. Длинный комплект фрез или чрезмерный неподдерживаемый вылет могут увеличить прогиб и вибрацию. Надлежащая опора помогает решить эту проблему, но ее положение должно соответствовать расположению заготовки, приспособления и доступу фрез. Номинальная мощность двигателя сама по себе не доказывает, что вся компоновка будет работать.
Система закрепления должна выдерживать совокупные силы, не деформируя деталь. На воздействие этих сил на приспособление также влияют направление вращения фрез и направление подачи. На обычных станках состояние механизма подачи и люфт влияют на то, подходит ли предполагаемое направление фрезерования.
Необходимо оценить удаление стружки и подачу охлаждающей жидкости при работе всех фрез. Стружка, застрявшая между фрезами или повторно попавшая в зону резания, может повредить поверхности и ускорить износ. Поэтому практическую проверку следует проводить с предлагаемым комплектом фрез и характерным припуском заготовки.
Затраты на обслуживание инструмента могут изменить экономику процесса
При оценке только времени цикла можно упустить особенности обслуживания комплекта фрез. Износ или повреждение одной фрезы может остановить всю операцию. Ее замена или переточка могут потребовать проверки размеров собранного комплекта и повторного утверждения первой детали.
Изменение диаметра фрез может повлиять на глубину резания и взаимное расположение обработанных поверхностей. Состояние проставок, чистота посадочных поверхностей и повторяемость сборки также влияют на время, необходимое для возобновления производства.
Уточните у поставщика, как он предлагает решать эти вопросы. Полезные меры могут включать документированные размеры сборки, подходящие сменные фрезы, установленный порядок контроля или подготовленную запасную оправку, если это оправдано производственным графиком. Учитывайте эти меры при оценке инвестиций, а не относите их к последующим эксплуатационным вопросам.
Попросите поставщика подтвердить производственную целесообразность
В коммерческом предложении станок, инструмент и приспособление должны быть привязаны к конкретной детали и производственным требованиям. Предоставьте типовые чертежи, спецификации материалов, сведения о состоянии заготовок, допуски, размеры партий и годовой объем спроса. Укажите, какие элементы сейчас требуют отдельных операций.
Обсуждая предложение с Shandong VEDON Intelligent Equipment Co., Ltd. или другим поставщиком оборудования, запросите описание всего процесса и распределение ответственности за работу станка, инструмент, закрепление заготовок и сервисное обслуживание.
При приемке особенно важно проверить:
- Общее время цикла, включая перемещение деталей и плановые проверки.
- Критические размеры и качество поверхности при работе всех фрез.
- Время регулировки после замены или переточки фрез.
- Наличие инструмента, требования к его обслуживанию и порядок переналадки.
- Работу процесса в обычном диапазоне характеристик поступающих заготовок.
Используйте результаты для сравнения трех практических вариантов: адаптировать существующий станок, приобрести оборудование для специализированного участка или сохранить более гибкий маршрут обработки. Фрезерование комплектом оправдывает инвестиции, если повторяющийся спрос, совместимые элементы и стабильный процесс обеспечивают более низкую себестоимость годной детали. Прежде чем вкладывать средства, подтвердите это на типовой детали и на основе полного сравнения эксплуатационных затрат.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам