Вибрация при фрезеровании на горизонтально-фрезерном станке: оправка, фреза или закрепление заготовки?
Вибрация при горизонтальном фрезеровании: оправка, фреза или крепление заготовки?
Если горизонтально-фрезерный станок начинает вибрировать, изменение частоты вращения шпинделя может сделать резание тише, но не обязательно устранит причину. Чрезмерный вылет оправки, радиальное биение фрезы, износ зубьев или недостаточно надежное крепление заготовки могут вызвать вибрацию, ухудшающую качество поверхности и сокращающую срок службы инструмента. Важно определить, какой элемент установки утратил жесткость, прежде чем очередной проход приведет к потере времени и материала.
Рассматривайте станок, оправку, фрезу, приспособление и заготовку как единую взаимосвязанную систему. Острая фреза не компенсирует отсутствие опоры под пластиной, а массивные тиски не стабилизируют плохо закрепленную оправку. Наиболее полезные проверки позволяют проследить путь передачи сил резания, а не просто ориентироваться на самый громкий шум.
Оцените симптомы, прежде чем менять установку
Вибрация при фрезеровании — это автоколебания, которые часто поддерживаются последовательными зубьями, обрабатывающими поверхность, оставленную волнистой предыдущими зубьями. Однако не всякая вибрация является автоколебаниями. Поврежденный зуб, чрезмерное биение или незакрепленный компонент могут вызывать периодические удары, похожие по звучанию. Один только шум не позволяет определить источник проблемы.
Отметьте, когда начинается проблема: при врезании, на протяжении всего контакта, возле свободного края или только в определенном положении стола. Запишите диаметр фрезы, число зубьев, частоту вращения шпинделя, подачу, ширину и глубину резания. Эти данные помогут сравнивать результаты и заменят регулировки методом проб и ошибок обоснованной проверкой.
- Вибрация, усиливающаяся по мере приближения к участку без опоры, указывает на недостаточную жесткость заготовки.
- Повторяющийся след от одного выраженно нагруженного зуба — повод проверить состояние зубьев и биение.
- Если вибрация возникает без резания, до продолжения пробных проходов проверьте шпиндель, привод, узел оправки или подшипники.
Немедленно остановите станок, если заготовка смещается, опора оправки движется или зубья начинают выкрашиваться. Перед тем как прикасаться к инструменту, регулировать опоры или проверять зажим, безопасно отключите станок. Никогда не пытайтесь определить вибрацию на ощупь, касаясь вращающихся деталей.
Жесткость оправки: проверьте длину участка без опоры
При горизонтальном фрезеровании с оправкой сначала проверьте расстояния между торцом шпинделя, фрезой и наружной опорой. Длинный и тонкий участок без опоры легче прогибается под нагрузкой резания. Если конструкция станка позволяет, переместите фрезу ближе к шпинделю и расположите опору так, чтобы укоротить этот участок, не мешая резанию.
Не следует просто придвигать опору и сильнее затягивать все крепления. Опорный подшипник должен быть соосен оправке; отрегулируйте его в соответствии с руководством по эксплуатации станка. Несоосность или неправильный зазор могут вызвать нагрев, заедание и дополнительную нагрузку.
Осмотрите конус шпинделя, посадочные поверхности оправки, проставки и торцы фрезы на наличие стружки, заусенцев и повреждений. Загрязнение пакета проставок может помешать правильной посадке. Проверьте гайку оправки и элементы крепления согласно установленной процедуре: чрезмерная затяжка не заменяет чистые, неповрежденные сопрягаемые поверхности.
После безопасного отключения станка измерьте индикатором доступные контрольные поверхности и, если это разрешено, вручную поверните сборку. Сравните биение оправки и фрезы. Если биение оправки в допустимых пределах, а фрезы — нет, проверьте посадочные поверхности, отверстие фрезы или расположение зубьев. Ориентируйтесь на допуски производителя, а не на универсальное значение, взятое наугад.
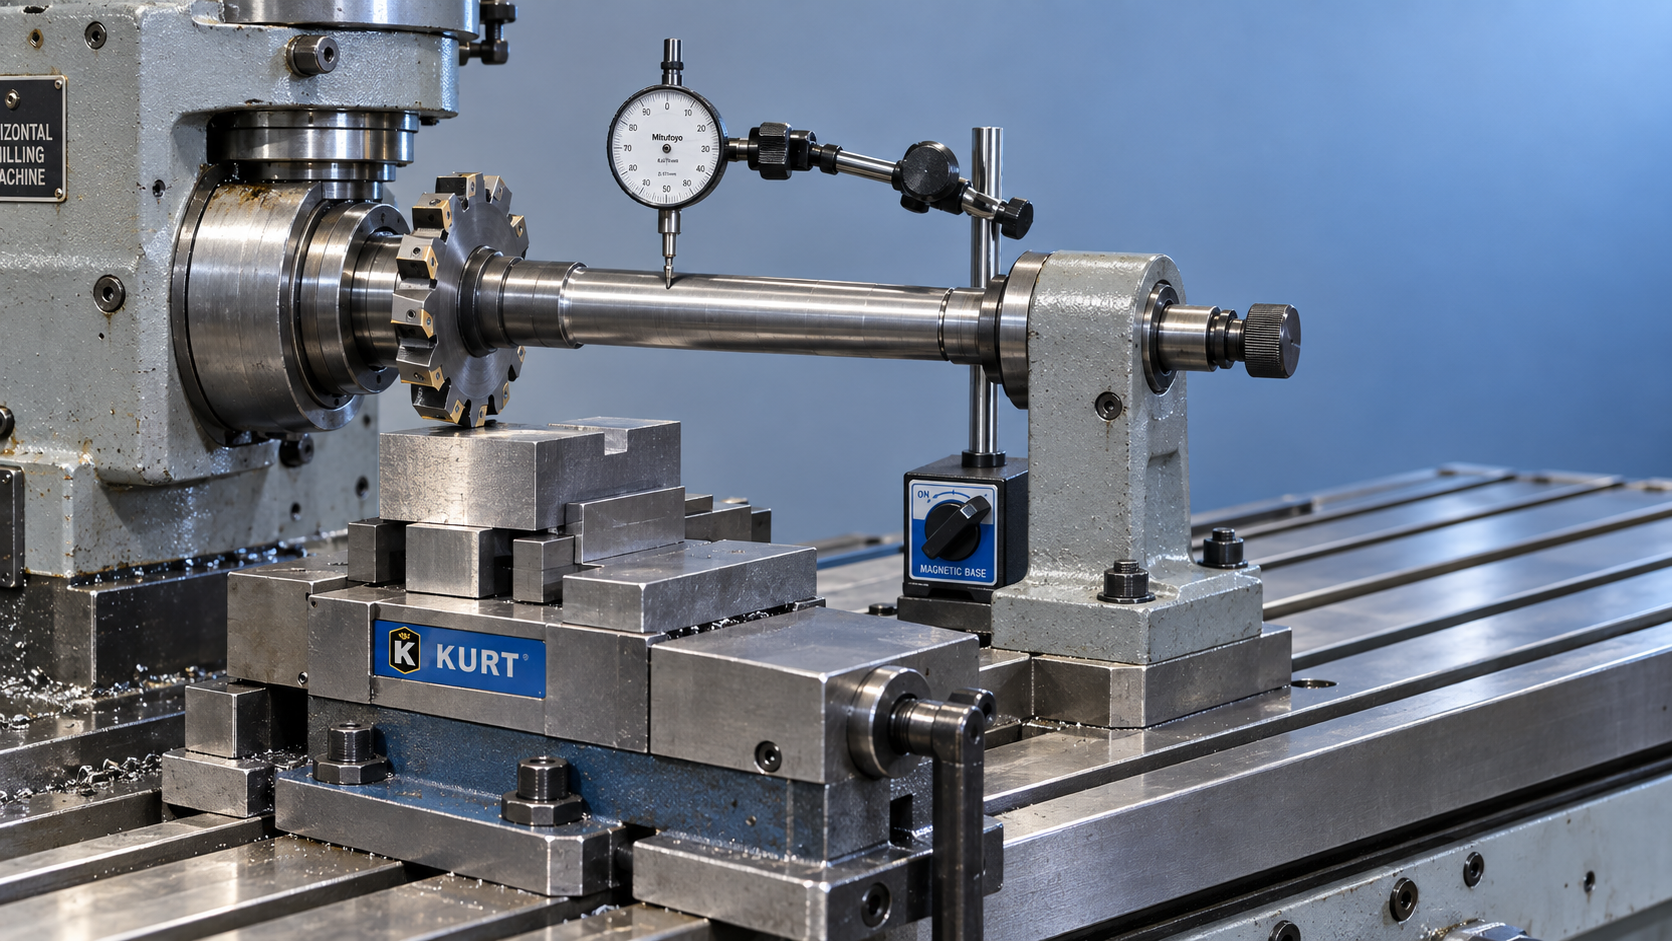
Состояние фрезы может создавать впечатление нестабильности жестко закрепленной установки
Осмотрите каждый зуб, а не только тот, который легче всего увидеть. Обратите внимание на сколы углов, неравномерный износ, нарост на режущей кромке, забитые стружкой впадины и неодинаковый вылет зубьев. При использовании сменных пластин очистите гнезда и проверьте посадку пластин и состояние винтов в соответствии с инструкциями производителя инструмента.
Радиальное биение приводит к неравномерной нагрузке на зубья: один зуб может снимать гораздо больше материала, тогда как остальные почти не режут. В этом случае уменьшение подачи может заставить слабо нагруженные зубья тереть заготовку, не решая проблемы. Прежде чем считать запрограммированную подачу чрезмерной, устраните проблему с посадкой или биением.
Важен и выбор фрезы. Широкое фрезерование создает значительную нагрузку на оправку и приспособление, а слишком большое число одновременно работающих зубьев может повысить усилие и ограничить пространство для отвода стружки. Сопоставьте геометрию фрезы, шаг зубьев и рекомендуемую ширину контакта с обрабатываемым материалом. Более острая геометрия с положительным передним углом может снизить усилие резания, однако прочность режущей кромки должна соответствовать условиям применения.
Проверьте также отвод стружки. Повторное резание застрявшей стружки может вызывать нерегулярные удары и повреждать режущие кромки. Удаляйте скопившуюся стружку только при остановленном станке, используя разрешенный способ.
Крепление заготовки: обеспечьте опору в зоне резания, а не только зафиксируйте деталь
Заготовка может быть надежно защищена от смещения, но все же прогибаться под фрезой. Тонкие пластины, высокие детали и длинные вылеты требуют опоры рядом с зоной приложения нагрузки. Увеличение усилия зажима в тисках может деформировать деталь, не повышая жесткость в месте обработки.
Проследите путь передачи нагрузки до стола. Проверьте контакт заготовки с опорами, ее положение на параллелях, крепление тисков, болты приспособления и упоры, воспринимающие ожидаемое усилие резания. Зажимайте деталь над опорными участками. Регулируемые опоры должны касаться детали, не приподнимая ее над базовыми поверхностями.
Если вибрация появляется только при достижении фрезой выступающего участка, уменьшите вылет или добавьте подходящую опору, прежде чем менять инструмент. На станках с люфтом не переходите бездумно на попутное фрезерование: силы резания могут втянуть стол в сторону фрезы. Соблюдайте допустимое для станка направление фрезерования и требования к устранению люфта.
Отдельно оценивайте устойчивость при сверлении. Например, в технических характеристиках магнитного сверлильного станка для корончатого сверления VDD80 указаны двигатель мощностью 2000 W и удерживающая сила магнита 16000 N. Эти значения не являются характеристиками крепления заготовки при фрезеровании: фактическое магнитное сцепление зависит от материала, толщины и состояния поверхности, а также от инструкций производителя. Магнитное крепление не следует считать заменой фрезерного приспособления.
Используйте режимы резания для проверки диагноза
Убедившись в правильной посадке, надежности опор и состоянии фрезы, проведите контролируемые пробные проходы. Меняйте только один параметр за раз и поддерживайте одинаковые условия контакта при испытаниях. Более тихое резание при другой частоте вращения указывает на более устойчивый режим, но не доказывает исправность механической установки.
При изменении частоты вращения шпинделя учитывайте подачу на зуб:
Подача на зуб = подача стола ÷ (частота вращения шпинделя × число зубьев).
Если оставить подачу стола неизменной и снизить частоту вращения, нагрузка на зуб возрастет. Регулируйте подачу с учетом рекомендаций производителя фрезы. Если усилие резания остается чрезмерным, уменьшите глубину или ширину контакта, а не снижайте подачу снова и снова, доводя режущие кромки до трения.
Если после этих проверок вибрация сохраняется, поручите специалистам провести технический осмотр подшипников шпинделя, клиньев, перемещения стола и опоры оправки. Не маскируйте развивающуюся механическую неисправность постоянным переходом к все более легким проходам.
Предоставьте технической поддержке данные для оценки установки
Shandong VEDON Intelligent Equipment Co., Ltd. объединяет исследования и разработки, производство, продажи и обслуживание в сферах станков с ЧПУ, решений для интеллектуального производства и прецизионного режущего инструмента. Чтобы обсудить одновременно состояние станка и инструмент, предоставьте фотографии установки, размеры оправки, результаты измерения биения, материал заготовки и условия, при которых возникает вибрация, а не только описание шума.
Перед возобновлением производства убедитесь, что после регулировки улучшились качество поверхности, состояние зубьев и стабильность размеров. Тихая работа горизонтально-фрезерного станка — обнадеживающий признак, но важен стабильный и воспроизводимый процесс резания.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам