Выбирайте горизонтально-фрезерный станок, исходя из его способности выполнять требуемый рез на рабочей скорости, обеспечивая стабильность размеров, предсказуемый срок службы инструмента и приемлемое время простоя.
Мощность шпинделя и размер стола — отправные точки. При технической оценке также нужны данные о длительном крутящем моменте, сведения о конструкции, спецификации интерфейса шпинделя и результаты типовых испытаний обработки.
Оптимальный вариант должен соответствовать маркам стали, габаритам заготовок, допускам и производственным целям. Один лишь более мощный двигатель не компенсирует ненадежное крепление заготовки или нестабильные условия резания.
Используйте приведенные ниже критерии, чтобы составить техническое задание на закупку, сравнить заявления поставщиков и определить приемочные испытания, которые покажут, подходит ли предлагаемая конфигурация для вашего производства.
Начните с марки стали, заготовки и требуемой операции резания
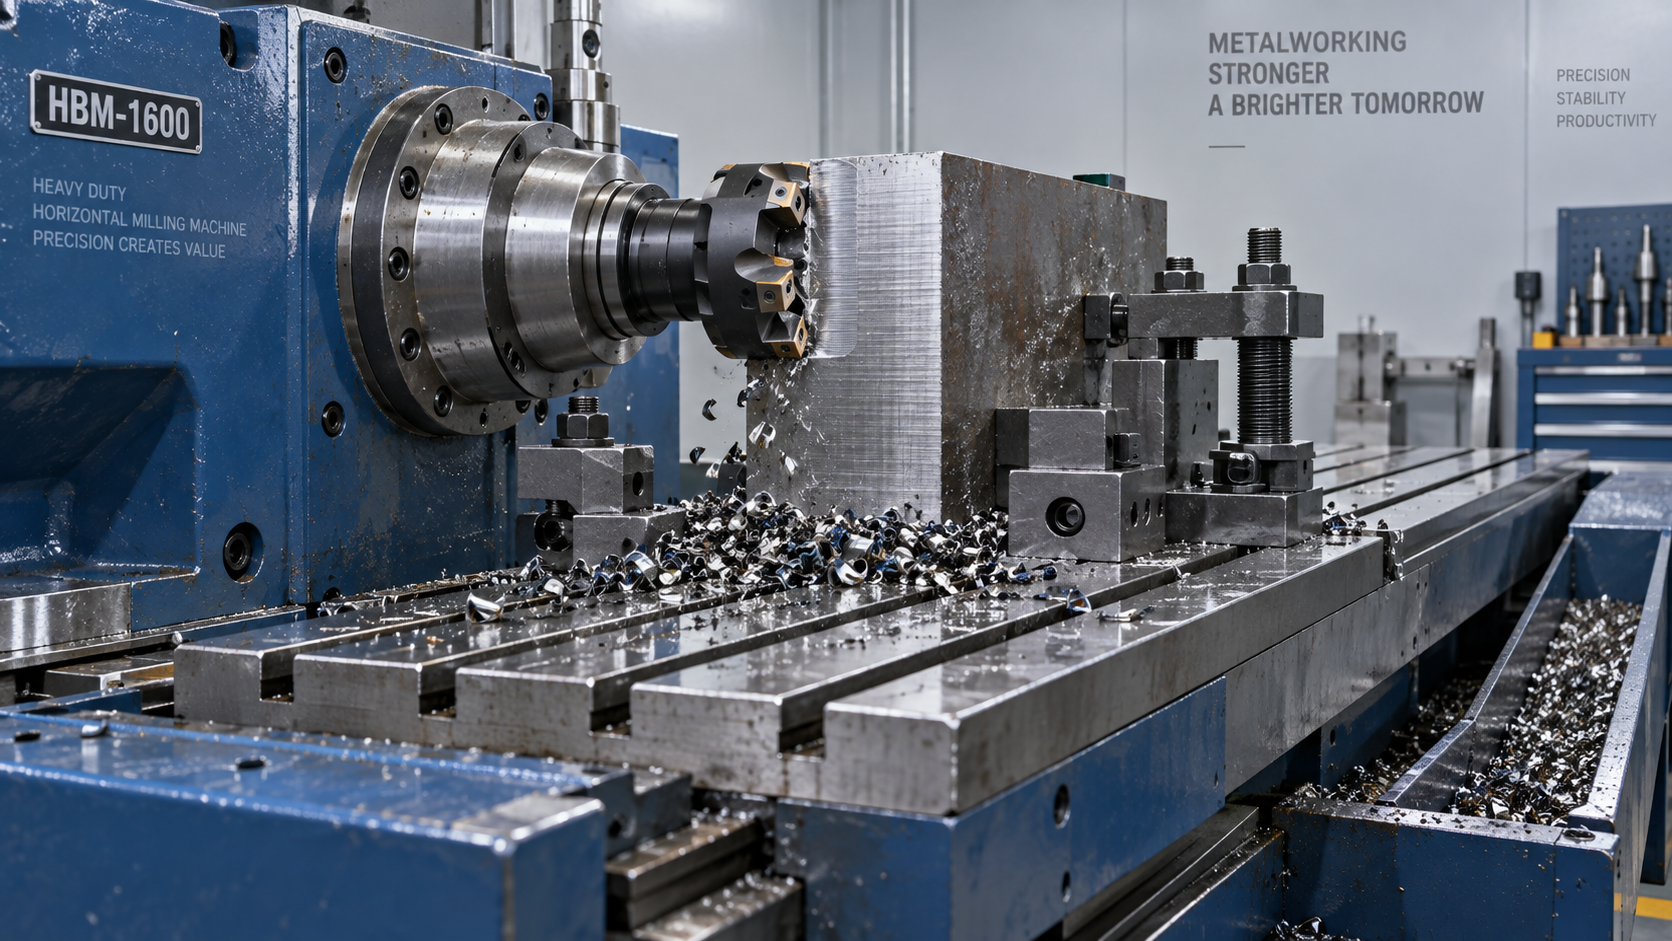
Прежде чем сравнивать станки, определите марку материала, диапазон твердости, состояние заготовки и припуск на обработку. Эти факторы влияют на силы резания, выбор пластин, тепловыделение и достижимую производительность.
Учитывайте самые крупные и наименее жесткие детали. Для компактного стального блока и длинной сварной конструкции могут потребоваться разные схемы закрепления, даже если обе заготовки помещаются на одном столе.
Укажите планируемые операции: торцевое фрезерование, фрезерование уступов, обработку пазов, растачивание или черновое фрезерование с прерывистым резанием. Каждая операция предъявляет свои требования к нагрузке на шпиндель, осевому усилию и отводу стружки.
Зафиксируйте диаметр фрезы, эффективное число зубьев, скорость резания, подачу на зуб, осевую глубину и радиальную ширину резания. Без этих параметров сравнение производительности, заявленной поставщиками, имеет ограниченную ценность.
Также различайте традиционные горизонтально-фрезерные станки и горизонтальные обрабатывающие центры с ЧПУ. Опора для оправки, паллетные системы, механизмы индексирования и варианты автоматизации должны соответствовать вашим реальным задачам обработки.
Обеспечит ли шпиндель достаточный крутящий момент на вашей скорости резания?
Для тяжелого чернового фрезерования стали часто требуется значительный крутящий момент при относительно низкой частоте вращения шпинделя. Максимальная мощность двигателя может достигаться на частотах, значительно превышающих скорость работы вашей фрезы.
Запросите графики крутящего момента и мощности шпинделя с указанием номинальных значений для длительной и кратковременной работы, допустимой продолжительности работы и условий охлаждения. Одни лишь пиковые значения не подтверждают способность станка выполнять длительное черновое фрезерование.
Для заданного режима крутящий момент в ньютон-метрах равен мощности в киловаттах, умноженной на 9 550 и разделенной на частоту вращения шпинделя в оборотах в минуту.
Например, для передачи мощности 15 киловатт при 300 об/мин требуется примерно 478 ньютон-метров. Проверьте, обеспечивает ли шпиндель такое сочетание параметров в длительном режиме в пределах опубликованного рабочего диапазона.
Коробка передач может увеличить доступный крутящий момент шпинделя на низких скоростях. Сравните ее диапазоны, потери в трансмиссии, требования к переключению и обслуживанию с предлагаемой конфигурацией прямого привода.
Проверьте также доступное усилие по осям и возможности подачи под нагрузкой резания. Достаточный крутящий момент шпинделя мало полезен, если оси подачи не могут поддерживать запрограммированный режим резания.
Как оценить жесткость станка не только по его массе?
Масса станка дает общее представление, но сама по себе не определяет жесткость в точке резания. Изучите весь путь передачи усилия через шпиндель, конструкцию станка, приспособление и заготовку.
Уточните у поставщиков геометрию стойки, тип направляющих, опору подшипников шпинделя и опору стола в крайних положениях по осям. Эти характеристики помогают понять, чем отличаются станки схожих размеров.
Проверьте, соответствует ли предлагаемый интерфейс шпинделя диаметру фрезы, вылету инструмента и ожидаемым изгибающим нагрузкам. Размер конуса, тип контактного соединения, усилие удержания и состояние держателя инструмента влияют на стабильность резания.
Для фрез с оправочным креплением оцените диаметр оправки, неподдерживаемую длину и наличие внешней опоры. Для обрабатывающих центров сведите к минимуму вылеты держателей инструмента и проверьте зазоры до утверждения комплекта оснастки.
Запросите результаты обработки при реалистичном вылете инструмента и положении заготовки. Короткая фреза, работающая вблизи центра станка, может не выявить недостатки, которые скажутся при обработке ваших деталей.
До покупки оцените требования к фундаменту. Несущая способность пола, анкеровка, выравнивание и условия монтажа могут влиять на стабильность, особенно при использовании тяжелых приспособлений и переменной нагрузке паллет.
Оценивайте крепление заготовки, удаление стружки и тепловое поведение в комплексе
Проверьте полезное рабочее пространство с учетом приспособления, фрезы, торца шпинделя и поворотного стола. Номинальные перемещения не гарантируют доступ ко всем требуемым для обработки поверхностям.
Сопоставьте допустимую нагрузку на стол или паллету с общей массой детали и приспособления. Уточните, есть ли дополнительные ограничения, связанные с распределением нагрузки, положением центра тяжести или индексированием.
В станках с индексированием проверьте усилие зажима поворотного стола и допустимые моменты при обработке. Одна лишь точность позиционирования не подтверждает устойчивость к усилиям, возникающим при тяжелом черновом фрезеровании.
Горизонтальное расположение шпинделя может способствовать отводу стружки из зоны резания, однако в карманах, приспособлениях и на выступах ограждения стружка все же может накапливаться и повторно попадать под резание.
Проверьте производительность стружечного конвейера, фильтрацию, подачу СОЖ и доступ для обслуживания. Подберите давление и расход СОЖ под выбранный инструмент, включая подачу через шпиндель, если этого требует применение.
Оцените изменение размеров при прогреве, длительном черновом фрезеровании и чистовой обработке. Термостабилизацию и компенсацию необходимо проверить в условиях рабочего цикла, который будет задан реальным производственным графиком.
Проведите приемочные испытания, подтверждающие производственные возможности
Согласуйте условия испытаний до размещения заказа. Для демонстрации используйте репрезентативную сталь с документально подтвержденной твердостью, реалистичную оснастку, производственные приспособления для закрепления заготовки и согласованные методы измерений.
Продолжительность резания должна быть достаточной, чтобы выявить тепловой дрейф, накопление стружки и износ инструмента. Краткая демонстрация может показать работоспособность в данный момент, но не подтвердить стабильность длительного производства.
При фрезеровании оцените производительность съема материала как произведение осевой глубины резания, радиальной ширины резания и подачи стола. Для сравнения различных предлагаемых стратегий резания используйте единообразные единицы измерения.
Оценивайте показания нагрузки шпинделя с учетом определений номинальных параметров и рабочего диапазона станка. Отображаемые значения в процентах полезны для отслеживания тенденций, но их нельзя напрямую сопоставлять как универсальные измерения крутящего момента.
Установите численные критерии приемки для времени цикла, критических размеров, шероховатости поверхности и расхода инструмента. Задокументируйте температуру при контроле, измерительные приборы, частоту выборки и ответственность за урегулирование неудовлетворительных результатов.
Отделите требования к фрезерованию от вспомогательных задач сверления
Для некоторых производственных процессов также требуется мобильное сверление крупных стальных конструкций. Оценивайте эту потребность отдельно, чтобы требования к вспомогательному оборудованию не искажали выбор фрезерного станка.
Для промышленного сверления металла магнитная дрель VDG60 указана с максимальным диаметром сверления 50 мм, номинальной мощностью 1500 W и удерживающим усилием магнита 12000 N.
Указанный диапазон частоты вращения без нагрузки составляет 0–600 об/мин. Проверьте допустимый диаметр для предполагаемого инструмента и марки стали, а также требования к удержанию с учетом фактической толщины и состояния поверхности.
Это сверлильное оборудование предназначено для операций, отличных от горизонтального фрезерования. Его характеристики не подтверждают возможности фрезерования, а удерживающее усилие магнита зависит от условий установки.
Выберите станок с наиболее убедительно подтвержденными производственными показателями
Сравнивайте общие затраты с учетом подтвержденного времени цикла, расхода инструмента, персонала, энергопотребления, обслуживания и ожидаемой доступности оборудования. Включите в инвестиции приспособления, инструмент, оборудование для подачи СОЖ, монтаж и обучение.
Запросите у Shandong VEDON Intelligent Equipment Co., Ltd. документацию по конкретной конфигурации, условия сервисного обслуживания, информацию о наличии запасных частей и техническую поддержку по применению, относящиеся к предлагаемому станку с ЧПУ.
Выберите горизонтально-фрезерный станок, который демонстрирует стабильное резание вашей стали, обеспечивает соблюдение требований к размерам на протяжении всего цикла и поддерживает экономически устойчивый темп производства.
Включите документированные результаты испытаний и измеримые критерии приемки в договор купли-продажи. Они дают более надежную основу для принятия решения, чем заявленная мощность, масса станка или неподтвержденные заявления о производительности.