Почему выбор кольцевой фрезы важен для производительности магнитной дрели VD50
Для руководителей проектов, отвечающих за изготовление металлоконструкций, техническое обслуживание или монтаж на объекте, выбор кольцевой фрезы напрямую влияет на производительность магнитного сверлильного станка VD50. Фреза — это не незначительная деталь закупки; именно она определяет, насколько быстро бригада выполняет график сверления, насколько чисто получаются отверстия и как часто работа останавливается для замены инструмента или доработки.
На загруженном объекте по монтажу строительных стальных конструкций задержки редко возникают из-за одной серьезной поломки. Чаще они накапливаются из-за медленного сверления, перегоревших зубьев фрезы, увеличенных отверстий, сложного удаления керна и повторного позиционирования. Выбор фрезы, соответствующей материалу, диаметру отверстия и условиям работы, дает станку возможность работать с предусмотренной производительностью.
Почему фреза влияет на фактическую производительность магнитного сверлильного станка VD50
Кольцевая фреза удаляет только кольцо материала по контуру отверстия, а не превращает весь объем отверстия в стружку, как это делает обычное спиральное сверло. Поэтому магнитное сверление широко применяется для балок, листов, мостовых компонентов, рам оборудования и ремонтных работ на объекте. Однако преимущество в эффективности зависит от режущей кромки фрезы, конструкции канавок и ее совместимости с обрабатываемой деталью.
Для магнитного сверлильного станка VD50 неправильно подобранная фреза может создавать чрезмерное сопротивление резанию. Двигатель работает с большей нагрузкой, подача становится нестабильной, а магнитное основание может подвергаться ненужной и предотвратимой вибрации. Напротив, правильно подобранная фреза должна обеспечивать равномерное образование стружки, поддерживать стабильный звук резания и оставлять отверстие, требующее минимальной обработки перед болтовым соединением или сборкой.
С точки зрения проекта это влияет не только на время сверления. Предсказуемая работа фрез улучшает планирование трудовых ресурсов, сокращает количество запасного инструмента, который необходимо иметь у бригад, и снижает риск обнаружения проблем сопряжения после того, как стальные элементы уже перешли на следующую операцию.
Начинайте с материала, а не с диаметра
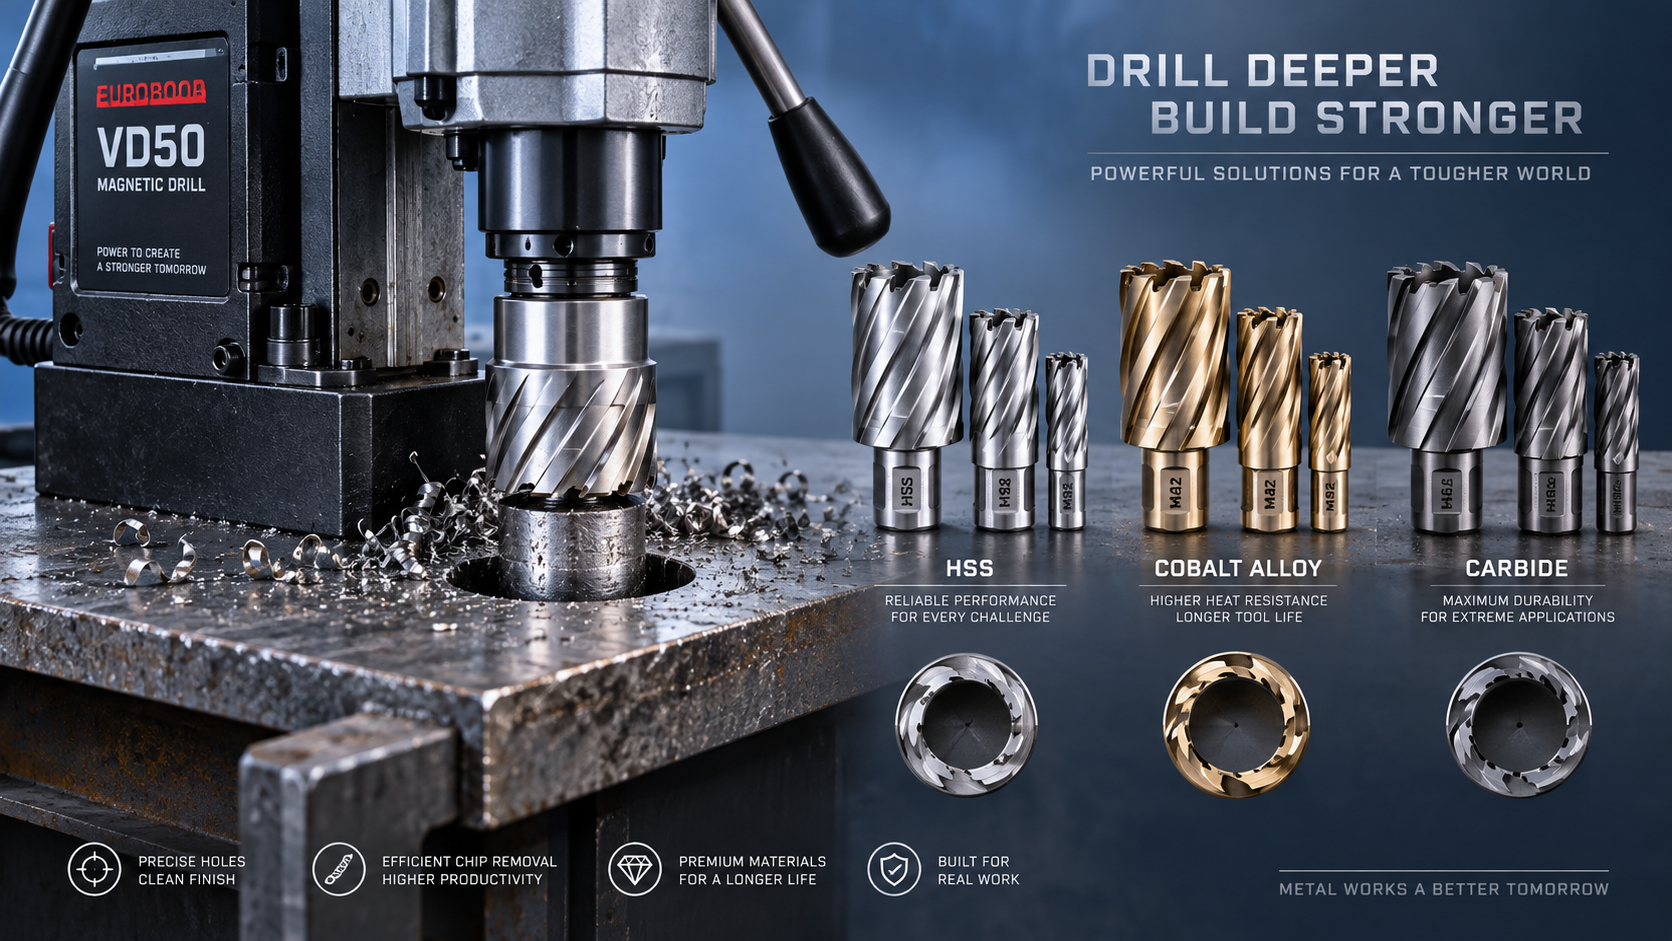
Диаметр важен, но материал обычно является первым фактором выбора. Стандартные кольцевые фрезы из быстрорежущей стали (HSS) часто подходят для обычной низкоуглеродистой стали и типовых производственных работ. Они обеспечивают практичный баланс производительности резания и стоимости, когда материал чистый, стабильный и не имеет чрезмерной твердости.
Более твердые стали, нержавеющая сталь, высокопрочные конструкционные материалы или заготовки с абразивной окалиной требуют большего внимания. Фрезы из HSS с добавлением кобальта обычно лучше сохраняют твердость режущей кромки при нагреве, что делает их разумным выбором там, где обычные HSS-фрезы слишком быстро затупляются. Для тяжелых производственных условий или сложных материалов кольцевые фрезы с твердосплавными напайками могут обеспечивать более длительный ресурс и повышенную износостойкость. Однако твердый сплав менее устойчив к ударам. Фреза, хорошо работающая в жесткой цеховой установке, может получить сколы при использовании на нестабильной монтажной конструкции с вибрацией или прерывистым резанием.
Перед утверждением заказа на фрезы задайте простой вопрос: какая именно сталь находится в точке сверления? Балка может быть из углеродистой стали, но также может иметь цинковое покрытие, наслоения краски, прокатную окалину, слоистую структуру или участок предыдущей сварки. Эти детали изменяют тепловыделение и износ режущей кромки. Выбор только по каталожной формулировке «для стали» часто слишком обобщен для проекта с жесткими сроками.
Геометрия резания определяет характеристики отверстия
Количество и форма зубьев фрезы влияют на отвод стружки, давление резания и качество поверхности. Фрезы большего диаметра обычно имеют больше режущих зубьев для распределения нагрузки, а геометрия канавок помогает отводить стружку из зоны резания. Когда стружка забивается в канавках, температура быстро повышается, и фреза может потерять остроту задолго до ожидаемого срока службы.
Глубина резания также заслуживает внимания. Фреза должна иметь достаточную глубину резания, чтобы пройти материал без вынужденной неудобной перенастройки оператора или использования неподходящего удлинителя. В то же время приобретение фрез для глубокого резания для каждой задачи не всегда эффективно. Более длинные фрезы могут стоить дороже и требовать более тщательного контроля подачи, особенно при сверлении тонкого материала, где короткая фреза была бы стабильнее.
Допуск отверстия — еще один практический вопрос. Если отверстия предназначены для штифтов с плотной посадкой, выравнивающих болтов или собираемых механических компонентов, важными становятся биение фрезы и состояние направляющего штифта. Изношенные направляющие штифты могут снижать точность центрирования и препятствовать удалению керна. Фреза может по-прежнему казаться острой, но давать нестабильные результаты из-за недостаточного обслуживания направляющей системы.
Контрольный список выбора для работ на объекте
Проектным командам не нужна чрезмерно сложная матрица инструмента, но им необходим повторяемый способ избегать несоответствий. Следующие проверки полезны перед выдачей фрез бригаде:
- Подтвердите материал и толщину заготовки. Учитывайте покрытия, окалину, зоны сварки, а также достаточно ли поверхность ровная для надежного магнитного крепления.
- Сопоставьте тип хвостовика с оправкой станка. Производительность фрезы не имеет значения, если хвостовик установлен неправильно или направляющий штифт несовместим.
- Выберите диаметр в соответствии с конечным требованием. Не предполагайте, что большее отверстие решит проблемы выравнивания; увеличение диаметра может ухудшить качество соединения и вызвать вопросы при последующем согласовании.
- Выбирайте глубину резания с учетом всей оснастки. Учитывайте толщину материала, доступное пространство и возможность свободного выхода стружки.
- Планируйте использование СОЖ. Смазочно-охлаждающая жидкость особенно полезна для больших отверстий, толстых сечений, нержавеющих и высоколегированных материалов. Она снижает трение и помогает сохранить режущую кромку.
- Проверяйте направляющий штифт и механизм выброса. Чистое удаление керна исключает опасное извлечение вручную и поддерживает непрерывность процесса сверления.
Скорость, подача и сила магнитного удержания должны работать совместно
Даже правильная кольцевая фреза будет работать неудовлетворительно при неверных параметрах сверления. Слишком высокая скорость вызывает нагрев и ускоряет износ; слишком малая подача может привести к трению вместо резания. Чрезмерное усилие, в свою очередь, может перегрузить режущую кромку и привести к получению грубых отверстий. Операторы должны поддерживать равномерную, целенаправленную подачу, обеспечивающую стабильное образование стружки, а не пыли или обесцвеченных фрагментов.
Сила магнитного удержания является частью этого уравнения. Станок должен устанавливаться на чистую ферромагнитную поверхность достаточной толщины без отслаивающейся краски, окалины или мусора под магнитным основанием. Если заготовка тонкая или имеет неровную форму, доступная удерживающая сила может быть снижена. В таких обстоятельствах выбор фрезы должен быть ориентирован на контролируемое резание с низкой вибрацией, а не на агрессивные производственные режимы.
Для промышленного сверления металла, где важны мобильность и контролируемая мощность, VDW50 обеспечивает полезный рабочий диапазон. Его номинальная мощность 1500W, частота вращения на холостом ходу 0–600 r/min, магнитное усилие 12,000N и максимальная способность корончатого сверления 50 mm поддерживают широкий спектр задач по изготовлению и техническому обслуживанию. Эти характеристики не устраняют необходимость правильного выбора фрезы; они делают правильный выбор еще более ценным, позволяя инструменту, фрезе и оператору работать как единой системе.
Распространенные решения, которые кажутся экономичными, но позднее требуют времени
Частая ошибка — использовать самую дешевую фрезу для всех марок стали. На этапе закупки это может казаться эффективным, но часто переносит затраты на объект из-за более медленного сверления и повышенного расхода инструмента. Другая распространенная ошибка — продолжать использовать фрезу после того, как она начала тереть, вибрировать или оставлять заметно плохую кромку отверстия. Операторы могут пытаться компенсировать это повышенным давлением, что обычно повреждает и фрезу, и график работ.
Также рискованно считать использованные фрезы взаимозаменяемым запасом без маркировки. Разделение фрез по диаметру, глубине резания, классу материала и степени износа помогает бригадам избежать установки неподходящего инструмента при быстром темпе работ. Простая процедура осмотра — проверка зубьев, канавок, состояния хвостовика и перемещения направляющего штифта — может предотвратить устранимую остановку работ на высоте или в ограниченной зоне монтажа.
Сделайте планирование фрез частью плана сверления
Наиболее производительные проекты рассматривают кольцевые фрезы как планируемые расходные материалы, а не как аварийную замену. Заранее оцените размеры отверстий и марки стали, назначьте подходящие типы фрез для каждого пакета работ и держите реалистичный резерв для сложных мест или незапланированных изменений. Такой подход дает руководителям лучший контроль как над ходом работ, так и над качеством.
Для магнитного сверлильного станка VD50 правильная фреза является связующим звеном между доступной мощностью оборудования и надежными результатами на объекте. Когда пригодность для материала, геометрия, охлаждение и производственная дисциплина рассматриваются вместе, сверление становится не неопределенной операцией на объекте, а контролируемым этапом производства — именно тем, что необходимо графику проекта.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам