Устранение проблем с качеством поверхности алюминиевых деталей, обработанных на VMC650
Дефекты качества поверхности алюминиевых деталей могут ухудшать точность размеров, качество продукции и безопасность в цехе. Для специалистов по контролю качества и менеджеров по безопасности крайне важно быстро выявить первопричину.
В этом руководстве объясняется, как устранять распространенные проблемы на VMC650: от выбора инструмента и частоты вращения шпинделя до подачи СОЖ, жесткости станка и параметров программы.
Когда алюминиевые детали выходят с VMC650 с царапинами, следами вибрации, заусенцами, разрывами материала или неравномерным блеском, проблема редко вызвана только одной настройкой.
Для групп контроля качества приоритетом является отделение единичных отклонений обработки от повторяемого сбоя процесса до того, как дефектные детали попадут на сборку, нанесение покрытия или к заказчикам.
Менеджерам по безопасности также следует рассматривать плохое качество поверхности как предупреждающий признак. Нарост на режущей кромке, нестабильная стружка, незакрепленная оснастка и поврежденный инструмент могут создавать предотвратимые риски для операторов.
Практическое расследование начинается с характера дефекта. Внешний вид поверхности часто указывает, связана ли основная причина с инструментом, работой шпинделя, закреплением детали, СОЖ, программированием или состоянием материала.
Начните с анализа характера дефекта, прежде чем изменять настройки VMC650
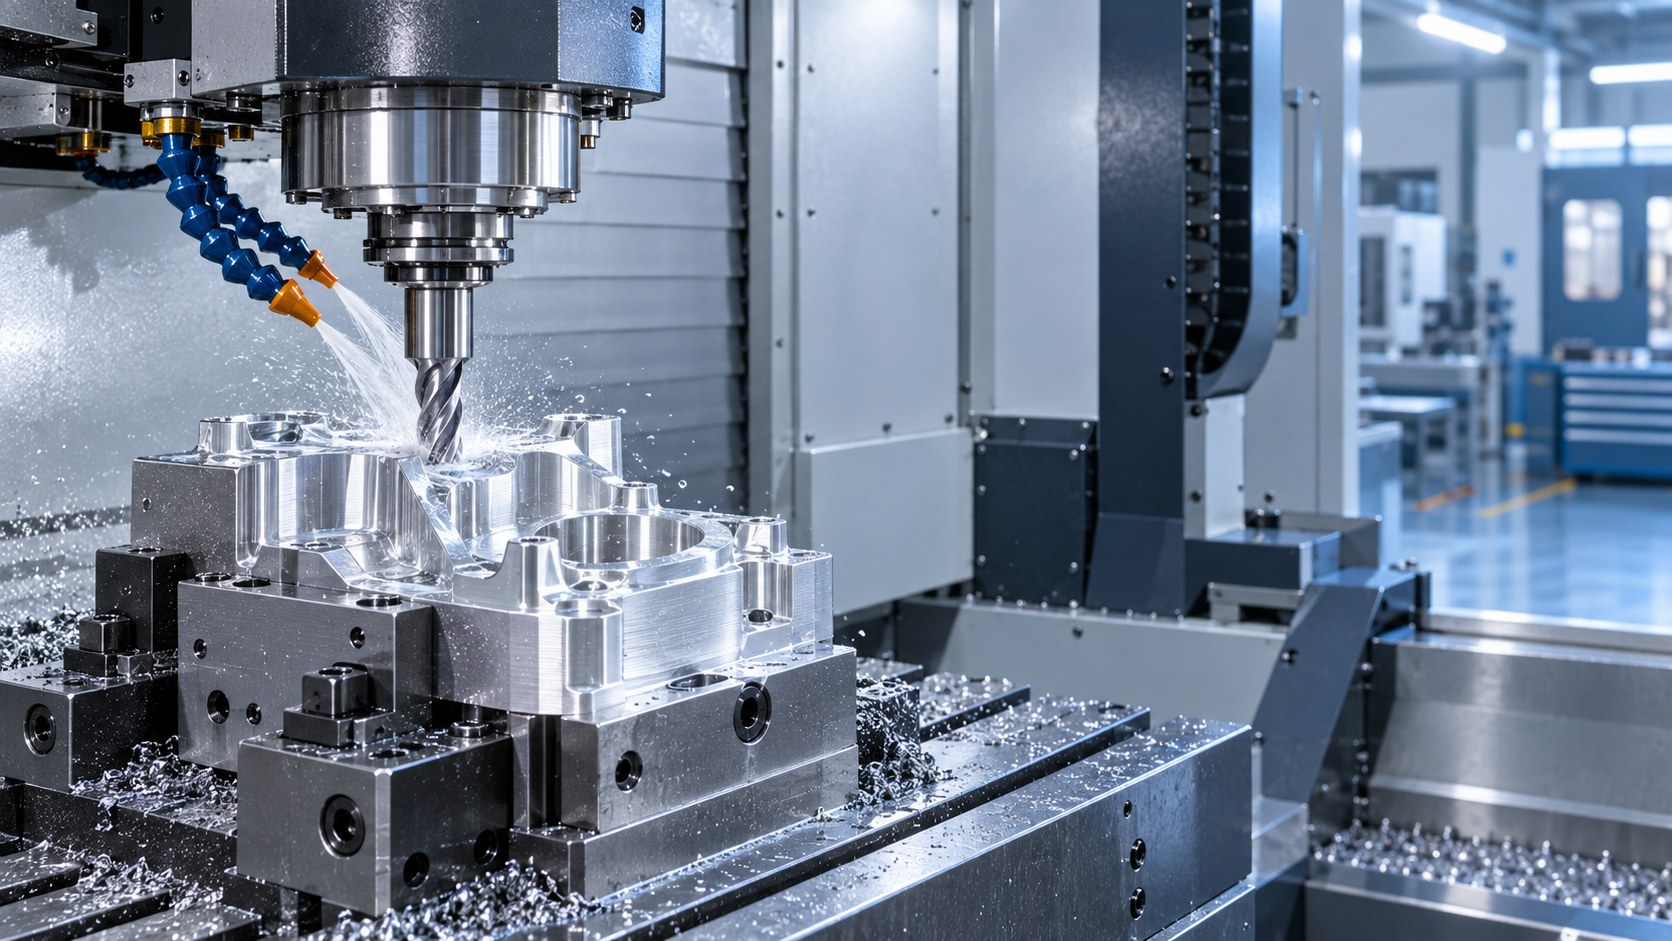
Не изменяйте сразу частоту вращения шпинделя или подачу после обнаружения плохой поверхности. Сначала зафиксируйте место появления дефекта, его направление, частоту повторения и стабильность.
Равномерные царапины вдоль траектории инструмента обычно указывают на износ инструмента, повторное резание стружки, загрязнение или неподходящий чистовой проход. Случайные следы часто свидетельствуют о проблемах со стружкой или зажимом.
Повторяющиеся волны через регулярные интервалы обычно связаны с вибрацией. Проверьте вылет фрезы, состояние инструментодержателя, жесткость приспособления, подшипники шпинделя и состояние крепления станка.
Тусклая, размазанная поверхность отличается от следов вибрации. Она часто возникает из-за налипания алюминия на режущую кромку, недостаточной смазки, чрезмерного нагрева или неподходящей геометрии инструмента.
Инспекторам по качеству следует фиксировать расположение дефектов по типу элемента. Сравнивайте плоские поверхности, карманы, отверстия, тонкие стенки и наружные контуры, поскольку каждая геометрия по-разному реагирует на силы резания.
Такая регистрация помогает избежать масштабных изменений параметров, которые улучшают один элемент, но ухудшают другой. Она также создает полезную доказательную базу для рассмотрения корректирующих действий.
Сначала проверьте материал, геометрию и износ инструмента
Оснастка обычно является наиболее быстрым местом для поиска устранимой причины. Для обработки алюминия требуются острые режущие кромки, полированные канавки и геометрия, обеспечивающая эффективный отвод стружки.
Для чистовой обработки распространенных алюминиевых сплавов часто эффективны полированные твердосплавные концевые фрезы с двумя или тремя зубьями. Большее количество зубьев не всегда лучше.
Слишком большое количество зубьев может уменьшить пространство для стружки, особенно в карманах или глубоких полостях. Плохой отвод стружки повышает нагрев, вызывает ее повторное резание и оставляет полосы на обработанных поверхностях.
По возможности осматривайте режущие кромки под увеличением. Инструмент может по-прежнему обеспечивать требуемые размеры, однако микроскопические повреждения кромки могут вызывать разрывы материала, образование заусенцев и недопустимые изменения отражающей способности.
Особого внимания заслуживает нарост на режущей кромке. Алюминий может привариваться к режущей кромке при повышении температуры, недостаточной смазке или плохой балансировке скорости резания и подачи на зуб.
После налипания материала на инструмент его эффективная геометрия изменяется. Фреза начинает тереть и протаскивать материал вместо срезания, что постепенно ухудшает качество поверхности.
Установите документированный предел стойкости инструмента для критических операций чистовой обработки. Заменяйте инструменты на основании наблюдаемой способности обеспечивать требуемую поверхность и данных об износе, а не только после видимой поломки или несоответствия размеров.
Сбалансируйте частоту вращения шпинделя, скорость подачи и подачу на зуб
Неправильные параметры резания являются частой причиной проблем при чистовой обработке алюминия на VMC650. Верное сочетание зависит от сплава, диаметра инструмента, количества зубьев, врезания и состояния станка.
Слишком низкая скорость может способствовать трению и образованию нароста. Слишком высокая скорость без соответствующей подачи также может уменьшить толщину стружки и вызвать нагрев из-за чрезмерного контакта режущей кромки.
Скорость подачи следует оценивать как подачу на зуб, а не как отдельное числовое значение. Стабильная подача на зуб помогает режущей кромке чисто срезать алюминий.
Для чистового прохода уменьшайте радиальное врезание до чрезмерного снижения подачи. Легкий, контролируемый чистовой рез часто улучшает внешний вид поверхности, не заставляя инструмент тереть материал.
Персоналу по качеству следует сопоставлять фактическую запрограммированную подачу с настройкой коррекции подачи на станке. Временные корректировки, выполняемые оператором, могут скрывать проблему процесса и затруднять воспроизведение результатов.
Проводите контролируемые испытания, изменяя по одному параметру за раз. Фиксируйте частоту вращения шпинделя, подачу, осевую глубину, радиальный шаг, состояние инструмента, способ подачи СОЖ и результаты измерения качества поверхности.
Такой дисциплинированный подход позволяет выявить стабильное рабочее окно. Он надежнее, чем корректировать несколько переменных после каждой забракованной детали и полагаться только на визуальную оценку.
Улучшите подачу СОЖ и отвод стружки
СОЖ при обработке алюминия нужна не только для контроля температуры. Она обеспечивает смазку, уменьшает налипание материала, удаляет стружку и помогает защитить обработанную поверхность от повторного резания.
Убедитесь, что СОЖ поступает непосредственно в зону резания, а не попадает на хвостовик инструмента или стенку кармана. Положение сопла может измениться после технического обслуживания, столкновений или замены приспособления.
В глубоких карманах обычная заливная подача СОЖ может не обеспечивать эффективное удаление стружки. При необходимости рассмотрите подачу СОЖ через инструмент, направленные сопла, обдув воздухом или запрограммированные перемещения для очистки от стружки.
Однако стратегии с использованием только воздуха требуют тщательных мер безопасности. Мелкая стружка может попадать в воздух, загрязнять прилегающие рабочие зоны и повышать риски воздействия на операторов и инспекторов.
Проверяйте концентрацию и чистоту СОЖ. Загрязненная СОЖ, содержащая мелкие частицы, может действовать как абразив, а низкая концентрация может не обеспечивать достаточную смазывающую способность для сложных чистовых операций.
Контроль стружки также зависит от траектории инструмента. Не допускайте скопления стружки в углах, вокруг бобышек или внутри глубоких полостей, где фреза может протащить ее по поверхности.
Для менеджеров по безопасности повторяющееся накопление стружки должно стать поводом для проверки ограждений, процедур поддержания чистоты, обслуживания СОЖ и доступа оператора во время прерываний цикла.
Подтвердите надежность закрепления детали и жесткость станка
Идеально подобранная фреза не сможет обеспечить стабильное качество поверхности, если заготовка перемещается. Алюминиевые детали особенно уязвимы при обработке тонких стенок, широких поверхностей или элементов без опоры.
Проверьте точки контакта приспособления, усилие зажима, параллельные подкладки, установочные штифты и состояние кулачков. Чрезмерное усилие зажима может деформировать мягкий алюминий, тогда как недостаточное усилие допускает микроперемещения во время чистовой обработки.
Жесткость станка не менее важна. Проверьте, возникают ли вибрации на VMC650 только при определенных положениях стола, частотах вращения шпинделя, длинах инструмента или направлениях резания.
Большой вылет инструмента усиливает вибрацию. Уменьшение вылета фрезы, применение более жесткого держателя или снижение радиального врезания часто позволяют улучшить поверхность без существенного снижения производительности.
Проверьте инструментодержатели на повреждение конуса, загрязнение, плохое состояние тягового штифта и биение. Даже небольшое биение приводит к тому, что один зуб несет большую нагрузку и оставляет неравномерный рисунок поверхности.
Периодические проверки станка должны включать состояние шпинделя, люфт осей, смазку направляющих, выравнивание и надежность креплений. Эти факторы защищают как качество поверхности, так и предсказуемость работы станка.
Проверьте траектории инструмента CAM и стратегию чистовой обработки
Решения по программированию существенно влияют на качество поверхности. Не следует ожидать, что черновая траектория инструмента обеспечит декоративную поверхность, даже если деталь остается в пределах допуска по размерам.
Используйте отдельный чистовой проход со стабильным припуском. Неравномерный остаточный материал вызывает изменение сил резания, что может создавать переходные линии, вибрацию и неоднородную текстуру поверхности.
Для чистовой обработки стенок часто предпочтительно попутное фрезерование, поскольку оно может уменьшить трение и повысить стабильность. Оптимальный подход по-прежнему зависит от жесткости приспособления и состояния станка.
По возможности сохраняйте постоянное направление чистовой обработки на видимых поверхностях. Изменение направления инструмента на смежных участках может вызвать различия в отраженном свете, несмотря на схожие показатели шероховатости.
Переходы в углах требуют особого внимания. Резкие изменения врезания могут перегрузить фрезу, создать следы остановки и оставить заусенцы, для удаления которых потребуется рискованная ручная зачистка.
Проверьте настройки захода, выхода, наклонного врезания и сглаживания в программе CAM. Неправильные входные перемещения могут оставить видимые следы, которые ошибочно приписывают станку или инструменту.
Если нарезание резьбы или вторичное сверление требуется вне обрабатывающего центра, обеспечьте сохранение единообразных параметров чистовой обработки. Для промышленных задач сверленияVD13RE обеспечивает регулирование скорости 0-700 об/мин и магнитное усилие 11000N для стабильного магнитного сверления.
Разработайте план реагирования контроля качества на повторяющиеся дефекты поверхности
Одного визуального контроля недостаточно для повторяющихся проблем качества алюминиевой поверхности. Определите критерии приемки, используя значения шероховатости, эталонные образцы, фотографии дефектов и требования к конкретным элементам.
Измеряйте шероховатость в постоянных местах и направлениях. Деталь может выглядеть приемлемо при одном освещении, но не соответствовать функциональным или косметическим требованиям при другом методе контроля.
Создайте простой процесс эскалации. Операторы должны своевременно выявлять ненормальное качество поверхности, изолировать затронутые детали, сохранять инструмент и записывать активную программу и настройки станка.
Затем группы качества могут сравнить дефектный образец с последней принятой деталью. Это уменьшает неопределенность и помогает определить, началось ли изменение после события, связанного с инструментом, материалом, приспособлением или программой.
Для компонентов высокого риска связывайте проверку поверхности с контролем размеров. Ухудшение поверхности может сигнализировать о чрезмерной вибрации или прогибе инструмента до того, как выйдут за допуск размер отверстия, плоскостность или позиционный допуск.
Специалистам по безопасности следует проверять любые корректирующие действия, связанные с ручной полировкой, удалением заусенцев или доработкой. Эти операции могут создавать острые кромки, риски повторяющихся движений и нестабильное качество деталей.
Заключение: используйте качество поверхности как сигнал управления процессом
Проблемы качества поверхности алюминия, обработанного на VMC650, следует рассматривать как измеримые сигналы процесса, а не просто как косметические дефекты, требующие доработки.
Начните с характера дефекта, затем в контролируемой последовательности проверьте состояние инструмента, параметры резания, подачу СОЖ, отвод стружки, закрепление детали, жесткость станка и стратегию CAM.
Для менеджеров по контролю качества и безопасности наилучшим результатом является документированное технологическое окно, обеспечивающее повторяемое качество поверхности при сокращении брака, ручного обращения с деталями, нестабильной стружки и воздействия на операторов.
Когда стандарты качества поверхности, данные контроля, профилактическое обслуживание и процедуры реагирования операторов работают согласованно, обработка алюминия становится более предсказуемой, безопасной и простой для улучшения.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Jaye / Директор по продажам