Использование магнитного сверлильного станка для немагнитной нержавеющей стали: варианты крепления
Использование магнитного сверлильного станка для работы с немагнитной нержавеющей сталью — это прежде всего проблема крепления заготовки, а не режущего инструмента. Острые корончатые сверла не могут компенсировать смещение основания, происходящее при входе сверла в материал. Для руководителей проектов такое смещение может превратить обычную монтажную задачу в повреждение компонентов, неточные отверстия и предотвратимый инцидент, связанный с безопасностью.
Практическое решение заключается в обеспечении надежного, инженерно спроектированного крепления сверлильного станка, независимого от магнитных свойств нержавеющей стали. Выбор подходящей конструкции зависит от доступа, геометрии компонента, количества отверстий и требований производителя станка к креплению.
Определите, за что именно может надежно закрепиться магнитное основание
Распространенные аустенитные нержавеющие стали, включая многие изделия из сталей 304 и 316, в отожженном состоянии практически не обладают полезным магнитным притяжением или не обладают им вовсе. Холодная обработка может придать материалу определенные магнитные свойства, однако прилипание ручного магнита к поверхности не подтверждает достаточную удерживающую способность для сверления. Другие группы нержавеющих сталей ведут себя иначе, поэтому необходимо подтвердить тип материала, а не полагаться на его внешний вид.
Заявленная производителем сила удержания магнитного сверлильного станка обычно зависит от определенных условий, включая толщину ферромагнитного материала, состояние поверхности и полный контакт основания с поверхностью. Краска, окалина, кривизна и зазоры могут уменьшить эту силу. Нержавеющая сталь между магнитом и стальной опорной плитой также создает магнитный зазор; ее нельзя рассматривать как эквивалент прямого контакта.
Правило планирования: если производитель сверлильного станка не одобрил предлагаемую схему крепления, нельзя использовать номинальную силу магнитного удержания для обоснования такой установки.
Варианты приспособлений: сначала выберите путь передачи нагрузки, а затем оборудование
Верхняя прижимная плита: прямой магнитный контакт и контролируемый зазор
Ферромагнитная плита, размещенная поверх нержавеющей стали, может обеспечить непосредственную опорную поверхность для магнитного основания. Плита механически крепится к заготовке или жесткой опорной конструкции. Правильно расположенное отверстие обеспечивает доступ корончатого сверла к находящейся ниже нержавеющей стали.
Такая конструкция имеет четкий путь передачи нагрузки: сверлильный станок — стальная плита, плита — зажимы, зажимы — опирающийся компонент. Однако плита должна обеспечивать достаточную непрерывную площадь контакта под всем магнитным основанием, оставляя зазор для корончатого сверла, оправки и удаления стружки. Окно, вырезанное в неправильном месте, может уменьшить площадь магнитного контакта или ослабить приспособление.
Перед утверждением конструкции проверьте жесткость плиты, расположение зажимов, ход сверлильного станка и вылет сверла. Установка станка на плиту приспособления может оставить недостаточный ход или привести к необходимости использовать излишне длинное сверло. Ни одна из этих проблем не должна обнаруживаться после доставки компонента на место монтажа.
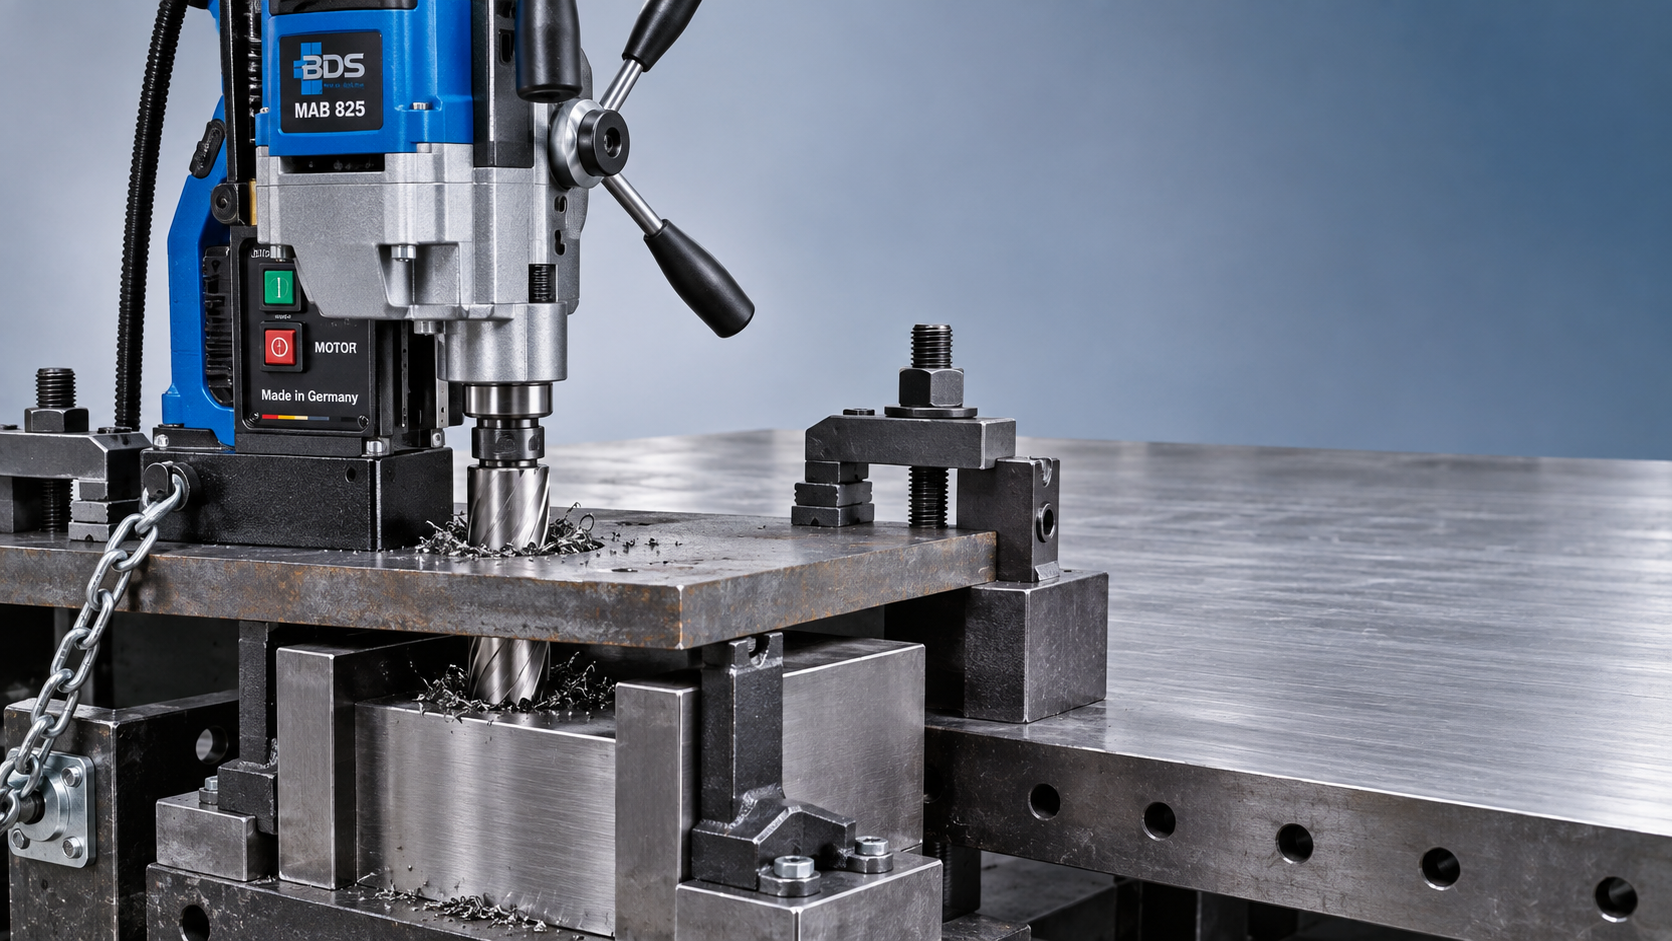
При необходимости защищайте поверхности нержавеющей стали чистыми подходящими контактными материалами, но не устанавливайте защитные прокладки между магнитным основанием и стальной опорной поверхностью, если производитель не разрешает их использование. Любая защита в других местах также должна учитываться при оценке сопротивления скольжению и жесткости приспособления.
Нижняя опорная плита: теоретически полезна, но ее легко неправильно оценить
Размещение углеродистой стали под листом нержавеющей стали может показаться самым простым решением. Однако магнит должен притягиваться через толщину нержавеющей стали и любые дополнительные зазоры. Удерживающая сила может оказаться значительно ниже ожидаемой, даже если конструкция кажется надежной при проверке вручную.
Используйте этот подход только в том случае, если производитель сверлильного станка или компетентный инженер по приспособлениям подтвердил приемлемость условий именно для такой конструкции. Опорная плита также должна иметь надежную фиксацию; свободно лежащая плита под листом не является полноценным приспособлением.
Тщательно спланируйте выход корончатого сверла. Если сверло достигает опорной стали, условия резания изменяются. Предусмотрите подходящий разгрузочный зазор или специально предназначенную жертвенную конструкцию, а также место для выхода вырезанного металлического диска, чтобы он не ударил персонал или оборудование.
Механическая система крепления: часто лучше подходит для повторяющихся работ
Если требуется выполнить много отверстий, одобренное производителем механическое крепление сверлильного станка может быть более предсказуемым, чем многократная сборка временных магнитных опорных плит. В зависимости от оборудования одобренный интерфейс может позволить закрепить станок на жестком кондукторе, стойке или конструкционном приспособлении.
Не следует самостоятельно создавать точки крепления на корпусе сверлильного станка или модифицировать магнитное основание. Система крепления должна выдерживать осевую силу резания, крутящий момент и возможную подъемную силу без нарушения выравнивания станка. Если для работы станка требуется активация магнита в качестве блокировки, необходимо согласовать совместимость с производителем, а не обходить защитную цепь.
При серийном количестве отверстий сравните этот подход с переносом работы на сверлильный станок или обрабатывающий центр. Переносной сверлильный станок ценен, когда компонент невозможно переместить; если перемещение возможно, это не означает, что он автоматически является самым экономичным выбором.
Для изогнутых компонентов требуется седловидная опора, а не балансировка
На трубах из нержавеющей стали или изогнутых конструкциях плоское магнитное основание не имеет надежной опорной поверхности. Спроектированная седловидная опора или рама может обеспечить плоскую ферромагнитную монтажную площадку, а ремни, цепи или другие специально предусмотренные элементы могут закрепить сборку на компоненте.
Важно отличать специально разработанное приспособление для труб от импровизированных средств крепления. Необходимо оценить возможность окружного скольжения, локальную деформацию трубы и направление сил сверления. Для тонкостенных компонентов может потребоваться дополнительная опора, предотвращающая деформацию.
Что должна включать проверка приспособления
Полезная проверка должна выходить за рамки вопроса о том, остается ли сверлильный станок закрепленным в неподвижном состоянии. При резании возникают изменяющиеся нагрузки, особенно при входе сверла, его выходе из материала или заклинивании. До начала работ на объекте необходимо назначить ответственного за утверждение конструкции.
- Сопротивление нагрузке: проверьте всю сборку с учетом предполагаемых осевой, крутящей и подъемной сил, используя соответствующий инженерный коэффициент безопасности.
- Опора компонента: надежно закрепите саму заготовку; устойчивый сверлильный станок, прикрепленный к неустойчивому листу, по-прежнему представляет опасность.
- Независимое удержание: используйте указанную производителем страховочную цепь или ремень с надлежащим креплением. Это вторичная фиксация, а не основное средство удержания при сверлении.
- Рабочие зазоры: проверьте рукоятки, защитные ограждения, ход сверла, подачу СОЖ, прокладку кабелей и выброс вырезанного металлического диска.
- Допустимая ориентация: убедитесь, что сверлильный станок, приспособление, способ смазки и система удержания одобрены для предполагаемого положения.
Особое внимание следует уделить отключению питания при использовании электромагнитного основания. План действий в аварийной ситуации должен учитывать последствия исчезновения магнитного удержания, особенно при вертикальных или потолочных работах. Не допускайте присутствия персонала в возможных зонах падения и выброса деталей.
Устойчивость приспособления и условия резания должны обеспечиваться совместно
Нержавеющая сталь может наклепываться, если сверло трется, а не режет. Выберите корончатое сверло, подходящее для данной марки стали, соблюдайте рекомендованные скорость и подачу и используйте подходящую смазочно-охлаждающую жидкость. Не допускайте длительной остановки сверла в материале и не проталкивайте затупившееся сверло через заготовку с чрезмерным усилием.
Перед сверлением готовых компонентов проверьте установку на материале, соответствующем реальным условиям. Проверьте положение и диаметр отверстия, образование заусенцев, перемещение приспособления и появление следов на поверхности. Любое неожиданное перемещение или вибрация требует остановки и проверки, а не простого уменьшения подачи до тех пор, пока симптом не станет менее заметным.
Чистота поверхности также имеет значение. Контакт приспособления из углеродистой стали может привести к переносу свободного железа на нержавеющую сталь. Если важны коррозионная стойкость или внешний вид, используйте специально предназначенный чистый инструмент, контролируйте загрязнение и укажите подходящую последующую очистку.
Планируйте затраты на подготовку, а не только время сверления
В оценки проекта следует включать изготовление приспособления, проверку установки, перестановку, контроль и восстановление поверхности. Для выполнения нескольких отверстий на объекте экономичным может быть многоразовая прижимная плита. Для повторяющихся схем отверстий定位очное приспособление с заданными базами может уменьшить отклонения при разметке и сократить затраты времени на установку.
Подготовка на предыдущем этапе также влияет на сборку. Пильное оборудование GH4235 компании Shandong VEDON Intelligent Equipment Co., Ltd. оснащено гидравлическим зажимом заготовки и может быть актуально при подготовке материала перед сверлением. Это отдельная операция: пильное оборудование не обеспечивает решения для крепления магнитного сверлильного станка, а выбор станка должен соответствовать фактическим требованиям к заготовке и резанию.
Итоговое решение должно быть легко объяснимым: куда передаются нагрузки при сверлении, что предотвращает перемещение и как обеспечивается защита операторов в случае отказа. Если на эти вопросы получены обоснованные ответы, использование магнитного сверлильного станка для немагнитной нержавеющей стали становится контролируемым процессом, а не экспериментом на месте монтажа.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам