Выбор вертикального фрезерного станка для обработки стали, алюминия и изготовления пресс-форм
Выбор вертикального фрезерного станка для обработки стали, алюминия и пресс-форм
Выбор вертикального фрезерного станка редко сводится к выбору самого большого стола, самой высокой частоты вращения шпинделя или самой низкой предложенной цены. Для отделов закупок более важен вопрос, сможет ли станок сохранять точность, обеспечивать стабильное время цикла и оставаться пригодным для обслуживания при фактическом ассортименте деталей, которые планируется обрабатывать в цехе.
Этот вопрос становится более сложным, когда один станок должен обрабатывать стальные компоненты, алюминиевые детали и пресс-формы. Эти материалы предъявляют разные требования к шпинделю, конструкции, системе охлаждения, оснастке и ЧПУ. Станок, хорошо работающий при высокоскоростной обработке алюминия, может оказаться неподходящим для глубоких резов по стали. Аналогично, прочный универсальный обрабатывающий центр может не обеспечить требуемое качество поверхности и контроль контуров для прецизионных полостей пресс-форм.
Правильное решение начинается с заготовки, а не с рекламной брошюры. Перед сравнением моделей станков покупателям следует собрать чертежи типовых деталей, марки материалов, максимальные размеры заготовок, годовые объемы, критические допуски и предполагаемый режущий инструмент. Это позволяет сформировать реалистичный профиль обработки и избежать дорогостоящей избыточной спецификации в одних аспектах и недостаточной — в других.
Начните с жесткости и характера резания
При обработке стали жесткость часто является первым практическим критерием отбора. Вертикальному фрезерному станку необходимы стабильное основание, правильно подобранные линейные направляющие или коробчатые направляющие, а также конструкция шпиндельной головки, способная противостоять прогибу под нагрузкой. Если конструкция чрезмерно перемещается во время черновой обработки, результатом будет не только низкое качество поверхности. Ускоряется износ инструмента, условия резания становятся нестабильными, и операторы могут снижать подачу лишь для предотвращения вибраций.
Покупателям следует смотреть не только на общий вес станка. Вес может способствовать устойчивости, но не объясняет, как станина, колонна, салазки, стол и шпиндельная головка работают как единая система. Спросите поставщика, как станок предназначен для выполнения типичной черновой обработки стали, особенно при большом вылете инструмента, глубоких карманах или прерывистом резании. Также стоит проверить, учитывает ли заявленная нагрузка на стол полную комбинацию приспособления и заготовки, а не только вес детали.
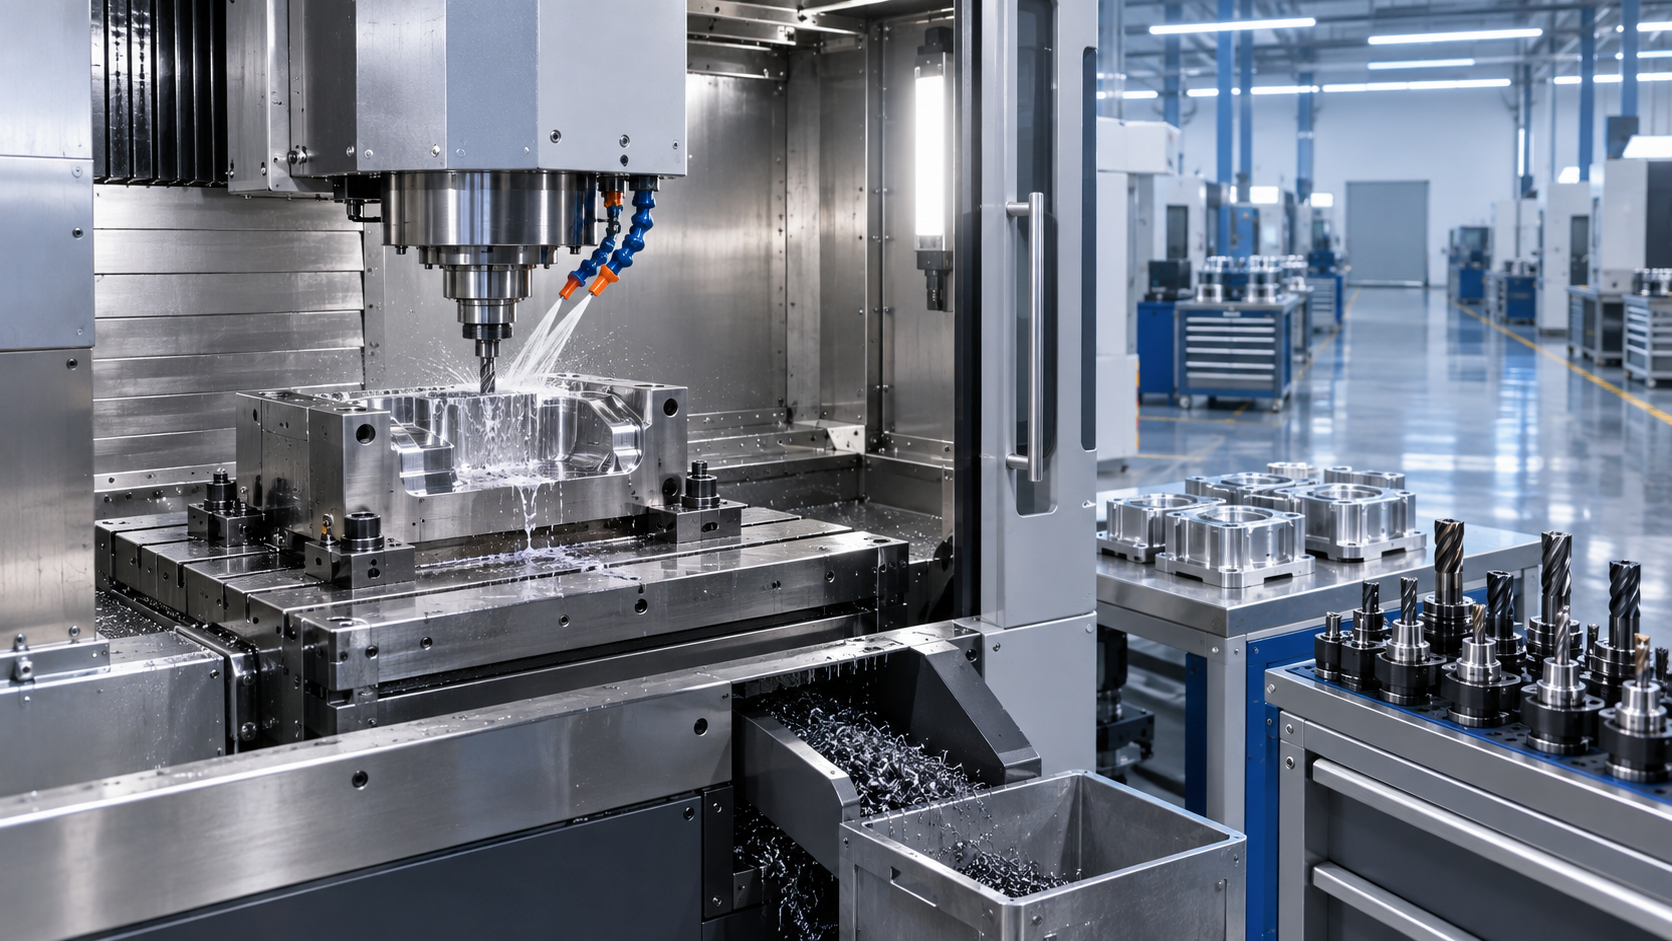
При обработке алюминия жесткость также важна, однако более заметными часто становятся тепловые характеристики и удаление стружки. Алюминий можно обрабатывать при значительно более высоких скоростях резания, что за короткое время образует большой объем стружки. Ограждение, система подачи СОЖ и конструкция управления стружкой, приемлемые для периодической обработки стали, могут стать узким местом при непрерывном производстве алюминиевых деталей.
Согласуйте характеристики шпинделя с сочетанием материалов
Выбор шпинделя должен основываться на совокупности крутящего момента, диапазона частот вращения, выдаваемой мощности и рабочего цикла. Легко сосредоточиться только на максимальной частоте вращения, особенно если в производственном плане предусмотрены обработка алюминия и чистовая обработка пресс-форм. Высокая скорость полезна для инструментов малого диаметра, чистовой обработки и эффективного резания алюминия, но она не заменяет крутящий момент на низких оборотах, необходимый для черновой обработки стали или фрез большого диаметра.
Для смешанных работ сбалансированная спецификация шпинделя обычно ценнее экстремальной спецификации по одному параметру. Например, цеху по изготовлению пресс-форм может потребоваться плавная высокоскоростная контурная обработка для чистовой обработки, при этом также необходим достаточный крутящий момент для обработки предварительно закаленного материала или подготовки полости инструментами большего размера. Поставщик должен уметь объяснить полезную кривую крутящего момента шпинделя и рекомендуемый диапазон применения, а не просто предоставлять пиковые показатели.
Охлаждение также заслуживает внимания. Изменения температуры шпинделя могут влиять на стабильность размеров при длительных циклах, особенно при изготовлении пресс-форм, где важны точные допуски и воспроизводимое качество поверхности. Требуемая конфигурация охлаждения зависит от конструкции станка, условий эксплуатации, производственного графика и целевой точности. Ее следует рассматривать как часть полного процесса, а не как дополнительную деталь после оформления заказа на поставку.
Точность — это больше, чем показатель позиционирования
Опубликованные показатели точности позиционирования и повторяемости важны, но они являются лишь отправной точкой. При принятии закупочных решений следует различать заявленные геометрические возможности станка и точность, достигаемую на реальных деталях с учетом тепловых изменений, вариаций приспособлений, износа инструмента и настройки оператором.
Применение в производстве пресс-форм особенно наглядно демонстрирует это различие. Полость может требовать плавных переходов между траекториями инструмента, стабильного поведения на углах и равномерной интерполяции на трехмерных поверхностях. При таких работах отклик ЧПУ, настройка сервоприводов, функция предварительного просмотра траектории и динамика станка могут влиять на конечный результат так же сильно, как номинальная точность осей. Запрос на обсуждение пробной обработки на основе типовой геометрии часто дает больше информации, чем сравнение одного каталожного значения с другим.
Для серийных деталей из стали и алюминия повторяемость может быть более важным показателем с коммерческой точки зрения. Если компонент обрабатывается партиями, станок должен надежно возвращаться к одному и тому же состоянию при повторной загрузке, измерениях щупом, смене инструмента и сменах операторов. Поэтому практический план приемки должен определять критические характеристики, метод измерения, концепцию приспособления и ожидаемую производственную последовательность до поставки.
Емкость инструментального магазина и автоматизация должны соответствовать производственному плану
Емкость инструментального магазина часто недооценивают. Небольшого устройства смены инструмента может быть достаточно для простого сверления и обработки карманов, однако работы с разными материалами часто требуют отдельных инструментов для черновой и чистовой обработки, сверления, снятия фасок, измерений щупом и резервных инструментов. При обработке пресс-форм могут потребоваться дополнительные позиции для инструментов с большим вылетом, шаровых концевых фрез и специализированных чистовых фрез. Недостаточная емкость приводит к ручному вмешательству, повышает риск наладки и снижает ценность автономной работы.
Автоматизацию следует оценивать с той же тщательностью. Паллетная система, интерфейс для робота, управление инструментом по штрихкоду или система измерений в процессе обработки могут быть целесообразны там, где это оправдано повторяющимися объемами. Однако автоматизация не исправляет нестабильное закрепление, плохой контроль стружки или ненадежный инструмент. Более разумный подход — сначала стабилизировать процесс обработки, а затем определить, где автоматизация сокращает время перемещения деталей или защищает качество.
Вокруг фрезерной ячейки также могут выполняться отдельные задачи сверления: подготовка конструкционной стали, приспособлений, плит или компонентов зажимной оснастки до их поступления на станок с ЧПУ. В таких ситуациях портативное решение для магнитного сверления, такое как VDW50, может дополнять стационарное обрабатывающее оборудование, а не заменять его. Его заявленные максимальный диаметр сверления 50 mm, номинальная мощность 1500 W, частота вращения без нагрузки 0–600 r/min и магнитное удерживающее усилие 12000 N актуальны для промышленного сверления металла при условии подтверждения состояния заготовки и требований безопасной эксплуатации.
Рассматривайте станок как производственный актив, пригодный для обслуживания
Цена покупки — лишь одна часть стоимости владения. Покупателям следует оценить требования к монтажу, совместимость с электросетью, расходные материалы, доступность запасных частей, доступ для профилактического обслуживания, обучение и порядок реагирования технической поддержки. Высокопроизводительный станок трудно обосновать, если регламентное обслуживание требует длительного простоя или распространенные быстроизнашивающиеся детали сложно получить.
Здесь также важны возможности поставщика. Shandong VEDON Intelligent Equipment Co., Ltd. объединяет исследования и разработки, производство, продажи и сервис в области станков с ЧПУ, решений для интеллектуального производства и прецизионных режущих инструментов. Для покупателя практическая ценность такого комплексного подхода заключается в возможности обсуждать фрезерный станок, оснастку, производственный процесс и ожидания по сервису как взаимосвязанные части единого плана обработки.
Вопросы, которые следует решить до размещения заказа
- Каковы самые крупные и тяжелые заготовки, включая приспособления и зажимное оборудование?
- Какие марки материалов будут преобладать в производстве: низкоуглеродистая сталь, легированная сталь, алюминий, предварительно закаленная инструментальная сталь для пресс-форм или меняющееся сочетание?
- Какие характеристики определяют приемку детали: положение отверстий, допуск профиля, качество поверхности, геометрия полости или время цикла?
- Будет ли станок преимущественно обрабатывать единичные компоненты пресс-форм, повторяющиеся серийные детали или и то и другое?
- Какие инструменты, системы измерения щупом, средства удаления стружки, фильтрация СОЖ и обучение операторов должны быть включены с первого дня?
Правильно выбранный вертикальный фрезерный станок — это не просто станок, соответствующий габаритам самой крупной детали на сегодняшний день. Это станок, чья конструкция, шпиндель, системы управления, емкость для инструмента и план поддержки соответствуют работам, которые фактически будут занимать машинное время. Рассмотрение с поставщиком типовых деталей, включая сложные резы по стали и прецизионные элементы пресс-форм, дает отделам закупок значительно более надежную основу для выбора, чем одно лишь сравнение спецификаций.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам