Плохое качество поверхности алюминия после фрезерования: причины и способы устранения
Полосы, следы вибрации или налипший на режущую кромку алюминий могут превратить обычную операцию фрезерования в дорогостоящую переделку. Плохое качество поверхности алюминия после фрезерования часто связано с наростом на режущей кромке, повторным резанием стружки, неподходящими режимами резания или недостаточной жесткостью, а не просто с износом инструмента. Быстрее всего добиться более чистой поверхности можно, если сначала сопоставить видимый дефект с его вероятной причиной и лишь затем менять настройки.
Прежде чем полировать поверхность и стирать следы, осмотрите деталь при косом освещении. Отметьте, проявляется ли дефект по всей поверхности, только в углах или после нескольких минут резания. Эти сведения помогут отличить проблему с инструментом от вибрации, нагрева или скопления стружки.
Осмотрите поверхность, прежде чем регулировать фрезерный станок
Такие признаки служат подсказками, но не являются однозначным доказательством. При вибрации фрезы также может образоваться нарост на режущей кромке, а застрявшая стружка способна повредить даже острый инструмент. Перед осмотром инструмента или удалением стружки остановите шпиндель и обесточьте станок.
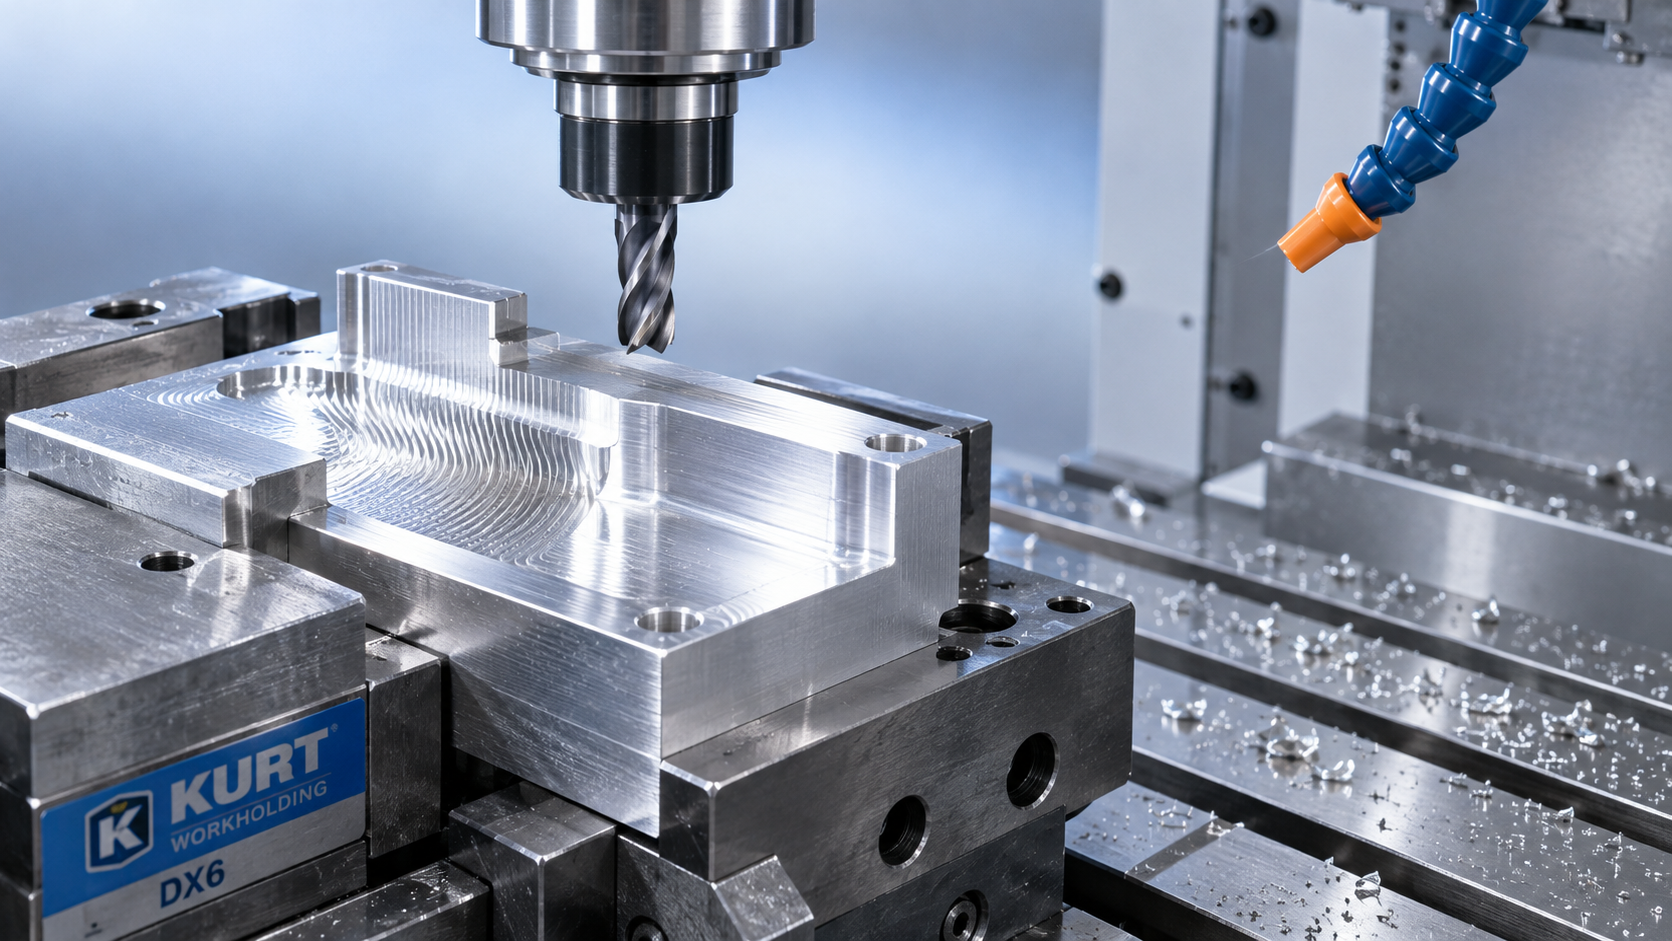
Если алюминий налипает на режущую кромку
Алюминий может налипать на инструмент, образуя нарост на режущей кромке. Такой нарост изменяет геометрию резания, а затем непредсказуемо отламывается, вытягивая или разрывая обработанную поверхность. Издалека фреза может выглядеть пригодной к работе, хотя качество деталей постепенно ухудшается.
При подходящем увеличении осмотрите переднюю поверхность и область вокруг режущей кромки на наличие отложений алюминия. Если алюминий быстро налипает снова после очистки или замены инструмента, скорректируйте условия резания, а не продолжайте без конца менять инструмент.
- Выбирайте геометрию для обработки алюминия. Острые кромки с положительным передним углом и полированные канавки обычно уменьшают налипание и облегчают отвод стружки.
- Обеспечьте достаточно места для стружки. Для алюминия, особенно при фрезеровании пазов и карманов, часто используют концевые фрезы с двумя или тремя канавками. Фрезы с большим числом канавок тоже могут подойти, если это позволяют глубина контакта и условия отвода стружки.
- Используйте подходящую поверхность инструмента. Подойдут непокрытые полированные твердосплавные инструменты или покрытия, предназначенные для алюминия. Покрытие, подходящее для стали, не обязательно подходит для алюминия.
- Подавайте смазочно-охлаждающую жидкость в зону резания. Совместимая с алюминием СОЖ или правильно организованная минимальная смазка могут уменьшить трение и налипание.
Проверьте концентрацию СОЖ в соответствии с рекомендациями поставщика жидкости и убедитесь, что форсунки направлены на режущую кромку в зоне контакта. Увеличение расхода не устранит проблему, если канал подачи заблокирован. В некоторых случаях возможна сухая обработка, но при постоянном налипании она не должна быть решением по умолчанию.
Сбалансируйте скорость и подачу — не снижайте всё подряд
При плохом качестве поверхности снижение подачи часто кажется самым безопасным решением. Однако слишком низкая подача может привести к тому, что кромка будет скользить по материалу вместо чистого резания. В результате усилятся нагрев и налипание, хотя нагрузка на станок будет казаться меньше.
Начните с рекомендаций производителя инструмента по скорости резания и нагрузке на зуб для конкретного сплава, диаметра фрезы и глубины контакта. Деформируемый алюминий и абразивный литейный алюминий с высоким содержанием кремния ведут себя по-разному.
Для расчётов в метрической системе:
- Частота вращения шпинделя, об/мин = скорость резания, м/мин × 1 000 ÷ (π × диаметр инструмента, мм)
- Скорость подачи, мм/мин = об/мин × число канавок × подача на зуб, мм
Пример расчёта, а не универсальная рекомендация по режимам резания: для фрезы диаметром 10 мм с тремя канавками при скорости 300 м/мин требуется приблизительно 9 550 об/мин. При подаче 0,04 мм на зуб соответствующая скорость подачи составит приблизительно 1 146 мм/мин. Убедитесь, что станок, держатель, инструмент и схема установки рассчитаны на такие режимы.
Если частота вращения шпинделя ограничена, пересчитайте подачу, чтобы поддерживать подходящую нагрузку на зуб. При малой радиальной глубине контакта может потребоваться дополнительная корректировка с учётом эффекта утонения стружки; руководствуйтесь рекомендациями поставщика инструмента. Изменение оборотов без учёта подачи меняет толщину стружки, снимаемой каждой кромкой.
Что делать, если следы похожи на вибрационные?
Снизить вибрацию удаётся не всегда простым уменьшением скорости. Контролируемое изменение частоты вращения шпинделя может вывести процесс из резонансного режима. Учитывайте подачу на зуб и уменьшите радиальную или осевую глубину резания, если усилия резания превышают устойчивость установки. Меняйте только один параметр за раз, чтобы результат оставался информативным.
Проверьте установку, прежде чем винить фрезу
Острый инструмент не компенсирует недостаточную жёсткость установки. Большой вылет инструмента, загрязнённые конусы держателя, незатянутые приспособления или недостаточно поддержанные стенки позволяют режущей кромке и заготовке смещаться относительно друг друга.
Используйте минимально возможный вылет инструмента. Очистите и осмотрите держатель и сопрягаемые поверхности шпинделя, затем измерьте радиальное биение в нужном месте — рядом с режущей частью. Чрезмерное биение приводит к тому, что одна канавка выполняет непропорционально большую часть работы, оставляя неровные следы и ускоряя износ.
При обработке тонких деталей закрепляйте их рядом с зоной резания и поддерживайте материал, не деформируя его. Большая сила зажима не всегда лучше: пластина, обработанная плоской в согнутом состоянии в тисках, может выпрямиться после освобождения. Если после соседних проходов торцевой фрезы остаются ступеньки, проверьте выверку шпинделя, посадку пластин и перемещение заготовки, прежде чем менять подачу.
Важна и пригодность станка для конкретной операции. Компания Shandong VEDON Intelligent Equipment Co., Ltd. поставляет станки с ЧПУ и прецизионный режущий инструмент, но оборудование должно соответствовать выполняемой операции. Модель VD38E — это магнитный сверлильный станок, а не замена фрезерному станку. Магнитное основание нельзя крепить непосредственно к алюминию; для любой схемы сверления требуются одобренный производителем способ крепления и надёжная фиксация. Одной лишь силы магнитного удержания недостаточно, чтобы подтвердить пригодность оборудования для боковых нагрузок при фрезеровании.
Не допускайте попадания стружки под чистовой проход
Случайные царапины часто появляются из-за повторного резания стружки, а не из-за неправильной подачи. Застрявшая в кармане алюминиевая стружка может попасть между фрезой и обработанной стенкой и повредить поверхность, которая ещё недавно была чистой.
Направляйте СОЖ или защищённый поток воздуха по пути отвода стружки, а не просто на хвостовик инструмента. Соблюдайте требования предприятия к защите от разлетающейся стружки, контролю тумана и использованию сжатого воздуха. Никогда не удаляйте стружку руками рядом с вращающимся оборудованием.
При фрезеровании глубоких пазов или карманов пересмотрите траекторию инструмента, если стружке некуда отходить. Уменьшение радиальной глубины контакта, подходящие стратегии черновой обработки и отдельный чистовой проход могут повысить стабильность результата. Оставляйте контролируемый припуск под чистовую обработку: слишком большой припуск перегружает чистовой инструмент, а чрезмерно тонкий слой может не резаться, а истираться.
Практическая последовательность восстановления процесса
- Сохраните признаки дефекта. Сфотографируйте поверхность и зафиксируйте, где возникает дефект.
- Осмотрите станок после безопасной остановки. Проверьте налипание, повреждения режущей кромки, чистоту держателя, биение и закрепление заготовки.
- Восстановите подачу смазки и отвод стружки. Убедитесь, что СОЖ поступает в зону резания, а стружка удаляется из зоны чистовой обработки.
- Проверьте режимы резания. Сопоставьте скорость, подачу на зуб и глубину контакта с рекомендациями производителя инструмента.
- Проведите одну контролируемую пробу. Используйте пробную заготовку или безопасный припуск, а затем осмотрите результат, прежде чем продолжать.
Если на чертеже задана шероховатость поверхности, проверьте её подходящим измерительным оборудованием: блестящая поверхность не обязательно соответствует допуску. Запишите марку сплава, инструмент, вылет, состояние СОЖ и успешные настройки. Это превратит утомительный ремонт в воспроизводимый процесс и упростит диагностику следующего случая плохого качества поверхности алюминия.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам