На фрезерном станке с люфтом ходового винта встречное фрезерование обычно является более безопасным вариантом для начала работы, поскольку при попутном фрезеровании стол может неожиданно подтянуться к фрезе.
Это движение может внезапно увеличить нагрузку на инструмент, повредить режущую кромку, сместить заготовку или создать риск травмирования до того, как оператор успеет эффективно отреагировать.
Для операторов ручных фрезерных станков или станков с изношенной системой подачи выбор зависит от механического зазора, управления подачей, крепления заготовки и инструкций производителя станка.
В этом руководстве объясняется, как люфт влияет на процесс резания, как проверить настройку и какие условия необходимо подтвердить, прежде чем попутное фрезерование станет приемлемым вариантом.
Почему при попутном фрезеровании ослабленный стол может подтянуться к фрезе?
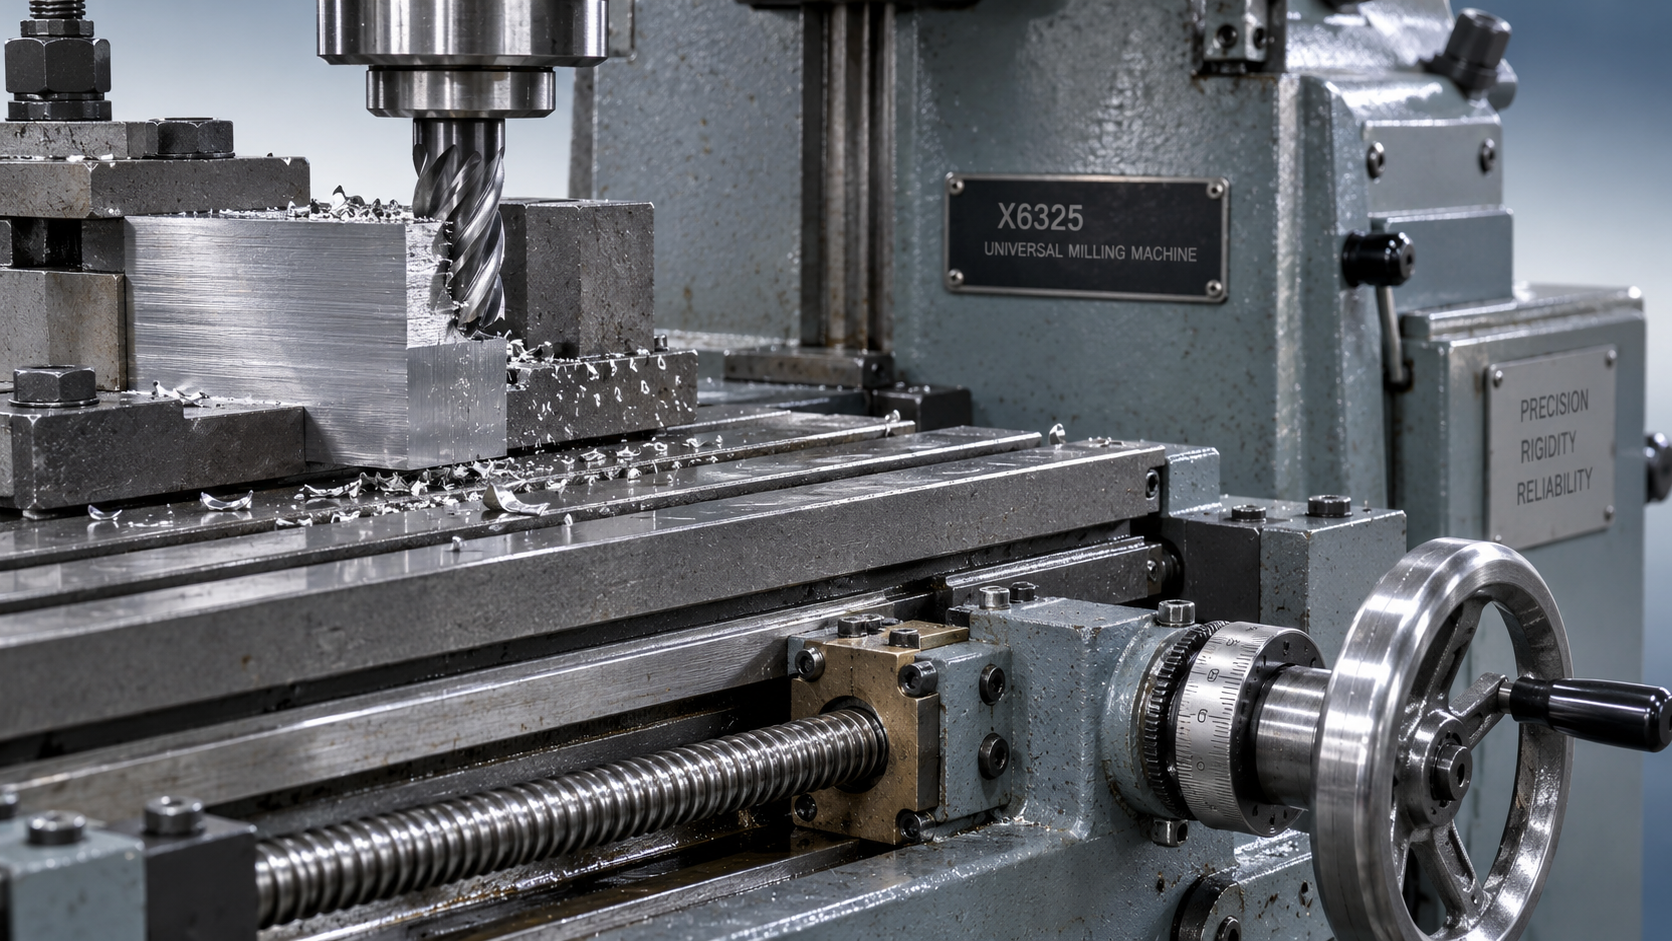
Люфт — это зазор между сопряжёнными компонентами механизма подачи. При смене направления движения ходовой винт может повернуться в пределах этого зазора, прежде чем стол снова начнёт перемещаться.
При встречном периферийном фрезеровании направление вращения фрезы в точке контакта противоположно направлению подачи заготовки. Толщина стружки в начале контакта близка к нулю и увеличивается по мере врезания.
При попутном периферийном фрезеровании направление вращения фрезы в точке контакта совпадает с направлением подачи заготовки. Толщина стружки в начале контакта относительно велика, а к выходу уменьшается.
Это различие важно, поскольку при попутном фрезеровании составляющая силы в направлении подачи может переместить ослабленный стол вперёд, опережая контролируемое движение винта.
Когда стол выбирает имеющийся зазор, фреза может снять более толстый слой материала, чем предполагалось. Возникающая нагрузка может привести к захвату заготовки, вибрации или поломке.
При встречном фрезеровании механизм подачи обычно постоянно нагружен в направлении, противодействующем силе резания. Это снижает вероятность неконтролируемого продвижения, но не компенсирует неисправность оборудования.
Как определить правильное направление подачи?
Определяйте способ фрезерования по движению фрезы в фактической точке контакта. Одного знания о том, что шпиндель вращается по часовой стрелке, недостаточно, чтобы понять, является ли фрезерование попутным.
При периферийном фрезеровании сравните тангенциальное движение зуба в точке контакта с заготовкой с направлением движения заготовки относительно оси фрезы.
Если эти направления совпадают, фрезерование в данной зоне контакта является попутным. Если они противоположны — встречным. Повторно проверяйте направление при каждом изменении стороны резания.
Будьте внимательны при работе с чертежами, на которых показано перемещение инструмента, а не стола. Для неподвижного шпинделя эти описания указывают противоположные направления при одинаковом относительном движении.
При фрезеровании паза на всю ширину в контакт входят обе стороны концевой фрезы, сочетая зоны попутного и встречного резания. Такой процесс отличается от обычного периферийного прохода.
При торцевом фрезеровании также необходимо учитывать смещение фрезы и геометрию контакта. Если стандартная схема бокового фрезерования неприменима, следуйте рекомендациям поставщика инструмента.
Проверьте люфт перед выбором стратегии резания
Выполняйте проверку по процедуре, установленной для станка, при остановленном шпинделе и принятых мерах защиты от неожиданного движения. Для более безопасного доступа по возможности снимите фрезу.
Индикатор часового типа, установленный относительно неподвижной поверхности станка, позволяет определить фактическое перемещение стола. Сравните его с поворотом маховика при смене направления подачи.
Медленно вращайте маховик, пока индикатор не покажет перемещение, затем медленно измените направление вращения. Поворот маховика до начала обратного перемещения указывает на величину холостого хода в данной точке и при данных условиях.
Цифровая индикация может помогать отслеживать положение стола, но не устраняет механический зазор. При изменении сил резания стол всё ещё может неожиданно переместиться.
Проверьте несколько положений по длине оси, поскольку износ винта и гайки может меняться в зависимости от положения. Одно измерение не позволяет оценить состояние всей оси.
Также проверьте регулировку клиньев, смазку, опоры винта, состояние гайки и крепление заготовки. Одни только измерения люфта не выявляют все возможные причины перемещения или недостаточной жёсткости.
Универсального значения люфта, при котором попутное фрезерование становится безопасным, не существует. Допустимость зависит от всей системы подачи, нагрузки при резании, конструкции станка и ограничений производителя.
Как настроить встречное фрезерование на ручном станке?
Начните с надёжного крепления заготовки и минимального вылета инструмента. Убедитесь, что тиски или приспособление надёжно закреплены, а заготовка имеет достаточную опору.
Выберите направление подачи с учётом геометрии контакта, затем выберите зазор в механизме подачи до входа в материал. Подходите к начальной позиции каждый раз одинаково, с выбранного направления.
Используйте фиксаторы осей только в соответствии с руководством по эксплуатации станка. При необходимости зафиксируйте неиспользуемые оси, оставив ось подачи свободной для предусмотренного конструкцией перемещения.
Выбирайте скорость, подачу, осевую глубину и радиальное зацепление в соответствии с рекомендациями для инструмента и материала. Уменьшите зацепление, если этого требуют жёсткость станка или доступная мощность.
Для оценки настройки выполните первый проход с умеренными параметрами. Следите за равномерностью подачи, вибрацией, перемещением заготовки и неожиданными изменениями нагрузки, сохраняя безопасное рабочее положение.
Если стол захватывает, маховик бьёт по руке или резание становится нестабильным, остановите работу в соответствии с утверждённой процедурой. Выясните причину, прежде чем возобновлять резание или менять настройку.
Никогда не пытайтесь удерживать захваченный стол рукой. Держите руки вдали от вращающегося инструмента и стружки; перед измерениями или удалением препятствий остановите шпиндель.
Станет ли попутное фрезерование безопасным при лёгком чистовом проходе?
Более лёгкий чистовой проход снижает силы резания, но не устраняет люфт. Даже небольшое зацепление может подтянуть свободно перемещающийся стол к инструменту.
Не считайте увеличение трения в клиньях, сопротивление маховика или наличие механизированной подачи доказательством контроля. Эти меры не обязательно предотвращают перемещение в пределах зазора.
Компенсация люфта в программном обеспечении также имеет ограничения. Коррекция положения при заданной смене направления не устраняет физический зазор и не гарантирует, что силы резания не вызовут неожиданного перемещения стола.
Рассматривайте попутное фрезерование только в том случае, если оно разрешено производителем и система подачи способна надёжно контролировать силы резания на протяжении всей операции, включая вход и выход инструмента.
Проверьте механическое состояние, допустимые пределы люфта, работу привода, крепление заготовки и рекомендации по инструменту. Любые сомнения в способности контролировать положение стола необходимо разрешить до начала резания.
Что меняется при переходе на фрезерный станок с ЧПУ?
Во многих обрабатывающих центрах с ЧПУ используются предварительно нагруженные шарико-винтовые пары и сервоприводы, благодаря чему попутное фрезерование становится стандартным вариантом, если состояние станка соответствует установленным требованиям.
Однако наличие ЧПУ не доказывает, что люфт контролируется. Изношенные опоры, повреждённые компоненты или неправильная регулировка всё ещё могут ухудшить точность позиционирования и стабильность резания.
При оценке оборудования станок VMC1370 компании Shandong VEDON Intelligent Equipment Co., Ltd. оснащён цельнолитой станиной, шарико-винтовой передачей и системой сервоприводов.
Заявленные перемещения по осям составляют 1,300 × 700 × 700 mm, а рабочий стол размером 1,400 × 700 mm позволяет устанавливать более крупные приспособления и детали.
Эти характеристики помогают оценить возможности станка, однако его пригодность для конкретной операции всё равно необходимо проверять. Уточните люфт, техническое состояние, применимые требования к точности и рекомендации производителя для предполагаемой операции.
Выбирайте способ, который станок способен надёжно контролировать
Для ручного фрезерного станка, подверженного люфту, встречное фрезерование обычно является практичным начальным вариантом. Оно снижает склонность фрезы перемещать стол вперёд.
Попутное фрезерование может обеспечить преимущества при резании и улучшить качество поверхности, если система подачи надёжно контролирует процесс. Эти преимущества возможны только при подтверждённом исправном состоянии станка и подходящей настройке.
Принимайте решение на основании измеренного состояния и инструкций производителя. Устраните чрезмерный зазор и нестабильную подачу, прежде чем пытаться улучшить качество поверхности за счёт изменения направления резания.