Для фрезерного станка R8 обычно подходит для ручной смены инструмента, а BT40 — для автоматизированного производства. Прежде чем подтвердить совместимость, необходимо точнее определить исполнение ISO 40.
Ключевое различие заключается в том, что совпадение размеров конуса не гарантирует взаимозаменяемость оснастки. Также должны совпадать крепёжные элементы, геометрия фланца и интерфейсы устройства смены инструмента.
Поэтому техническим специалистам следует сравнивать шпиндельную систему в сборе с учётом нагрузок при резании, частоты смены инструмента, требований к точности и затрат на обслуживание подходящей оснастки.
В этом сравнении рассматриваются геометрия, крепление, совместимость и ограничения по скорости вращения. Это поможет покупателям отличить полезные технические характеристики от предположений, которые могут привести к ошибкам при закупке или проблемам при обработке.
При обсуждении оборудования с Shandong VEDON Intelligent Equipment Co., Ltd. эти проверки помогут составить практические требования к станкам с ЧПУ и прецизионному режущему инструменту.
В чём реальные различия между R8, ISO 40 и BT40?
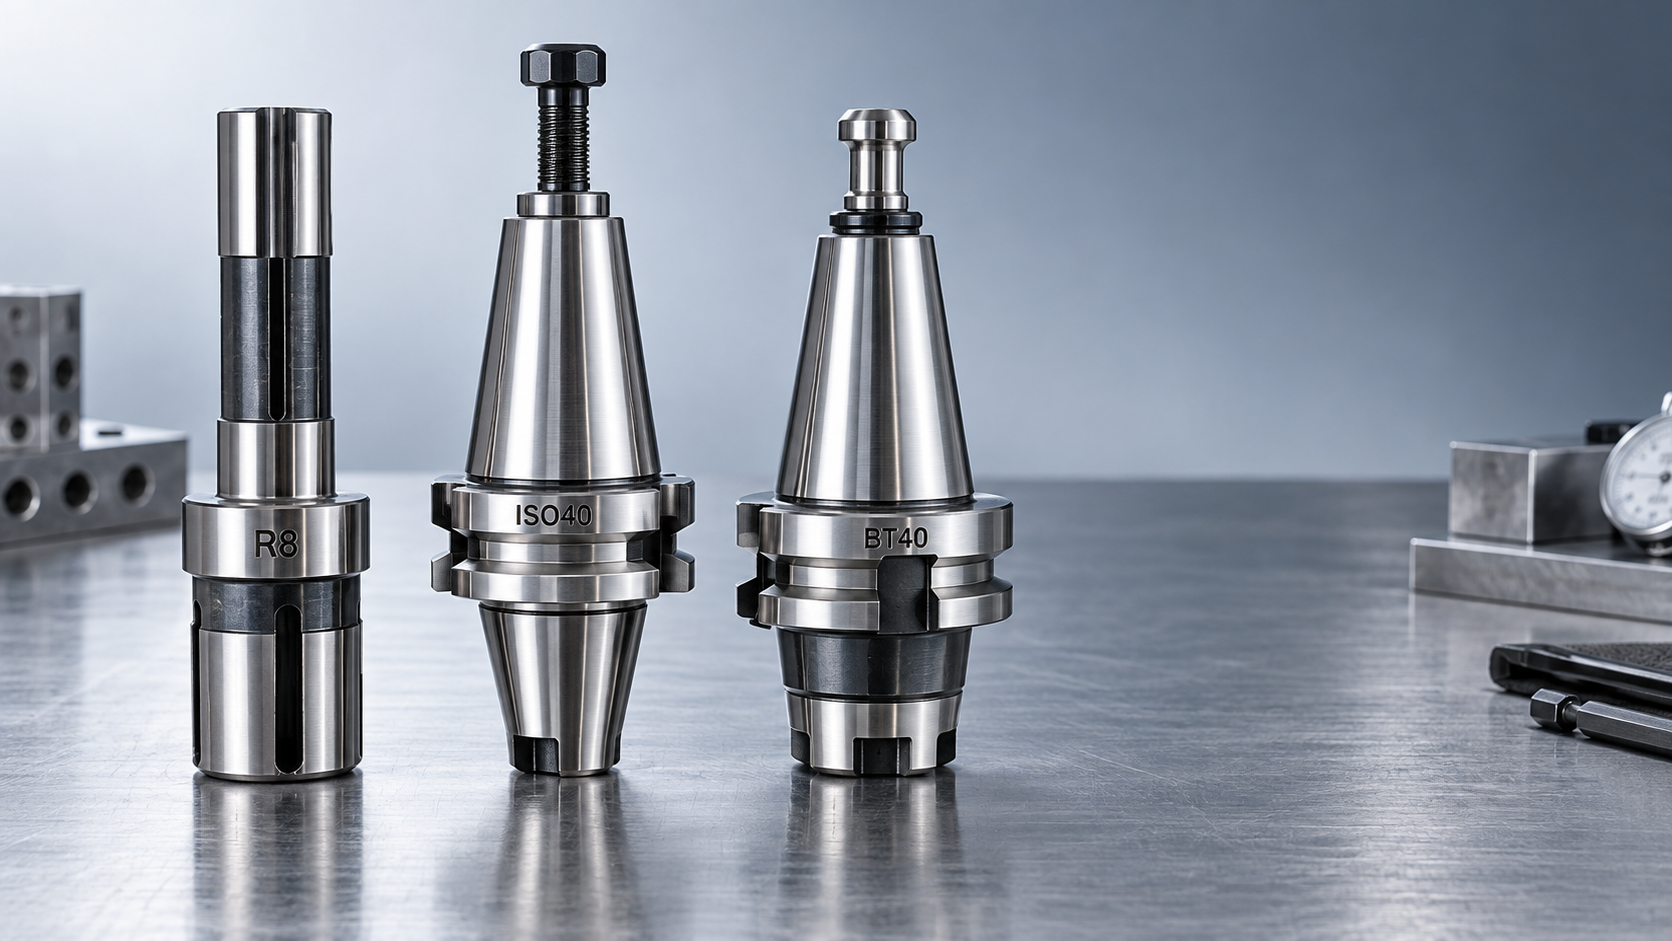
В системе R8 используется коническая посадочная часть и цилиндрический хвостовик с внутренней резьбой для тяговой штанги. Эта система широко применяется на традиционных вертикально-фрезерных станках.
ISO 40 и BT40 относятся к семейству конусов 7:24 размера 40. Совпадение геометрии конуса само по себе не означает полной взаимозаменяемости оправок.
В коммерческих спецификациях термин ISO 40 может обозначать различные варианты оснастки. Уточните, какой именно стандарт, конструкция фланца и способ крепления требуются станку.
BT40 обычно соответствует семейству интерфейсов MAS 403/JIS B 6339. В спецификации закупки следует указывать применимый стандарт и требования станка, а не ограничиваться кратким обозначением.
Можно ли использовать имеющиеся оправки на новом фрезерном станке?
Не утверждайте закупку станка, основываясь только на том, входит ли имеющаяся оправка в шпиндель. Посадку, крепление и автоматическую смену инструмента необходимо проверять отдельно.
Оправка может иметь подходящий конус, но несовместимый фланец или тяговый болт. Такое несоответствие может помешать надёжному зажиму или корректной смене инструмента.
Например, в оснастке DIN 2080 размера 40 обычно используется резьбовое крепление тяговой штангой. В оснастке DIN 69871 и BT применяются другие варианты фланца и крепления.
CAT40 также использует крутой конус размера 40, однако его конструкция фланца и крепления отличается от BT40. Заявления о возможности перехода на другую систему требуют документального подтверждения.
Запросите чертёж интерфейса шпинделя и утверждённый чертёж тягового болта. Перед заказом сравните резьбу, геометрию головки болта, размеры фланца и элементы зацепления устройства смены инструмента.
Для R8 проверьте резьбу тяговой штанги, доступную длину её зацепления и состояние оправки. Различия в оснастке для разных регионов делают предположения о резьбе особенно рискованными при закупке импортного оборудования.
Составьте перечень имеющихся оправок с указанием точного обозначения и пригодности к использованию. При оценке затрат на переход на другую оснастку учитывайте запасные тяговые болты, оборудование для предварительной настройки инструмента, хранение и инспекцию.
Какая система обеспечивает более высокую жёсткость и точность?
При сложном фрезеровании система размера 40 обычно обеспечивает больший потенциал жёсткости оснастки, чем R8. Однако фактические характеристики зависят от конструкции станка в целом.
На прогиб влияют подшипники шпинделя, его вылет, конструкция оправки, диаметр фрезы и вылет инструмента. Конус большего размера не компенсирует чрезмерный вылет или недостаточно жёсткое крепление заготовки.
R8 остаётся практичным решением для умеренных режимов резания, ремонтных работ и разнообразных операций в инструментальном производстве. Пригодность следует оценивать с учётом конкретных материалов и ожидаемой производительности съёма металла.
В стандартных BT40 и других традиционных системах с крутым конусом базирование обычно осуществляется по контакту конуса. Не следует предполагать, что фланец оправки также контактирует с торцом шпинделя.
Системы с двойным контактом требуют совместимой конструкции шпинделя и оправки. Их потенциальные преимущества следует оценивать по спецификациям конкретного производителя и результатам пробного резания на репрезентативной операции.
Точность следует измерять на режущем инструменте с используемой оправкой и заданным вылетом. Одного показателя радиального биения шпинделя недостаточно для оценки всей собранной системы.
Запросите результаты измерений после многократной смены инструмента и тепловой стабилизации. Это позволит оценить, обеспечивают ли стабильность посадки и рабочая температура требуемые допуски на размеры в производстве.
Означает ли BT40 автоматически более высокую частоту вращения шпинделя?
Обозначение BT40 не задаёт универсальную максимальную частоту вращения. Допустимая скорость зависит от шпиндельного узла, а также от всей комбинации вращающихся инструмента и оправки.
Оцените балансировку оправки, допустимую скорость фрезы, требования к тяговому болту, характеристики подшипников и вылет инструмента. Безопасный рабочий диапазон для конкретной оснастки определяется самым низким из применимых ограничений.
Попросите поставщиков указать условия балансировки, включая конфигурацию сборки и предполагаемую скорость. Класс балансировки без этих данных даёт мало информации для утверждения применения.
При тяжёлом черновом фрезеровании доступный крутящий момент на рабочей скорости может быть важнее максимальной частоты вращения. При выборе интерфейса рассмотрите графики мощности и крутящего момента шпинделя.
При длительной чистовой обработке на высокой скорости оцените тепловое поведение и вибрацию в ходе пробных резов. Сравните шероховатость поверхности и изменение размеров за реалистичный производственный цикл.
Как часто смена инструмента влияет на экономику производства?
R8 может быть экономичным решением, если операторы редко меняют инструмент, а выполняемые работы существенно различаются. В ремонтных и опытных производствах экономия на оснастке может перевешивать более длительное время смены инструмента.
BT40 становится выгодным, когда в повторяющихся циклах используется несколько инструментов, а автоматическая смена сокращает участие оператора. Эффект зависит от фактической структуры цикла и надёжности станка.
Рассчитайте годовую экономию, умножив время, сэкономленное при одной смене инструмента, на количество смен на одну деталь и годовой объём производства. Переведите сэкономленное время в денежную оценку, используя реалистичную почасовую ставку работы станка.
Затем сопоставьте эту экономию с затратами на дополнительные оправки, обслуживание, тяговые болты и инспекцию. Если доступны надёжные производственные данные, учитывайте также время наладки и бракованные детали.
Для работы без оператора проверьте вместимость магазина инструмента, максимальный вес инструмента, ограничения для соседних гнёзд и поддерживаемые размеры инструмента. Эти ограничения могут стать препятствием даже при подходящем шпинделе.
Когда стоит рассмотреть отдельное решение для сверления?
Для некоторых промышленных металлоконструкций требуется сверление непосредственно на крупных стальных элементах. Перемещение таких деталей на фрезерный станок может увеличить время обработки без улучшения результата.
Магнитный сверлильный станок VD23RE имеет заявленный максимальный диаметр сверления 23 mm, номинальную мощность 1500 W и регулируемую частоту вращения без нагрузки 0–450 r/min.
Заявленная сила магнитного удержания составляет 13,500 N. Фактическое удержание зависит от пригодности ферромагнитного материала, толщины пластины, состояния поверхности и соблюдения инструкции по эксплуатации.
Рассматривайте это оборудование как отдельное решение для сверления; предоставленные характеристики не подтверждают совместимость шпинделя этого изделия с R8, ISO 40 или BT40.
Что техническим специалистам следует указать перед размещением заказа?
Составьте спецификацию приёмки на основе типовых операций: материал, диаметр фрезы, глубина зацепления, вылет, допуск, шероховатость поверхности и ожидаемое время цикла. Затем определите требуемый интерфейс шпинделя.
Потребуйте документального подтверждения совместимости оправок, сведений о тяговых болтах, требований к зажиму, ограничений по скорости и ограничений устройства смены инструмента. Запросите демонстрацию резания в условиях, максимально приближенных к предполагаемому производству.
Выбирайте R8 для подходящих операций с ручной сменой инструмента, а BT40 рассматривайте для автоматизированного производства. Считайте обозначение ISO 40 неполным, пока не подтверждён точный интерфейс.
Оптимальная покупка фрезерного станка сочетает подтверждённую совместимость оснастки с достаточной жёсткостью, подходящим крутящим моментом, стабильной точностью и экономикой смены инструмента, соответствующими рабочей нагрузке.