Выверка головки фрезерного станка: устранение ступенек между проходами торцевой фрезы
Ступеньки между соседними проходами при торцевом фрезеровании — повод проверить выверку головки, но не доказательство того, что головку нужно регулировать. Если шпиндель наклонён относительно стола, перекрывающиеся резы могут находиться на разной высоте, однако похожие следы могут быть вызваны биением пластины, перемещением заготовки, погрешностями геометрии осей и упругим отжимом при резании. Регулировка головки до выявления причины может скрыть одну погрешность и привести к появлению другой.
Надёжная корректировка требует подтвердить измеряемый перепад высоты, проверить соосность шпинделя и стола в воспроизводимых условиях и оценить результат контрольным резанием. Улучшение внешнего вида поверхности после регулировки само по себе не является достаточным доказательством: и показания индикатора, и обработанная поверхность должны соответствовать применимым требованиям.
Определите, является ли след ступенькой или рисунком резания
Очистите заготовку и осмотрите границу между проходами. Изменение контакта фрезы с материалом может создавать контрастные светлые полосы без существенного перепада высоты. Измерьте границу подходящим оборудованием для измерения поверхности или индикаторной установкой, базируемой независимо от подозрительного участка поверхности. Удалите заусенцы, не скругляя измеряемую границу.
Зафиксируйте направление подачи, боковой шаг, диаметр фрезы, глубину резания, а также направление соседних проходов — одинаковое или противоположное. Эти сведения помогут отличить ошибки выверки от перемещений, зависящих от нагрузки.
- Повторяющийся выступ в каждом месте перекрытия: проверьте выверку, а также правильность установки инструмента и высоту пластин.
- Дефект заметно меняется при изменении направления подачи: проверьте влияние сил резания, люфт (если применимо) и жёсткость закрепления.
- Регулярные следы в пределах каждого оборота фрезы: перед регулировкой геометрии станка проверьте состояние пластин, осевое биение и установку фрезы.
- Перепад высоты увеличивается вдоль стола: проверьте геометрию стола, скручивание станка или опору заготовки, а не исходите из предположения о постоянном наклоне головки.
Проверьте деталь в зажатом состоянии, а если план контроля это допускает — также после снятия. Тонкая заготовка, принудительно выровненная чрезмерным усилием зажима, может деформироваться после обработки; выверка головки не устранит такую деформацию.
Устраните ошибки наладки до измерения положения головки
Осмотрите конус шпинделя, оправку, установочные поверхности фрезы и гнёзда пластин на наличие стружки, заусенцев и повреждений. Проверьте посадку пластин и затяжку в соответствии с инструкциями изготовителя инструмента. Измерьте осевое биение фрезы в сборе, установленной в станке, в одной и той же точке каждой режущей кромки. Одна выступающая пластина может существенно ухудшить качество поверхности и затруднить диагностику.
Перед точными проверками доведите фрезерный станок до предписанного теплового состояния. Зафиксируйте вылет пиноли, положение хобота, положение головки и состояние блокировок осей. На коленном фрезерном станке используйте минимально необходимый вылет пиноли и зафиксируйте её в соответствии с указаниями. Для станков другой компоновки следуйте процедуре проверки геометрии изготовителя, не перенося на них без изменений методы для коленных фрезерных станков.
Перед установкой индикатора для обката снимите режущий инструмент. Во время наладки исключите непреднамеренное вращение шпинделя и движение станка. Для позиционирования используйте только контролируемые перемещения осей, а узел индикатора поворачивайте вручную в соответствии с безопасной процедурой наладки станка. Никогда не включайте шпиндель при установленном индикаторе для выверки.
Проведите обкатку надёжной базы в обоих направлениях
Жёстко закрепите индикатор часового типа или подходящий прибор для выверки в шпинделе. Проведите обкатку по поверхности стола, аттестованному кольцу для выверки или проверенной базовой плите. Тщательно очистите все контактные поверхности. Не используйте пазы, вмятины и выступающие кромки: непроверенная плита может внести большую погрешность, чем та, которую требуется измерить при проверке выверки.
Используйте максимально возможный диаметр обката, который остаётся в пределах надёжной базы и рабочего диапазона прибора. Увеличение диаметра обката повышает чувствительность к угловой погрешности. При сравнении противоположных точек не перемещайте стол, сохраняйте одинаковую геометрию измерительного наконечника и поддерживайте лёгкое и равномерное контактное усилие.
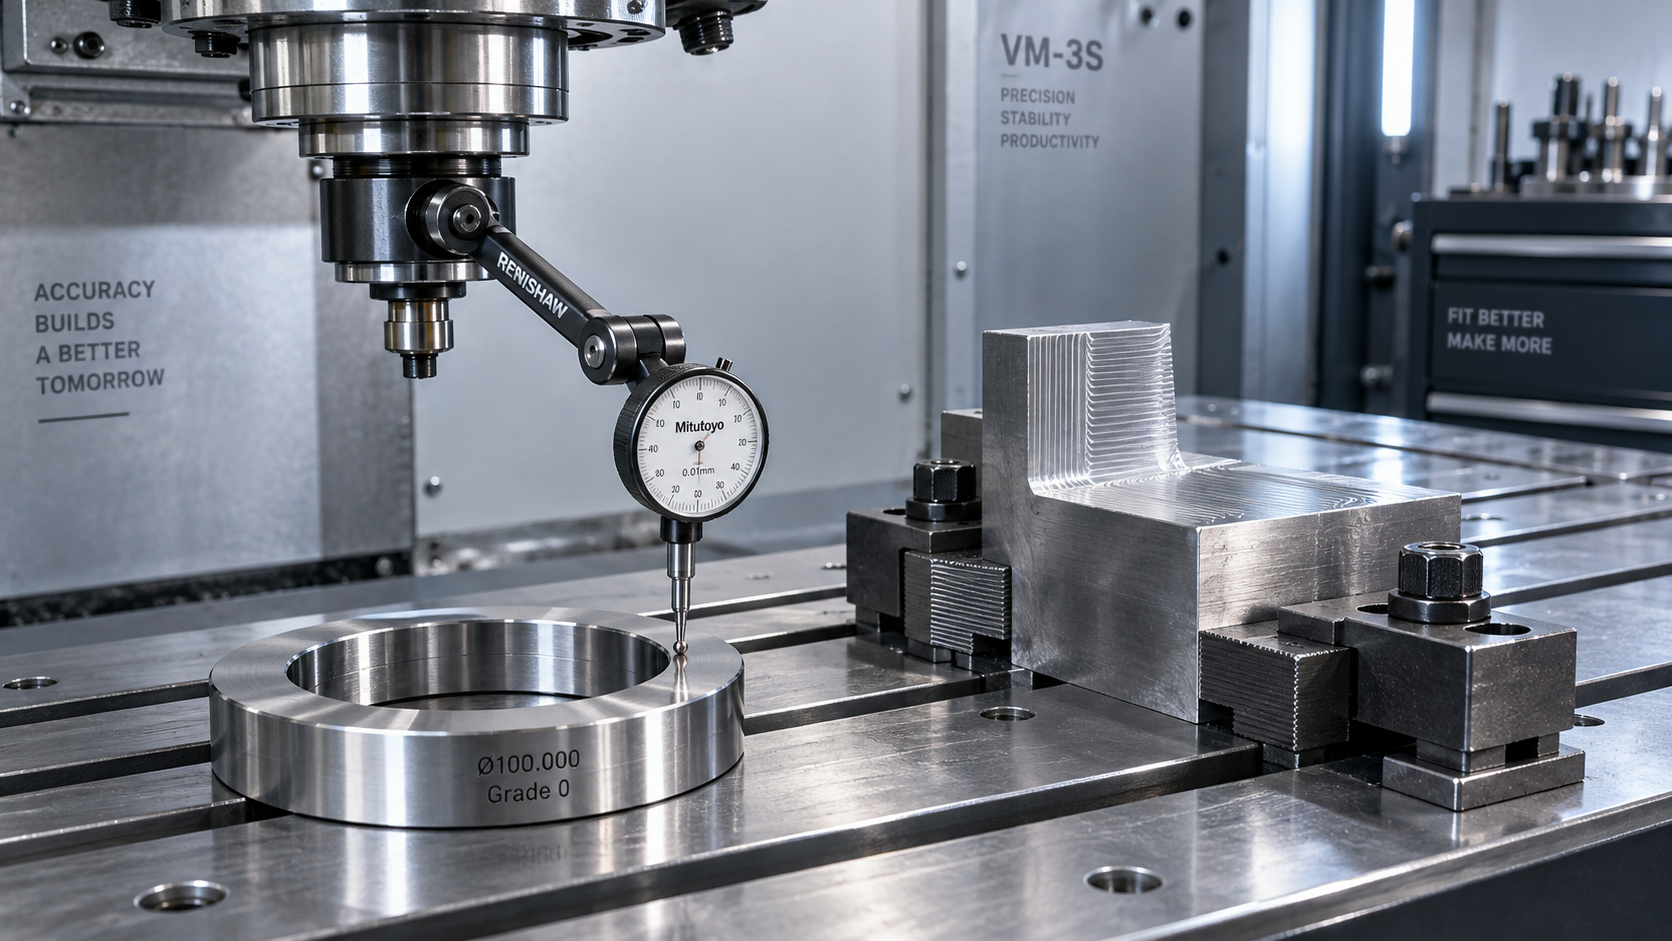
Сравните показания в левой и правой точках, затем в передней и задней. Эти пары показывают ориентацию шпинделя относительно базы в двух перпендикулярных плоскостях. Повторите обкатку, чтобы убедиться в стабильности показаний. Если они не повторяются, прежде чем выполнять регулировку, проверьте крепление индикатора, условия контакта, люфт подшипников и наличие перемещений в станке.
Для небольшого углового отклонения приблизительная зависимость имеет вид:
Угловая погрешность в радианах ≈ разность показаний в противоположных точках ÷ диаметр обката.
Например, разность 0,02 mm при диаметре обката 200 mm соответствует приблизительно 0.0001 радиана. Это пример, а не допустимый предел. Допустимую разность следует определять по спецификации станка, процедуре обслуживания и требованиям к точности выполняемой работы.
Не считайте разность показаний индикатора прогнозируемой высотой ступеньки между проходами. Результат обработки также зависит от геометрии фрезы, бокового шага, работающих режущих кромок, направления подачи и упругого отжима. Обкатка измеряет выверку; её влияние на обработку устанавливают контрольным резанием.
Отрегулируйте головку, сохраняя контроль над узлом
На станке с регулируемой головкой определите нужный механизм поворота или наклона и соответствующие зажимы. При необходимости поддержите головку согласно указаниям изготовителя. Ослабляйте крепёж только настолько, чтобы обеспечить контролируемое перемещение; чрезмерное ослабление может привести к внезапному смещению тяжёлой головки.
Внесите небольшую поправку, слегка затяните зажимы и повторите обкатку. При использовании одного индикатора сведение верхнего и нижнего показаний к их середине служит полезной начальной целью, однако фактический отклик зависит от расположения оси поворота и механизма регулировки. Не предполагайте, что перемещение регулировочного винта даёт такое же изменение показаний индикатора.
Последовательно корректируйте обе плоскости, поскольку затяжка или регулировка в одной плоскости может повлиять на другую. Затяните крепёж в установленной последовательности и с заданным моментом, затем выполните повторные измерения. Показания, снятые при ослабленных зажимах, не отражают окончательную выверку.
Для обрабатывающего центра с ЧПУ и неподвижной головкой неудовлетворительные результаты обкатки не являются основанием для ослабления шпиндельного узла или установки самодельных прокладок. Проверьте условия установки, уровень станка, историю столкновений и процедуру выверки, предусмотренную изготовителем. Работы по выверке конструкции требуют установленного метода регулировки и соответствующих средств измерения.
Также различайте выверку шпинделя относительно стола и перпендикулярность перемещения по оси Z. Ось шпинделя может быть перпендикулярна столу в точке измерения, даже если головка перемещается по неверно выверенной траектории. Одна лишь обкатка по столу не подтверждает геометрию станка в целом.
Подтвердите результат контролируемым испытанием торцевым фрезерованием
Используйте устойчивую контрольную заготовку достаточной толщины с надёжной опорой. На начальном этапе сохраните исходную фрезу и режимы резания, если они безопасны, а инструмент исправен. Одновременное изменение инструмента, подачи, закрепления заготовки и выверки затруднит определение того, какая именно корректировка устранила дефект.
Выполните соседние проходы с зафиксированным боковым шагом и одинаковым заданием по оси Z. Сначала выполните проходы в одном направлении, чтобы снизить влияние эффектов, связанных со сменой направления, затем повторите производительную траекторию инструмента. Измерьте высоту в местах перекрытия вместо того, чтобы полагаться на отражённый свет.
Если обкатка соответствует спецификации, но ступенька остаётся, дальнейшие действия должны определяться результатами проверки:
- Ступенька уменьшается при снижении нагрузки резания: проверьте вылет инструмента, жёсткость головки, закрепление заготовки и режимы резания.
- Дефект связан с определённой фрезой: повторно проверьте посадку оправки, состояние корпуса фрезы, гнёзда пластин и осевое биение.
- Погрешность меняется в зависимости от положения стола: проверьте состояние стола, геометрию осей, скручивание при установке и условия опоры.
- Результат меняется после прогрева: прежде чем повторять механическую регулировку, проверьте тепловую стабилизацию и удлинение шпинделя.
Архитектура станка также определяет границы применимости этой процедуры. На токарном центре с осью Y и приводным инструментом, например TCK52DY, необходимо проверять оправку приводного инструмента, выверку револьверной головки и соответствующие взаимные положения осей. Процедуру выверки головки вертикально-фрезерного станка нельзя напрямую применять к компоновке с инструментальной системой BMT.
Зафиксируйте измеряемые исходные данные для обслуживания
Запишите диаметр обката, показания в обеих плоскостях, положение станка, тепловое состояние, окончательное состояние зажимов и измеренный результат контрольной обработки. Укажите идентификационные данные фрезы и условия обработки, чтобы последующая проверка могла быть выполнена повторно.
Считайте корректировку завершённой только тогда, когда полностью закреплённый узел соответствует требованиям к выверке, а соседние проходы соответствуют требованиям к заготовке. Если результаты не совпадают, сохраните измерения и исследуйте оставшиеся возможные причины, вместо того чтобы многократно наклонять головку в попытке компенсировать постороннюю неисправность.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам