Основы фрезерования: как оси стола и направление подачи влияют на резание
Фрезерный станок может оставлять чистую поверхность при движении в одном направлении и вибрировать при обратном проходе, поскольку изменение направления подачи меняет характер взаимодействия режущих кромок с материалом. Меняются толщина стружки, направление сил резания и нагрузка на привод стола. Результат также зависит от частоты вращения шпинделя, контакта фрезы с заготовкой, способа её закрепления и жёсткости станка.
Чтобы понять эту взаимосвязь, необходимо разделить два понятия: оси описывают относительное перемещение фрезы и заготовки, а встречное и попутное фрезерование описывают связь между направлением подачи и вращением фрезы в зоне резания.
Как понимать оси X, Y и Z и не путать их с перемещением стола
На типичном вертикально-фрезерном станке ось X проходит слева направо поперёк стола, ось Y — спереди назад, а ось Z совпадает с осью шпинделя. Перемещение по Z меняет взаимное вертикальное положение инструмента и заготовки. В зависимости от конструкции станка это перемещение выполняется головкой, пинолью, консолью или другим узлом.
Буквы обозначают направления координат, а не обязательно указывают, какой именно компонент физически перемещается. Программа ЧПУ задаёт движение инструмента относительно заготовки. Если инструмент неподвижен по оси X, а перемещается стол, стол движется в направлении, противоположном запрограммированному относительному движению инструмента. Путаница между этими точками отсчёта затрудняет понимание схем направления подачи.
Эти описания предполагают стандартную вертикальную компоновку. На горизонтально-фрезерном станке ось Z также совпадает с основной осью шпинделя, поэтому она расположена горизонтально. Положительные направления и пределы перемещения указаны в документации станка; по одному лишь положению маховика нельзя определить принятую систему координат.
Направление подачи меняет толщину стружки при входе в материал
Каждый зуб фрезы входит в материал и выходит из него во время вращения. Толщина стружки меняется на протяжении этого контакта. При периферийном фрезеровании встречное и попутное фрезерование описывают два разных соотношения между подачей заготовки и местным касательным движением режущей кромки.
При встречном фрезеровании заготовка подаётся против касательного движения фрезы в зоне контакта. Теоретическая толщина стружки начинается с нуля и увеличивается до максимума перед выходом зуба из материала. При входе режущая кромка может скользить или сминать материал, прежде чем начнёт снимать стружку; это особенно вероятно при затупленной кромке или недостаточной подаче на зуб.
При попутном фрезеровании заготовка подаётся в том же направлении, что и местное движение режущей кромки. При входе зуб снимает стружку максимальной для данного контакта толщины, которая уменьшается к выходу. На жёстком станке с контролируемым люфтом это часто снижает трение при входе и способствует получению более качественной поверхности.
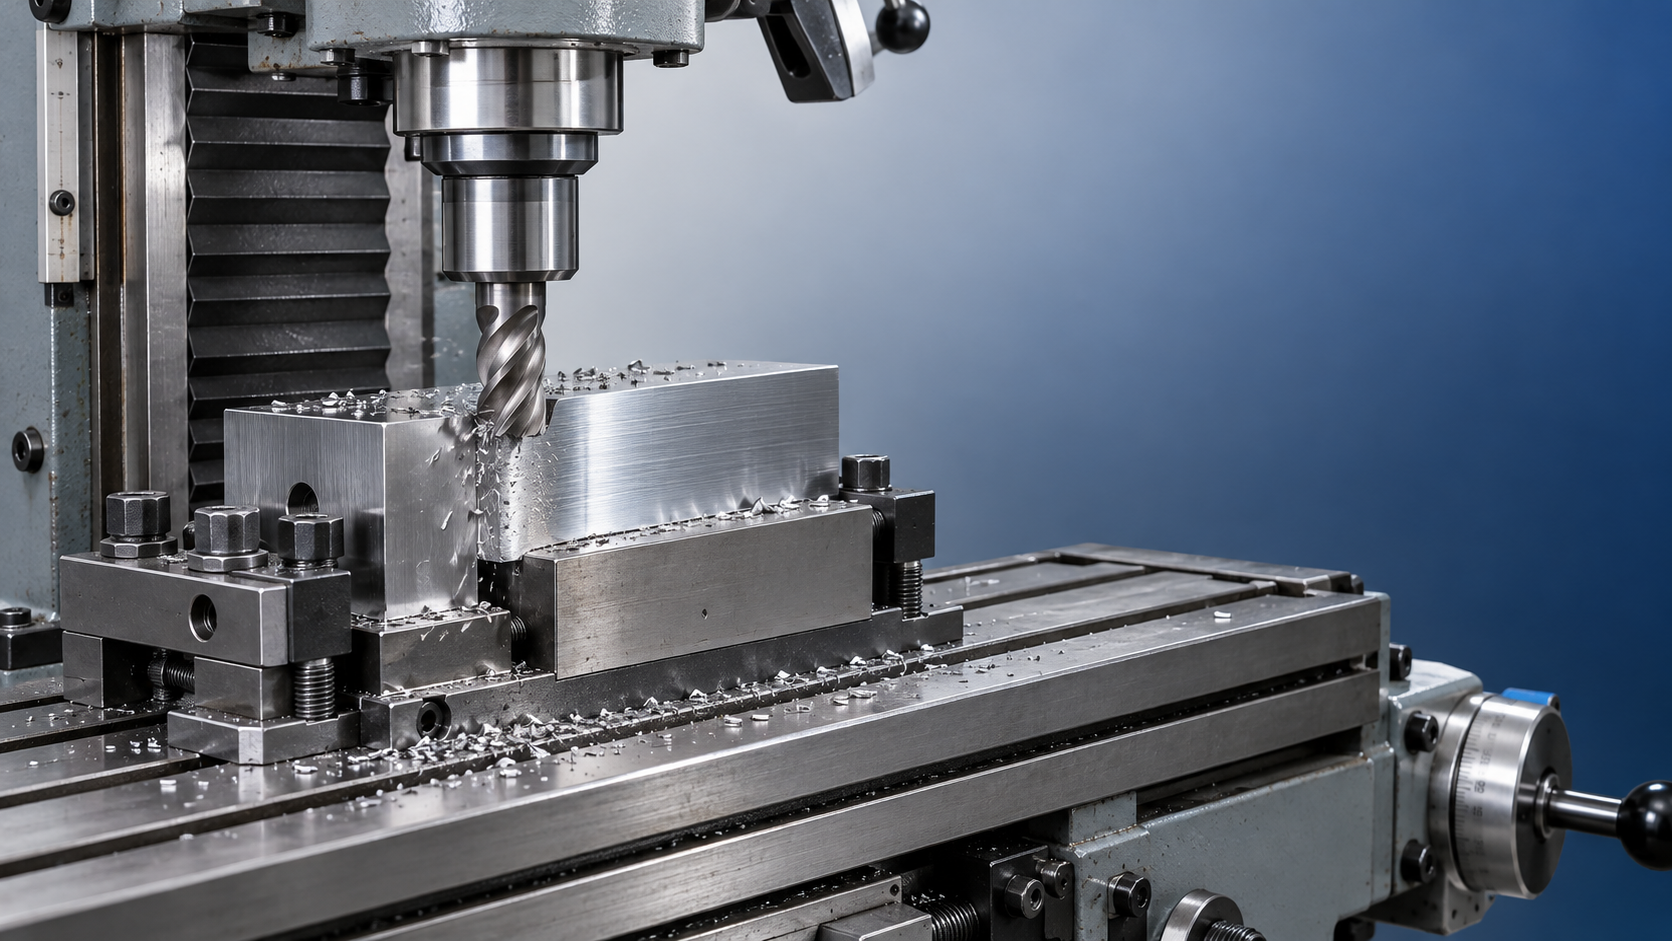
Одного лишь указания на вращение шпинделя по часовой стрелке недостаточно, чтобы определить режим резания. Имеют значение также контактная сторона фрезы и направление, с которого рассматривают схему. При неизменном направлении вращения переход с одной стороны заготовки на противоположную меняет направление подачи, соответствующее попутному фрезерованию. На наглядной схеме должны быть показаны направление вращения, подача заготовки и контактная сторона.
При обработке паза на полную ширину возникает дополнительная сложность: противоположные стороны фрезы контактируют с материалом по-разному. Называть всю операцию фрезерования паза «попутным фрезерованием» — значит игнорировать это различие. При чистовом проходе вдоль одной стенки контактную сторону проще определить и контролировать.
Почему люфт влияет на выбор режима
Люфт — это зазор в системе перемещения, из-за которого после реверса некоторое время происходит движение без реакции приводимого узла. Типичный пример — изношенные ходовой винт и гайка: после смены направления маховик поворачивается, прежде чем начнёт двигаться стол.
При попутном фрезеровании сила резания стремится втянуть заготовку в фрезу по направлению подачи. Если в приводе стола есть неконтролируемый зазор, эта сила может выбрать люфт и переместить стол. В результате нагрузка на зуб резко возрастает, что может привести к повреждению режущей кромки, появлению задиров на поверхности или потере контроля.
При встречном фрезеровании нагрузка, как правило, действует на механизм подачи против заданного перемещения заготовки, поэтому на многих ручных станках со значительным люфтом это более консервативный выбор. В распространённых схемах периферийного фрезерования составляющие силы также могут стремиться приподнять заготовку, поэтому надёжное закрепление остаётся необходимым.
Во многих обрабатывающих центрах с ЧПУ используются предварительно натянутые шарико-винтовые передачи и достаточно жёсткие системы подачи, позволяющие применять попутное фрезерование. Однако наличие ЧПУ само по себе не гарантирует пригодность станка для такого режима. Выбор по-прежнему определяется механическим износом, состоянием подшипников, жёсткостью оснастки и инструкциями по эксплуатации станка. Программная компенсация люфта корректирует ошибку позиционирования, но не устраняет механический зазор и не восстанавливает жёсткость под нагрузкой при резании.
Одно и то же направление может по-разному влиять на результат в зависимости от установки
Высокая заготовка, большой вылет инструмента или тонкая концевая фреза сильнее прогибаются под нагрузкой. При изменении направления резания меняются место прогиба сборки и направление действия силы относительно приспособления. Один проход может прижимать деталь к жёсткой опоре, а обратный — оттягивать её от этой опоры.
Это объясняет, почему при изменении направления чистового прохода измеренное положение стенки может измениться, даже если запрограммированная траектория осталась прежней. Прогиб инструмента и его упругое восстановление влияют на фактически снимаемый материал. Лёгкий повторный проход иногда снимает дополнительный припуск, однако многократные проходы не устранят ненадёжное закрепление или неустойчивость сборки инструмента.
Имеет значение и состояние осей. Износ участка направляющей, неправильная регулировка клина или чрезмерный вылет шпинделя могут усиливать вибрацию в определённом положении стола. Фиксация неиспользуемой оси, если это допускает конструкция станка, может повысить устойчивость при прямолинейном ручном резании. Ось, необходимая для запрограммированного перемещения, должна оставаться подвижной.
Технические характеристики приспособлений также относятся только к операциям, для которых они предназначены. Например, VDW50 указан как магнитный сверлильный станок для промышленного сверления металла с максимальным диаметром сверления 50 мм. Эта характеристика не подтверждает пригодность станка для боковых нагрузок при фрезеровании; конструкцию станка, подшипники шпинделя, крепление инструмента и способ монтажа необходимо оценивать отдельно.
Как отличить проблемы с подачей от других дефектов поверхности
Направление подачи влияет на качество поверхности, но шероховатая поверхность не доказывает, что выбран неправильный режим фрезерования. Равномерные следы подачи, размазанный материал и вибрация указывают на разные механизмы дефектообразования.
- Регулярные равномерно расположенные следы: на их шаг влияют прохождение зубьев и подача на зуб. Геометрия фрезы и радиальное биение влияют на глубину и равномерность следов.
- Размазанные или рваные участки: налипание материала на режущую кромку, недостаточная смазка или трение могут нарушить образование стружки. Простое уменьшение подачи способно усилить трение.
- Волнистые следы, сопровождающиеся вибрацией: вибрация при резании возникает из-за взаимодействия сил резания с колебаниями конструкции. Помимо направления подачи, следует проверить вылет инструмента, контакт с заготовкой, частоту вращения шпинделя и закрепление заготовки.
Подача на зуб связывает подачу стола с частотой вращения шпинделя и числом зубьев: подача на зуб = скорость подачи ÷ (частота вращения шпинделя × число режущих зубьев). При увеличении частоты вращения шпинделя без изменения скорости подачи номинальная подача на зуб уменьшается. Поэтому режим, который кажется более быстрым, может усилить трение, если режущая кромка перестанет эффективно снимать стружку.
Радиальный контакт с заготовкой также влияет на фактическую толщину стружки. При узком боковом фрезеровании максимальная толщина стружки может быть меньше, чем при большей ширине контакта и той же номинальной подаче на зуб. Поэтому значение подачи, скопированное для обработки паза на полную ширину, нельзя автоматически считать подходящим для нагрузки при лёгком чистовом проходе.
Как оценить проход, прежде чем менять режим
При прямолинейном боковом фрезеровании сначала определите направление вращения шпинделя, контактную сторону фрезы и перемещение заготовки относительно инструмента. Эти три параметра позволяют определить, является ли фрезерование встречным или попутным. Затем оцените, как сила резания действует относительно привода стола, зажимов и ближайшей жёсткой опоры.
Для контролируемого сравнения сохраняйте неизменными фрезу, глубину, ширину контакта и способ закрепления заготовки, меняя только одну значимую переменную. Если станок позволяет работать в обоих режимах, различия в качестве поверхности или вибрации станут значимыми данными. Записывайте физическое направление подачи и контактную сторону вместе с результатом: указание «слева направо» само по себе неоднозначно, если при следующей установке изменится ориентация.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам