Ручные и ЧПУ-фрезерные станки для мелкосерийных заказов в цехе
Небольшому цеху с разовыми заказами может потребоваться обработать ремонтную накладку, изготовить кронштейн и выпустить несколько одинаковых корпусов в рамках одного срока поставки. Неправильный выбор фрезерного станка может занять рабочее время квалифицированных специалистов, увеличить время наладки или привести к недоиспользованию дорогостоящих производственных мощностей. Ручное фрезерование обычно подходит для простых разовых работ; фрезерная обработка с ЧПУ становится предпочтительнее, когда сложность геометрии, требования к повторяемости или регулярность заказов оправдывают затраты на программирование и наладку.
Одного только размера партии недостаточно для принятия решения. Для изготовления одной детали со сложным контуром может быть оправдана обработка на станке с ЧПУ, тогда как несколько простых пластин может быть экономичнее обработать на ручном фрезерном станке. Сравнивайте полный маршрут — от изучения чертежа до приемки деталей, — а не только цену оборудования или скорость резания.
Начните с работ, на которые уходит больше всего времени в цехе
Проанализируйте типичные завершенные заказы и отдельно оцените время на закрепление заготовок, подготовку инструмента, программирование, резание, контроль и исправление дефектов. Включите в анализ прерванные заказы и срочные изменения. Это поможет определить, что именно ограничивает производство: загрузка шпинделя, инженерная подготовка или доступность квалифицированного фрезеровщика.
Для прямоугольной пластины, которой требуется обработка одной плоскости и простого паза, ручной фрезерный станок с цифровой индикацией может обеспечить прямой и простой маршрут выполнения заказа. Оператор задает базы, устанавливает заготовку и обрабатывает элементы без создания программы для ЧПУ. Это преимущество уменьшается, если чертеж предусматривает несколько карманов, отверстия, получаемые интерполяцией, или сопряженные контуры.
Важен и потенциал повторения заказа. При первом заказе могут возникнуть затраты на программирование и разработку оснастки, которые можно использовать повторно для последующих партий. Однако это преимущество сохраняется только при контроле программ, коррекций, записей об инструменте и требований к контролю. Ненадокументированная наладка — это не воспроизводимый производственный процесс.
Практические различия между ручным фрезерованием и обработкой на станке с ЧПУ
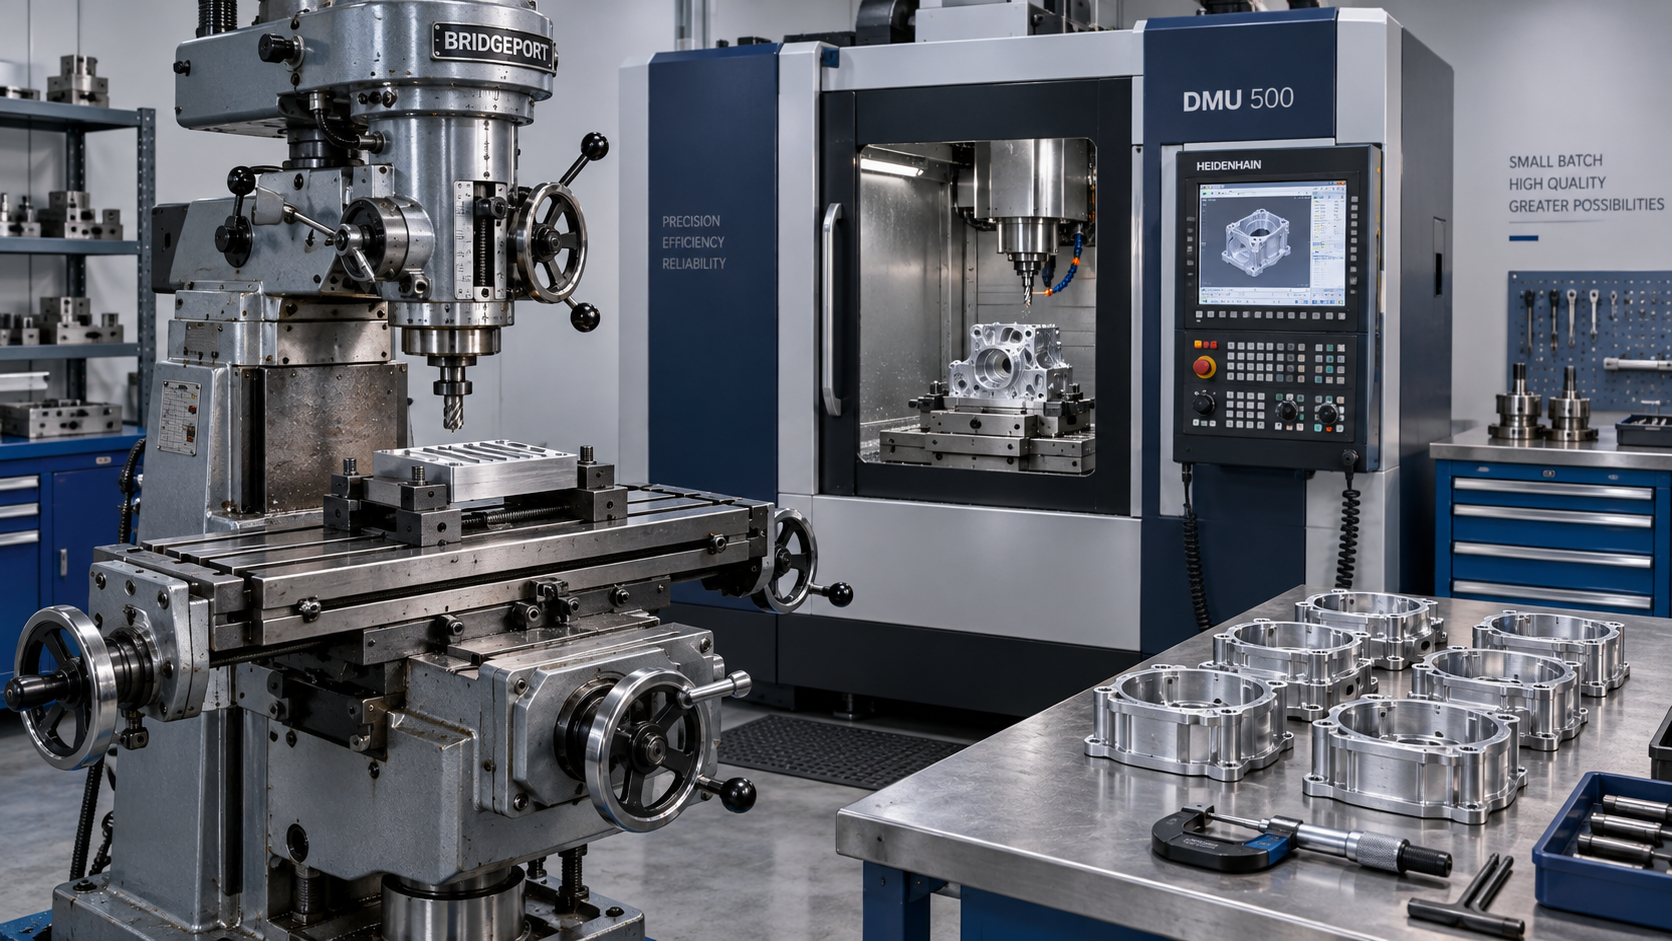
Ни одна из колонок не дает оснований считать один вариант универсально лучшим. Станок с ЧПУ, простаивающий в ожидании программ, может обеспечивать меньше полезной производительности, чем хорошо обслуживаемый ручной фрезерный станок. И наоборот, обработка сложных элементов на ручном оборудовании может отнимать дефицитное время квалифицированных специалистов, даже если сам станок стоит дешевле.
Сравнивайте затраты на годную деталь, а не только почасовую ставку
Низкая ставка за использование станка может скрывать высокие трудозатраты. Высокая ставка для станка с ЧПУ также может скрывать низкую загрузку, если объем заказов не оправдывает его использование. При сравнении маршрутов учитывайте одинаковые составляющие затрат:
Стоимость партии = подготовка и наладка + ресурсы на обработку + инструмент и оснастка + контроль + ожидаемые затраты на доработку или брак.
Разделите общую сумму на количество принятых деталей. Учитывайте программирование независимо от того, выполняется ли оно собственными силами или заказывается у стороннего исполнителя. Не учитывайте труд оператора дважды, если он уже включен в ставку за использование станка. Первую и повторные партии оценивайте отдельно.
Для регулярно выпускаемой детали точка безубыточности зависит от дополнительных затрат на подготовку станка с ЧПУ, деленных на экономию на каждой детали. Такое сравнение имеет смысл, только если оба маршрута позволяют выполнить требования чертежа и срока поставки. Кроме того, предполагается, что инструмент, оснастка и редакция документации останутся достаточно стабильными в течение запланированного производственного цикла.
Учитывайте узкое место производства. Экономия времени ручной обработки особенно ценна, когда соответствующий фрезеровщик уже перегружен. Сокращение времени резания дает меньше немедленной выгоды, если отгрузку ограничивают контроль или доступность материалов. Разделяйте денежную экономию и высвобождение производственных мощностей: это не обязательно один и тот же финансовый результат.
Для оценки допусков недостаточно сравнить системы управления
Система ЧПУ повышает повторяемость перемещений, но не гарантирует, что каждый готовый элемент будет соответствовать допуску. Результат по-прежнему зависит от состояния станка, радиального биения шпинделя, люфтов, теплового поведения, прогиба инструмента, закрепления заготовки и методов измерения. Исправный ручной станок способен обеспечить высокую точность, хотя для поддержания стабильности может потребоваться больше вмешательства оператора.
Изучайте чертеж по отдельным элементам и не считайте самый жесткий допуск требованием ко всем операциям. Для отверстия с малым допуском может потребоваться расточка или другой вид чистовой обработки независимо от способа фрезерования окружающих поверхностей. Тонкие стенки и глубокие карманы создают риск прогиба, который сама по себе автоматизация не устраняет.
Перед покупкой запросите пробную обработку на материале, с геометрией, закреплением и критериями контроля, характерными для ваших задач. Оценивайте размерные результаты вместе с трудоемкостью наладки и стабильностью цикла. Демонстрация на простой заготовке не подтверждает способность оборудования обрабатывать детали, от которых зависит окупаемость ваших инвестиций.
Не позволяйте сверлильным работам искажать выбор фрезерного оборудования
Некоторые заказы занимают фрезерный станок преимущественно сверлением и нарезанием резьбы. Перенос подходящих операций обработки отверстий на специализированное оборудование может высвободить мощности фрезерного участка без немедленной покупки еще одного станка с ЧПУ.
МодельZ5040A — это вертикально-сверлильный станок, а не замена фрезерному станку. В указанные характеристики входят максимальный диаметр сверления 40 мм, максимальный размер резьбы M24, конус шпинделя MT4, диапазон частоты вращения шпинделя 42–2050 об/мин и эффективная площадь рабочего стола 370 × 500 мм. Эти параметры можно использовать в качестве отправной точки для оценки отдельных сверлильных работ.
Фактическая пригодность оборудования зависит от материала, инструмента, глубины отверстий, требований к позиционированию и способа закрепления заготовки. Не следует считать, что максимальные значения из спецификации достижимы при любых условиях резания. Не поручайте сверлильному оборудованию боковое фрезерование без прямого разрешения производителя на такую операцию.
Соотнесите инвестиции с персоналом и загрузкой
Для ручного оборудования не требуется программирование ЧПУ, однако продуктивная работа на нем по-прежнему зависит от навыков и опыта в обработке. Потеря доступа к опытному оператору может создать риск для производственных мощностей. При использовании оборудования с ЧПУ часть этой зависимости переносится на программирование, проверку наладки, управление инструментом и техническое обслуживание, а не исчезает.
Прежде чем наращивать мощности за счет станка с ЧПУ, определите, кто будет готовить программы, проверять новые заказы, контролировать версии документации и реагировать на износ инструмента или сигналы тревоги. Длительные автоматические циклы могут позволить оператору заниматься другими задачами, но лишь после стабилизации процесса и определения требований к надзору. Не основывайте расчет окупаемости на работе без оператора, если такая возможность не была проверена.
В цехе со смешанным парком оборудования ручные станки можно использовать для ремонта, простых доработок и подходящих вспомогательных операций, оставляя оборудование с ЧПУ для сложной геометрии и повторного производства. Дополнительный станок оправдан только в том случае, если загрузка и численность персонала позволяют обосновать занимаемую им площадь, затраты на обслуживание и вложенный капитал.
Обусловьте покупку наличием характерной для вас загрузки
- Выберите типичные чертежи. Включите в выборку простые разовые заказы, сложные элементы и вероятные повторные заказы, а не только самую сложную деталь.
- Разработайте оба технологических маршрута. Определите установки, инструменты, этапы контроля, трудоемкость программирования и операции, для которых требуется отдельное оборудование.
- Проверьте возможности оборудования. Оцените рабочие перемещения, зазоры для оснастки, характеристики шпинделя, состояние станка и результаты пробной обработки соответствующих элементов.
- Сравните реалистичную загрузку. Учтите обучение, техническое обслуживание, доступность сервиса, необходимое программное обеспечение и время простоя между оплачиваемыми заказами на обработку.
Выбирайте ручное оборудование, если преобладают простые нерегулярные работы и прямое управление оператором сокращает подготовку. Станок с ЧПУ предпочтителен, когда сложная геометрия, повторные установки или трудоемкое позиционирование регулярно ограничивают производительность. Если спрос остается неопределенным, прежде чем вкладывать капитал, проверьте предлагаемую обработку на станке с ЧПУ, заказав у стороннего исполнителя пробные детали, и при этом сохраните возможность выполнять срочные работы на ручном оборудовании внутри предприятия.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам