Приёмка портально-фрезерного станка: проверка точности по всей длине перемещения
Портальный обрабатывающий центр может пройти проверку точности вблизи центра стола, но выйти за пределы допуска у крайнего положения оси или при выдвижении ползуна на большую длину. Поэтому при приемке следует подтверждать характеристики во всем согласованном рабочем диапазоне, а не только фиксировать благоприятный результат в одной удобной точке. Один лишь отчет о позиционировании не доказывает, что инструмент будет сохранять правильное положение относительно заготовки во всем этом диапазоне.
Основание для приемки должно учитывать точность позиционирования, геометрическую выверку, тепловое поведение и репрезентативные результаты обработки, полученные в документированных условиях. Каждый из этих факторов связан с отдельным источником погрешности; ни один из них не заменяет остальные. Станок, обеспечивающий стабильное повторение движений, все же может позиционироваться неправильно, а точная работа отдельных осей может приводить к искажению формы, если их взаимное геометрическое расположение нарушено.
До начала испытаний определите, что означает «полный ход»
В договоре следует указать принимаемый рабочий ход, включая ограничения, связанные со шпиндельными головками, длиной инструмента, приспособлениями или поворотными устройствами. Номинальный ход оси не означает автоматически, что по всему диапазону возможна обработка без столкновений. Аналогично испытание только в центральной части оси не подтверждает заявленную возможность работы по всему ходу без ограничений.
Зафиксируйте координаты диапазона испытаний, измерительные линии, целевые положения и соответствующие конфигурации станка. Для портального станка с большим ходом это включает положение седла вдоль моста и степень выдвижения ползуна. Эти положения меняют взаимное расположение измерительной линии, направляющих и центра инструмента.
Проверка по всему ходу не означает, что нужно измерять каждую возможную точку. Она предполагает согласованный план выборочного контроля по всему принимаемому диапазону и, при необходимости, дополнительные измерения в крайних положениях, при переходе между опорами или в критически важных для производства точках. Если безопасный запас хода для двунаправленных измерений ограничивает проверяемый диапазон, это ограничение следует указать в протоколе приемки.
Используйте стандарты как методы испытаний, а не как безусловную гарантию допусков
Серия ISO 230 устанавливает основу для испытаний металлорежущих станков. ISO 230-1 рассматривает геометрическую точность без нагрузки или в квазистатических условиях; ISO 230-2 — точность позиционирования и повторяемость числовых осей с ЧПУ; ISO 230-3 — тепловые эффекты. Применимые части ISO 10791 содержат дополнительные положения, относящиеся к испытаниям обрабатывающих центров. ISO 10791-2 касается станков с вертикальными шпинделями, однако перед применением необходимо проверить соответствие его конфигурации и области действия принимаемому станку.
Ссылка на «точность по ISO» неполна без указания части стандарта, редакции, применимых испытаний, отступлений от методики и пределов приемки. Общие нормы испытаний описывают, как измерять и оценивать характеристики, но не устанавливают универсальный допуск для портальных станков любого размера и назначения. Если стандарт для конкретного типа станка устанавливает допуски, в договоре следует указать, какие из них применяются.
Также необходимо определить взаимосвязь между заводской приемкой и приемкой на объекте. Транспортировка, состояние фундамента, выверка по уровню и подключение инженерных систем могут повлиять на характеристики установленного станка. Заводской отчет служит полезной исходной информацией, но сам по себе не подтверждает точность после монтажа.
Измеряйте позиционирование в обоих направлениях по всему принимаемому диапазону
При испытаниях позиционирования линейных осей калиброванный лазерный интерферометр позволяет сравнить заданное перемещение с измеренным перемещением вдоль измерительной линии. Необходимо обеспечить правильное выравнивание установки и учесть влияние окружающей среды на измерения. Одна лишь калибровка прибора не определяет погрешность всего испытания.
Используйте целевые положения, распределенные согласно выбранной методике, и многократно подходите к ним с обоих направлений. Соблюдайте предписанные правила выборки и оценки, а не заменяйте их несколькими удобными точками остановки. Дополнительные целевые положения могут помочь оценить локальное поведение, но их следует отличать от последовательности стандартного испытания.
Сохраняйте отдельные показания и графики по каждому положению, а не только итоговое значение. Одно сообщаемое значение не показывает, где возникают отклонения и меняются ли они плавно или скачкообразно на отдельных участках. Запишите параметры компенсации и соответствующую конфигурацию системы ЧПУ. После любых корректировок, выполненных в ходе приемки, следует провести повторные испытания и задокументировать их результаты.
Проверяйте геометрию в условиях фактической работы инструмента
Интерферометр, установленный вдоль одной оси, измеряет перемещение вдоль своего луча; этот результат сам по себе не подтверждает прямолинейность, угловое перемещение, перпендикулярность осей или соосность шпинделя. Для этого необходимы соответствующие геометрические измерения. На портальном станке наклон по тангажу или рысканию может вызывать погрешности в точке инструмента, которые возрастают с увеличением расстояния между измерительной линией и точкой резания — это практическое следствие смещения Аббе.
Поэтому геометрические проверки следует проводить в конфигурациях, характерных для эксплуатации: в разных положениях вдоль станины, при разных положениях седла поперек моста и при соответствующем выдвижении ползуна. Результат при коротком, втянутом ползуне может быть благоприятным, но не отражать условия глубокой обработки. Для станков с синхронизированными приводами портала проверяйте синхронизацию и выверку моста согласно утвержденной производителем процедуре; не отключайте защитные функции ради создания условий испытания.
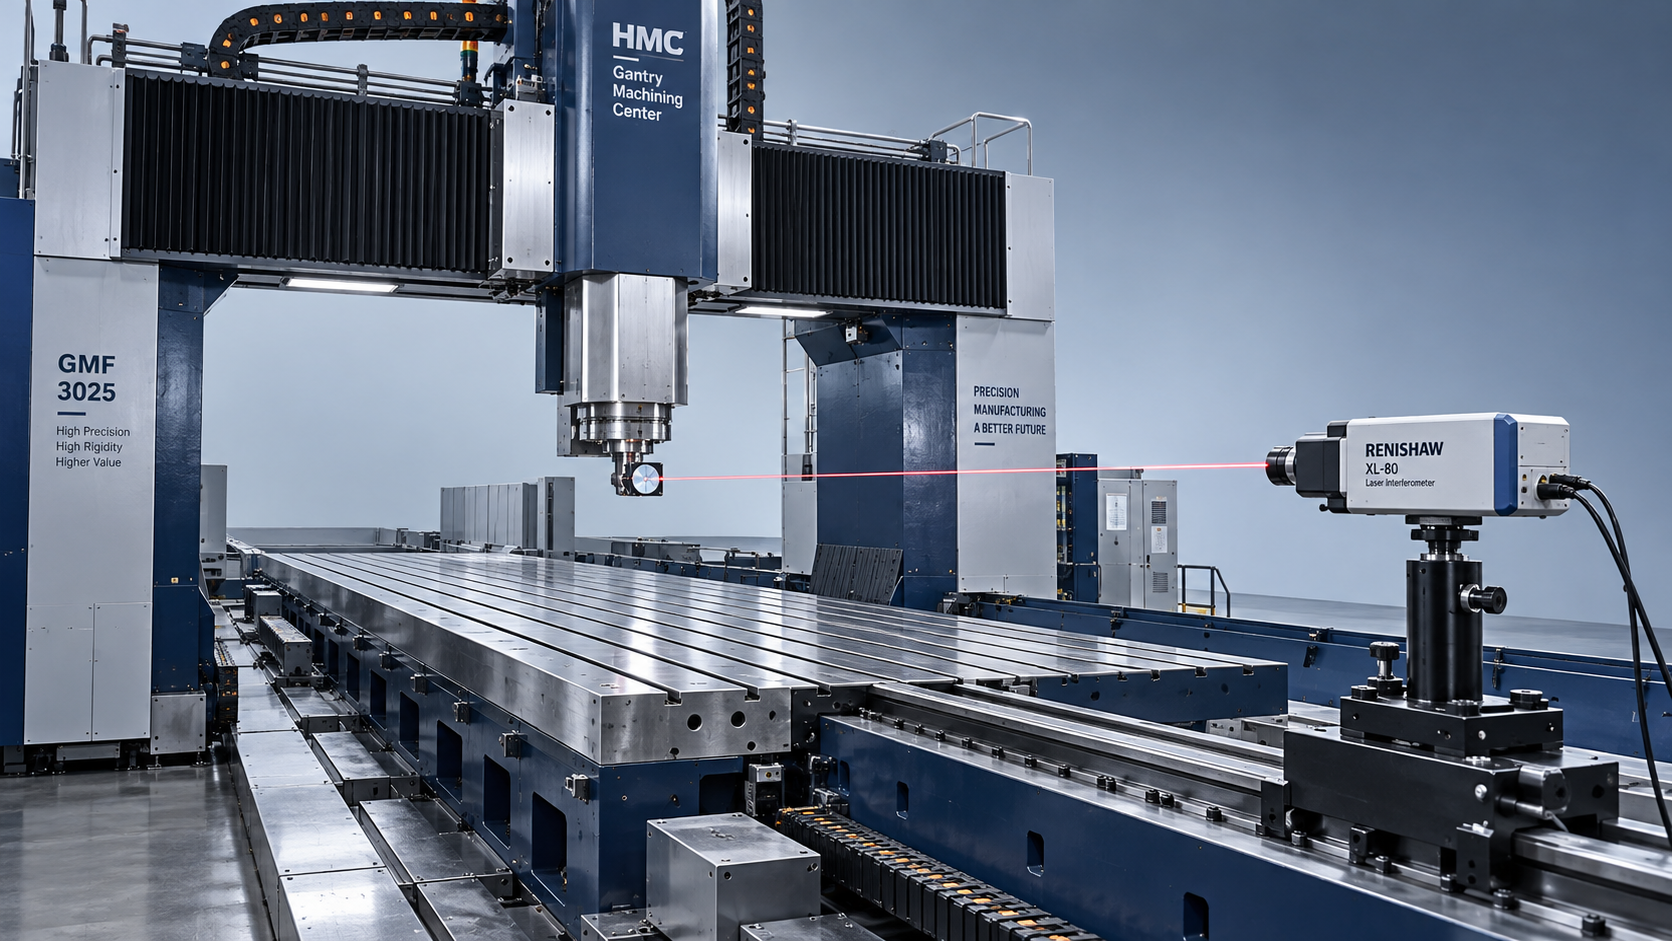
Для каждого геометрического измерения укажите базу, направление и конфигурацию. Формулировки «прямолинейность проверена» недостаточно без указания перемещавшейся оси, измеряемой плоскости и положения остальных осей. При проверке перпендикулярности также необходимо указать пару осей и длину измерительного участка.
Затем комбинированное поведение станка можно оценить с помощью репрезентативного испытания резанием. Задокументируйте заготовку, приспособление, инструмент, процесс резания и метод контроля. Элементы, распределенные по крупной детали или расположенные в нескольких местах стола, дают иные данные, чем небольшая деталь, обработанная в центре. Результаты резания дополняют геометрические испытания, но прогиб инструмента и вариации процесса не позволяют использовать их как единственный способ определения погрешности станка.
Четко указывайте тепловое состояние и нагрузку
Фраза «станок прогрет» не задает воспроизводимого условия испытания. Укажите частоты вращения шпинделя, движение осей, работу СОЖ, продолжительность прогрева и критерий начала измерений. Записывайте температуру окружающей среды и важные температуры станка на протяжении всего испытания, особенно если температурные градиенты или изменения могут повлиять на длинную конструкцию.
Проверка исходной точности и испытание на тепловой дрейф отвечают на разные вопросы. Первая оценивает характеристики в заданном состоянии; второе отслеживает изменения при изменении условий эксплуатации. Если производство предполагает длительную работу шпинделя или многократные перемещения по длинным осям, согласованное тепловое испытание может выявить смещение, которое не обнаружит короткая проверка после стабилизации.
Необходимо также указать условия нагрузки. Приемка геометрии без нагрузки не подтверждает работу при любой допустимой массе заготовки. Если для применения важны тяжелые или неравномерно распределенные нагрузки, до испытаний согласуйте репрезентативные варианты нагрузки и места ее приложения. Не превышайте установленные для станка пределы.
Обеспечьте безопасность испытательной зоны, не снижая достоверность результатов
При испытаниях по всему ходу движущиеся конструкции приближаются к приборам, кабелям, приспособлениям и границам зоны доступа. Перед выполнением последовательности проверьте весь путь перемещения, включая расстояния для реверса и перебега. Надежно закрепите измерительное оборудование и проложите кабели вне зон защемления и раздавливания.
Используйте утвержденный производителем режим наладки и соблюдайте процедуры обеспечения безопасности. Если монтаж или регулировка подвергают персонал опасности из-за движения или накопленной энергии, выполните требуемую процедуру изоляции. Не отключайте блокировки ради оптического доступа. При автоматизированных измерениях необходимо обеспечить доступ к аварийному останову и оградить опасную зону.
Обеспечьте прослеживаемость решения о приемке
В итоговом протоколе каждый результат должен быть связан с конфигурацией станка, методом, пределом и условиями испытания. Укажите идентификационные данные станка, состояние монтажа и выверки по уровню, прослеживаемость измерительных приборов, неопределенность измерений, исходные данные, сведения об окружающей среде, параметры компенсации, отклонения от согласованной процедуры и подписанные решения.
Заранее согласуйте, как неопределенность измерений будет учитываться при принятии решения о соответствии. Результат, близкий к предельному значению, нельзя признать соответствующим только за счет округления. Если ось, конфигурация или условия эксплуатации не соответствуют требованиям, определите объем корректировки и повторных испытаний; повторите связанные проверки, если регулировка могла повлиять на геометрию или компенсацию.
Ограниченная приемка обоснована только при четко определенных и подлежащих соблюдению границах. Если станок принят для работы в сокращенном диапазоне, нельзя указывать, что он соответствует требованиям неограниченной работы по всему ходу. Решающее подтверждение — это прослеживаемый набор результатов, показывающий, где, в каких условиях и по каким критериям станок выполняет свои обязательства.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам