Сравнение предложений поставщиков фрезерных станков с учётом не только базовой цены
Сравнение предложений поставщиков фрезерных станков: не только базовая цена
Покупка фрезерного станка по самой низкой цене может обойтись дороже еще до завершения первой производственной партии. Отсутствующие инструментальные оправки, подготовка площадки, расходы на поездки для пусконаладочных работ и неподходящая конфигурация шпинделя — все это может изменить экономику проекта. Полезно сравнивать не просто станок со станком, а затраты на ввод каждой предлагаемой системы в стабильное производство и поддержание ее работоспособности.
Поставщик фрезерных станков должен четко обозначить эти условия. Отделу закупок нужна достаточная детализация, чтобы отличить действительно конкурентное предложение от того, в котором затраты и обязанности перекладываются на покупателя. Начните с единых производственных требований, а затем сравните конфигурацию, условия приемки, объем поставки и эксплуатационные затраты на одинаковой основе.
Убедитесь, что предложения рассчитаны на одну и ту же задачу
Два вертикальных обрабатывающих центра с похожими перемещениями осей не обязательно являются равноценными вариантами покупки. В одно предложение могут входить измерительный щуп, удаление стружки и пусконаладочные работы, а другое может охватывать только станок в стандартной конфигурации. Даже одинаковое значение мощности шпинделя требует уточнения: номинальные значения для непрерывного и кратковременного режима не взаимозаменяемы.
Предоставьте каждому поставщику одинаковый пакет исходных данных: типовые чертежи, марки материалов, требования к допускам, размеры партий, ожидаемую продолжительность производства и предполагаемую схему закрепления заготовок. Укажите, какие требования обязательны, а какие желательны. В противном случае поставщики могут оптимизировать предложения, исходя из разных предположений, и отдел закупок будет сравнивать цены, рассчитанные для разных задач.
Оценивайте характеристики с учетом обрабатываемой детали, а не рекламного проспекта
Перемещения осей и размеры стола полезны для предварительного отбора, но сами по себе не позволяют определить, насколько эффективно можно обработать деталь. Оснастка занимает место и увеличивает нагрузку на стол. Длина инструмента влияет на зазоры. Крупная деталь может поместиться на столе, но при этом ограничивать доступ шпинделя или требовать дополнительных установов.
Например, в характеристиках VMC1370 указаны перемещения по осям X/Y/Z 1300/700/700 мм, рабочий стол размером 1400 × 700 мм и максимальная нагрузка на стол 1200 кг. Эти данные помогают предварительно оценить, подходит ли станок. Затем необходимо проверить суммарную массу заготовки и оснастки, схему закрепления и доступ инструмента на всех этапах обработки.
Указанные ременной привод шпинделя BT40 с частотой вращения 8000 об/мин и магазин на 24 инструмента также требуют практической проверки, а не дают готового ответа о целесообразности покупки. Подходит ли шпиндель для предполагаемых диаметров фрез и материалов? Поместится ли полный набор инструментов без ручной замены? Уточните, потребуется ли оставлять соседние позиции магазина пустыми для инструментов большого диаметра.
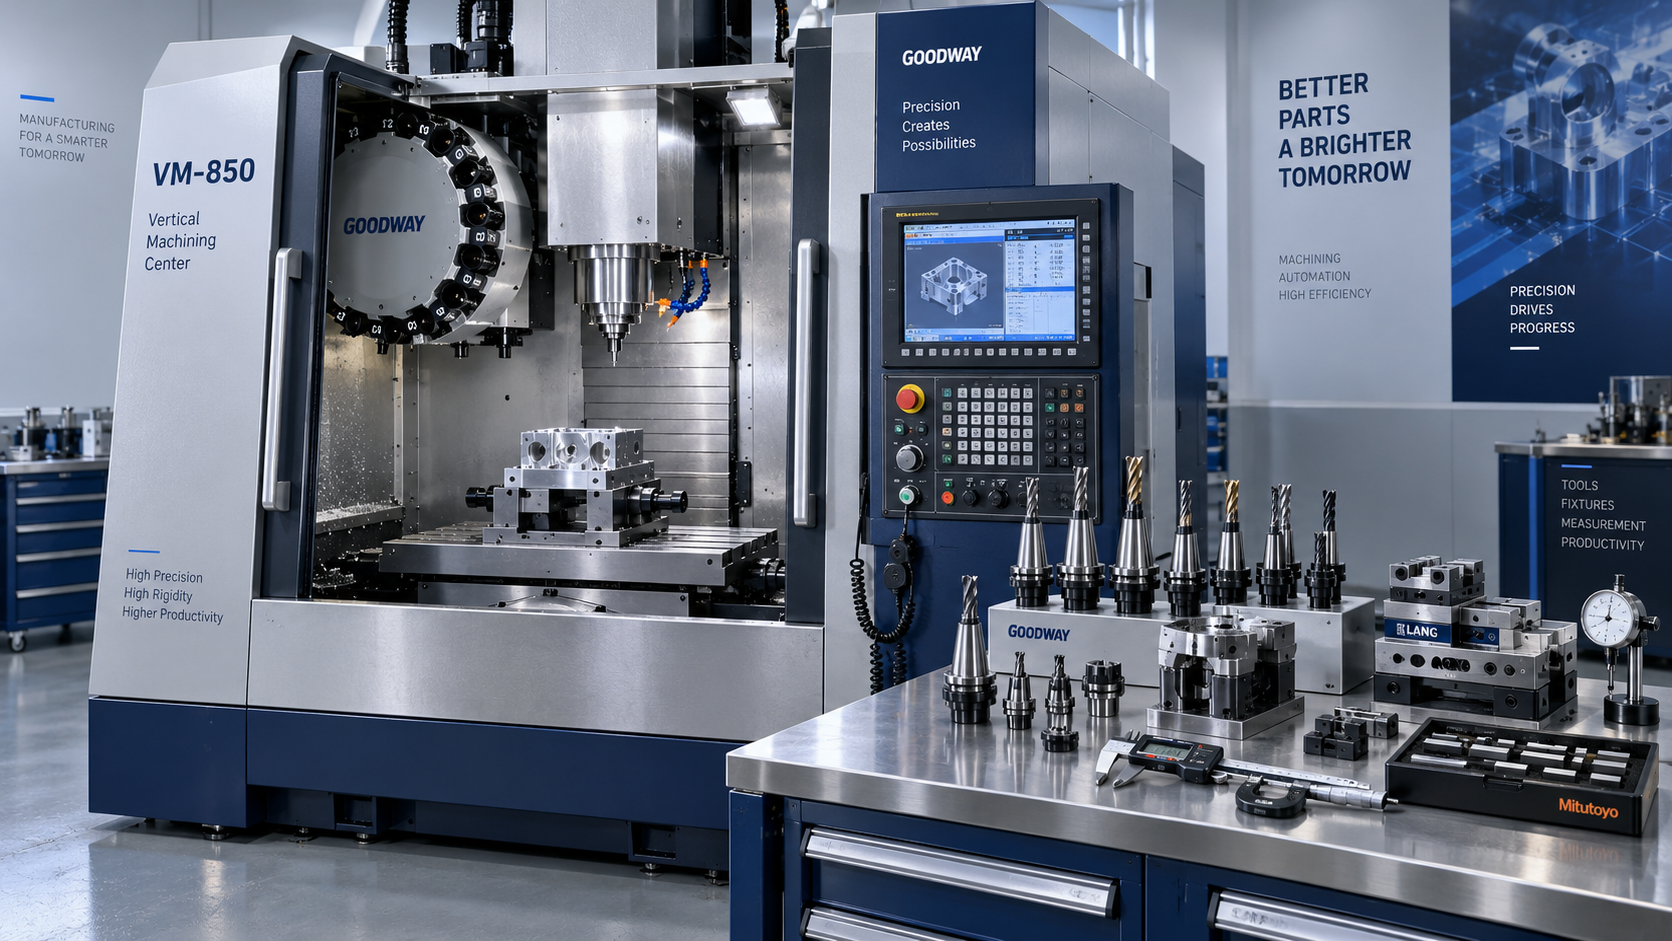
К точности следует относиться особенно внимательно. Точность позиционирования, повторяемость и возможности получения готовой детали — разные показатели. Если в технических листах указаны противоречивые значения или разные длины измерения, запросите исправленный технический документ с подписью. Согласуйте метод испытаний, условия окружающей среды и пределы приемки, а не выбирайте показатель, который выглядит наиболее выгодным.
Запрашивайте подтверждение производственных возможностей
Скорость быстрого перемещения и время смены инструмента не позволяют определить производительность. Фактический цикл включает резание, загрузку, измерение щупом, удаление стружки, контроль и участие оператора. При обработке тонкостенных деталей или сложных поверхностей приспособления, стратегия траектории инструмента и тепловое поведение станка могут иметь большее значение, чем заявленная скорость.
Если уровень риска покупки этого требует, согласуйте пробную обработку типовой детали. Зафиксируйте материал, инструмент, приспособление, программу обработки, метод контроля и полученное время цикла. Демонстрацию поставщика на другом материале или с менее строгими допусками нельзя считать подтверждением достижения ваших производственных целей.
Превратите согласованные результаты испытаний в критерии приемки. Определите, что будет проверяться до отгрузки и что необходимо подтвердить после установки. Если испытание не пройдено, в договоре следует указать порядок устранения недостатков, ответственность за повторную проверку и последствия для оплаты. Четкие критерии полезнее общего обещания «высокой точности».
Разделяйте полную стоимость поставки и стоимость готового к производству станка
Перевозка — лишь одна из составляющих затрат на доставку обрабатывающего центра в цех. Уточните место доставки и согласованные условия поставки, а затем распределите ответственность за страхование, импортное оформление, применимые пошлины, разгрузку, такелажные работы и установку на место. Налогообложение и нормативные требования зависят от страны назначения, поэтому их следует проверить на месте.
Подготовка площадки — еще один частый источник неучтенных затрат. До заказа получите требования к установке: электропитание, сжатый воздух, характеристики фундамента, размеры проходов и свободное пространство для обслуживания. Уточните, входят ли в поставку трансформаторы, фундаментные работы, СОЖ и первоначальный запас смазочных материалов или их должен предоставить покупатель.
Для сроков поставки также необходимо определить конечный этап. «Готов к отгрузке» не означает, что станок установлен и принят. Составьте график с учетом утверждения чертежей, производства, предпродажной инспекции, транспортировки, пусконаладочных работ и обучения операторов. Уточните, какие предварительные условия могут задержать каждый этап и кто отвечает за их выполнение.
Оценивайте условия обслуживания, а не только срок гарантии
Гарантия имеет ограниченную ценность, если ее условия не определены. Уточните, когда начинается гарантийный период, на какие компоненты распространяется гарантия и включены ли трудозатраты, поездки, перевозка и диагностика. Для расходных материалов, деталей, подверженных износу, и повреждений, связанных с обслуживанием или эксплуатацией, также необходимо четко определить условия.
Послепродажное обслуживание должно быть описано столь же конкретно. Уточните, как диагностируются неисправности, в какие часы доступна поддержка и как поставляются запасные части. Разграничивайте срок ответа и срок ремонта: подтверждение получения сообщения о неисправности не означает, что станок снова будет работать в течение того же срока.
Объем обучения также влияет на эксплуатационные расходы. Базовое обучение работе с системой управления может не включать проверку наладки, профилактическое обслуживание, диагностику аварийных сигналов или разработку технологического процесса. Определите, кто будет проходить обучение, где оно будет проводиться и какие задачи участники должны уметь выполнять после его завершения.
Сделайте окончательное сравнение проверяемым
Для каждого предложения используйте один и тот же период владения. Учтите цену покупки, необходимые опции, логистику, работы на площадке, пусконаладку, инструмент, обучение, а также ожидаемые эксплуатационные и ремонтные расходы; при необходимости учтите остаточную стоимость. Не скрывайте неопределенные предположения о простоях и проверьте альтернативные сценарии, не выдавая их за установленные факты.
Shandong VEDON Intelligent Equipment Co., Ltd. объединяет НИОКР, производство, продажи и сервис в области станков с ЧПУ, решений для интеллектуального производства и прецизионного режущего инструмента. Такой профиль позволяет обсуждать станок, инструмент и интеграцию в комплексе. Однако в предложении все равно должно быть точно указано, что именно входит в поставку и кто отвечает за каждую задачу по внедрению.
Перед утверждением предложения поставщика фрезерных станков запросите его обновленную версию, устраняющую оставшиеся пробелы: с подтвержденной конфигурацией, согласованными характеристиками, приемочными испытаниями, распределением ответственности за доставку и условиями сервисного обслуживания. Наиболее обоснованное решение о покупке — то, чьи предположения о затратах и производстве остаются состоятельными и после доставки станка.
Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
Elaine / Директор по продажам
Jaye / Менеджер по продажам
Jessica / Менеджер по продажам