Почему магнитный сверлильный станок сверлит отверстия увеличенного диаметра? Проверка центровки
Магнитный сверлильный станок может вырезать отверстие увеличенного диаметра, если фреза вращается не по центру, станок смещается под нагрузкой или режущие зубья снимают материал неравномерно. Замена фрезы может решить проблему, но сначала проверьте, имеет ли отверстие постоянно круглую форму и увеличенный диаметр, овальную или коническую форму либо увеличено только у входа. Эти признаки помогут отличить проблемы с инструментом от проблем с выравниванием и опорой.
Для начала сравните размеры готового отверстия с чертежом и заявленными производителем фрезы характеристиками. Номинальный диаметр фрезы не гарантирует, что каждое отверстие будет соответствовать жесткому допуску. Если требуется точная посадка, после сверления может потребоваться оставить припуск для контролируемой финишной обработки.
Оцените отверстие, прежде чем регулировать станок
Перед измерением удалите свободную стружку и заусенцы. Заусенец на входе может мешать измерительному инструменту и создавать впечатление, что отверстие шире, чем его фактический диаметр. Используйте прибор, подходящий для заданного допуска: штангенциркуль поможет выявить явные отклонения, но для более жестких допусков может потребоваться нутромер или другой подходящий измерительный инструмент.
Проведите измерения в нескольких направлениях и, если доступно, на разной глубине. Отдельно проверьте положение отверстия относительно заданной точки. Отверстие может иметь правильный размер, но быть смещено; перемещение станка для исправления положения не устранит проблему увеличенного диаметра.
- Круглое отверстие с постоянно увеличенным диаметром: проверьте размер фрезы, состояние зубьев, крепление и радиальное биение.
- Овальное отверстие или отверстие неправильной формы: проверьте смещение основания, прогиб заготовки, люфт направляющих или вибрацию.
- Более широкий вход: проверьте, не было ли нестабильного начала резания, неравномерного зацепления зубьев или смещения до того, как фреза сформировала траекторию.
- Разные размеры по толщине материала: проверьте изменение опоры, прогиб станка, скопление стружки и выравнивание под нагрузкой.
Это отправные точки, а не окончательный диагноз. Несколько неисправностей могут оставлять похожие следы. Наклоненный станок может создать эллиптическое отверстие на поверхности пластины, не увеличивая равномерно диаметр отверстия, поэтому диаметр и перпендикулярность нужно проверять отдельно.
Сначала проверьте магнитное основание и опору заготовки
Невозможно сохранить стабильное выравнивание, если основание смещается или заготовка прогибается. Перед осмотром шпинделя проверьте контакт магнитного основания со сталью. Закрепите станок от падения или скольжения с помощью страховочного устройства, указанного производителем, особенно при вертикальной работе или работе над головой. Прежде чем касаться фрезы или регулировать механические детали, остановите шпиндель и отключите его привод, сохраняя необходимое магнитное удержание и независимую страховку.
Осмотрите нижнюю поверхность основания и место его установки. Удалите стружку и устраните отслоившуюся окалину, неровные покрытия и другие загрязнения, препятствующие плотному контакту. Соблюдайте требования производителя станка к состоянию поверхности и минимальной толщине материала. Тонкая пластина, изогнутая поверхность и неполный контакт основания могут снизить удерживающую способность.
Также проверьте, как поддерживается заготовка. Станок может быть надежно закреплен, в то время как не имеющая опоры пластина прогибается под ним. При увеличении усилия подачи это изменяет взаимное положение шпинделя и режущей поверхности. Подоприте и зажмите заготовку так, чтобы режущие нагрузки не приводили к ее смещению или прогибу.
Даже для моделиVD68E с заявленным максимальным диаметром сверления 68 mm и силой магнитного удержания 15,000 N необходимы подходящие условия контакта и состояние заготовки. Одно лишь значение силы удержания не определяет, насколько надежно станок будет держаться на конкретной окрашенной, тонкой или неровной поверхности, и не гарантирует точность отверстия.
Если основание смещается, приподнимается или качается во время резания, остановите работу и исправьте установку. Увеличение усилия подачи, чтобы протолкнуть фрезу, может усилить смещение и повредить отверстие.
Разделите проверку соосности шпинделя и биения фрезы
Здесь важны две проверки: правильно ли ориентирована ось шпинделя относительно заготовки и вращается ли фреза концентрично этой оси. Станок может быть установлен перпендикулярно пластине, но плохо посаженная фреза будет вращаться со смещением от центра. Возможно и обратное: фреза вращается концентрично, но ее ось наклонена относительно требуемой оси отверстия.
Надежно закрепив станок и отключив его привод, осмотрите посадочные поверхности крепления фрезы, хвостовик, оправку и фиксирующие элементы. Попавшая стружка, поврежденные контактные поверхности, несовместимый хвостовик или неправильная затяжка могут помешать правильной посадке. Установите фрезу заново в соответствии с предписанной процедурой и требованиями к затяжке.
Осмотрите кольцевую фрезу на наличие сколотых зубьев, неравномерного износа, налипшего материала или повреждений после заклинивания. Неравномерные силы резания могут вызвать вибрацию и прогиб. Центрирующий штифт помогает позиционировать рез и, в системах, рассчитанных на это, обеспечивает подачу СОЖ и удаление вырезанного керна; он не устраняет биение шпинделя и не компенсирует смещение основания.
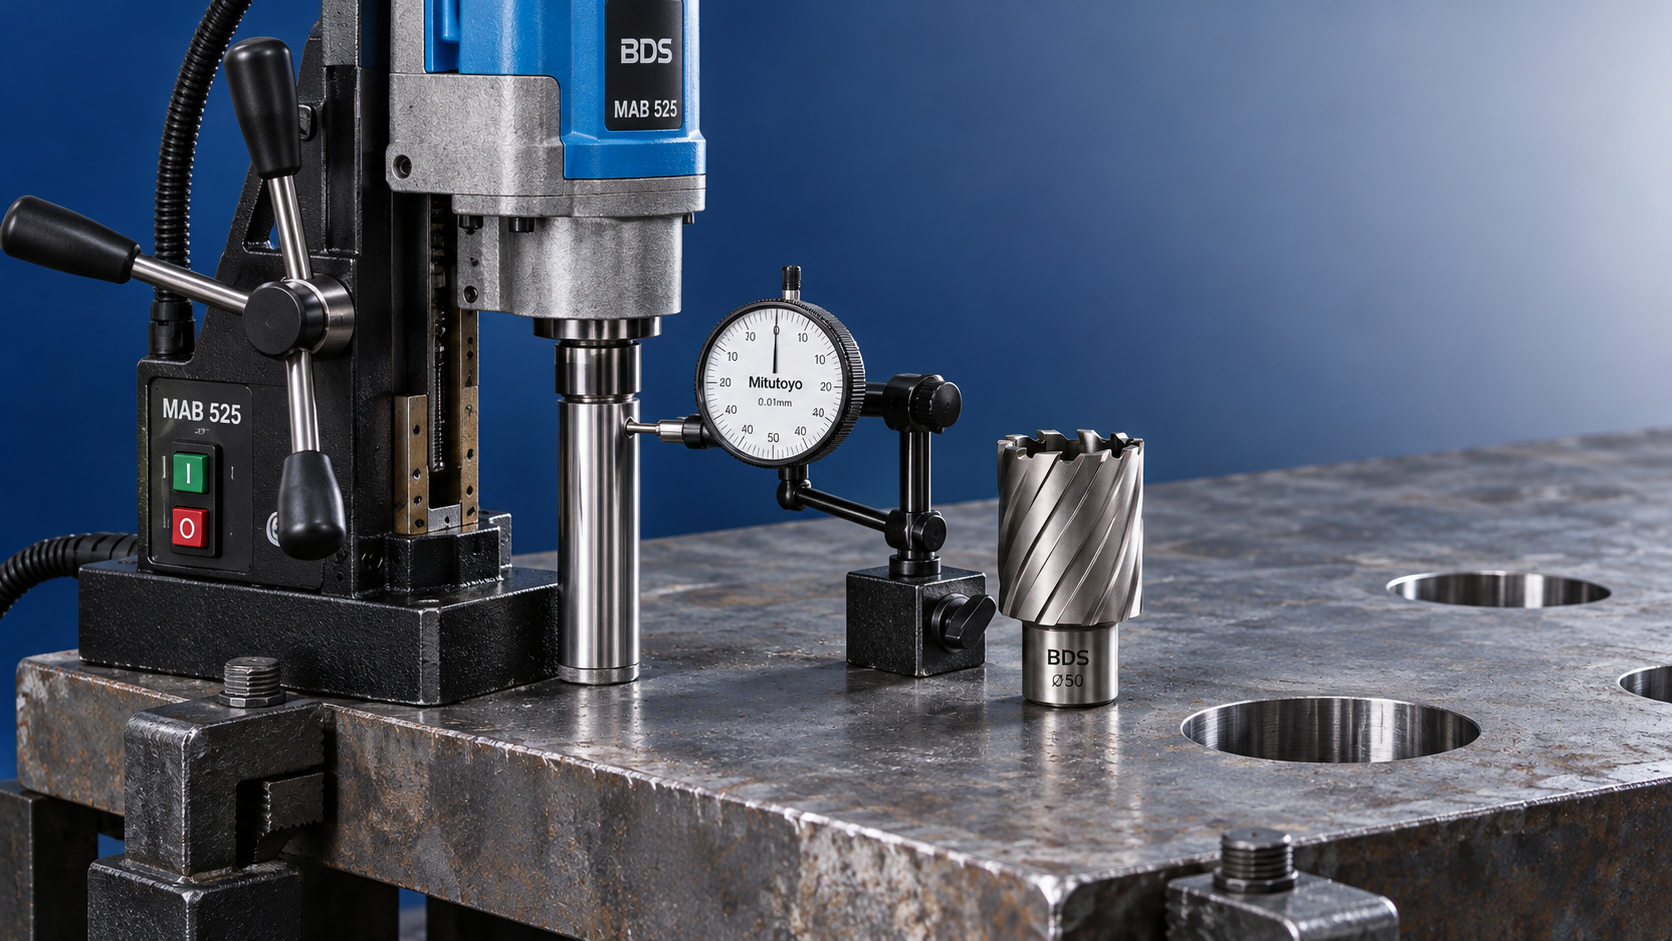
Если это допускает производитель, проверьте биение индикатором часового типа, используя подходящую гладкую контрольную поверхность или контрольную оправку. При отключенном питании вручную поверните шпиндель в соответствии с процедурой обслуживания. Не используйте зубья, прерывистые по форме режущей кромки, в качестве импровизированной контрольной поверхности: геометрия зубьев и их повреждения могут исказить показания. Сравнивайте результаты с пределами, установленными производителями станка и оснастки, а не с произвольно выбранным универсальным допуском.
Если после очистки и повторной установки биение остается чрезмерным, последовательно проверяйте элементы от фрезы к шпинделю. Заведомо исправная совместимая фреза поможет определить, связана ли неисправность с инструментом. Если отклонение сохраняется на оправке или шпинделе, может потребоваться обслуживание из-за повреждения деталей или износа подшипников.
Затем проверьте ориентацию шпинделя относительно поверхности, на которой выполняется сверление, используя метод выравнивания, указанный производителем. Не считайте корпус двигателя точной базовой поверхностью. Осмотрите направляющие каретки, регулировку салазок и точки крепления на предмет ослабления. Выдвигайте каретку на минимально необходимую для установки длину: излишнее выдвижение повышает вероятность прогиба под нагрузкой при резании.
Проверьте, что меняется при начале резания
Статическая проверка выравнивания может не выявить проблем, хотя под нагрузкой отверстие все равно увеличивается. С безопасного рабочего положения следите за вибрацией, изменением звука резания, неравномерной стружкой или видимым смещением. Эти признаки помогают выявить силы, возникающие только во время резания.
Выбирайте скорость и подачу с учетом типа фрезы, ее диаметра и материала заготовки, руководствуясь рекомендациями производителя оснастки. Диапазон доступных скоростей станка не является рекомендацией по режиму резания. Чрезмерная подача может вызвать прогиб узла или смещение основания; слишком малая подача — трение и нагрев. Равномерная подача, обеспечивающая эффективное резание, предпочтительнее попыток устранить вибрацию дополнительным усилием.
В начале резания дайте фрезе сформировать равномерный рез, прежде чем переходить к обычной рабочей подаче. Сварные швы, кривизна поверхности или наклонная стартовая плоскость могут привести к тому, что некоторые зубья войдут в контакт раньше других, создавая неравномерную нагрузку. Если поверхность не позволяет обеспечить стабильное зацепление, может потребоваться приспособление или другой способ обработки.
Поддерживайте подачу смазочно-охлаждающей жидкости и отвод стружки на заданном уровне. Скопившаяся стружка может увеличить нагрузку, поцарапать стенку отверстия и повредить зубья. Используйте фрезу, подходящую для толщины материала, и соблюдайте предусмотренную процедуру при сверлении пакетов пластин или выполнении прерывистых резов. Ни в коем случае не удаляйте стружку рукой при вращающемся шпинделе. При необходимости уменьшайте подачу вблизи выхода, когда меняется опора под режущими кромками.
Проверьте результат исправления перед продолжением обработки партии
После устранения выявленной неисправности выполните пробное отверстие в материале с сопоставимыми характеристиками и аналогичной опорой, контролируя процесс. Измерьте его тем же методом, что и забракованное отверстие. Запишите тип фрезы, параметры установки, скорость и выявленный дефект, чтобы можно было проследить влияние последующих изменений.
Если повторная установка фрезы восстанавливает требуемый размер, проверяйте последующие отверстия на повторное появление дефекта. Если заведомо исправная фреза по-прежнему дает отверстия увеличенного диаметра при устойчивой установке и надлежащей опоре, следующим шагом должна стать проверка шпинделя, оправки или каретки. Если требуемый допуск строже того, который процесс сверления может надежно обеспечить, перед продолжением оставшихся работ назначьте подходящую финишную операцию.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы, связанные с главной страницей?
William / Генеральный директор / Основатель бренда
Элейн / менеджер по продажам
Jaye / Директор по продажам