Снижение ошибок наладки при обработке наклонных элементов на универсальных фрезерных станках
Обработка наклонной поверхности, паза, уступа или схемы сверления на универсальном фрезерном станке часто выглядит простой задачей в маршрутной карте. На практике это одна из операций, наиболее часто вызывающих дорогостоящие расхождения между чертежом, отчетом о контроле первой детали и деталью на столе. Небольшая ошибка при наладке может изменить угол, сместить элемент относительно его истинного положения, уменьшить оставшуюся толщину стенки или привести к входу фрезы в материал в небезопасных условиях.
Для руководителей по качеству и безопасности вопрос заключается не только в том, может ли опытный оператор изготовить одну приемлемую деталь. Главный вопрос — можно ли повторить, проверить, утвердить и контролировать наладку, не полагаясь исключительно на индивидуальное суждение. Строгий контроль угловой наладки сокращает брак, защищает инструмент и приспособления и дает инспекторам обоснованную основу для приемки продукции.
Почему обработка под углом создает больше рисков, чем стандартная фрезерная наладка
Плоская заготовка, установленная ровно в тисках, имеет относительно простую цепочку базирования: тиски выровнены по оси станка, деталь опирается на известные поверхности, а траектория резания следует запрограммированному или ручному направлению координат. Обработка под углом добавляет еще одну взаимосвязь, которую необходимо контролировать. Заготовка, приспособление, стол, шпиндельная головка или фреза должны быть повернуты на известную величину — и этот поворот должен быть привязан к правильной базе по чертежу.
Именно здесь на первый взгляд незначительные допущения создают дефекты. Станочник может установить поворотный стол на угол по чертежу, но базироваться по необработанной кромке, а не по указанной базовой поверхности. Синусная линейка может быть рассчитана правильно, но опираться на поверхность с заусенцами. Наклонное приспособление может быть надежно закреплено в покое, но слегка осесть при увеличении сил резания. Каждое из этих условий может привести к детали, которая выглядит правдоподобно, но не проходит функциональную сборку.
Существует и аспект безопасности. Когда угловая наладка поднимает одну сторону детали, это может уменьшить площадь контакта при зажиме, увеличить рычаг нагрузки на губки тисков или приблизить инструмент к зажимам и элементам приспособления. На универсальном фрезерном станке наладка с неопределенными размерами часто также механически неопределенна.
Начинайте с цепочки базирования, а не с установки угла
Значение угла на чертеже никогда не следует рассматривать как полную инструкцию по наладке. Прежде чем заготовка попадет на стол, проверьте, относительно чего измеряется угол, какие поверхности устанавливают систему координат детали и относится ли допуск к профилю, угловатости, ориентации или расположению элемента. Эти средства контроля не являются взаимозаменяемыми.
Полезное обсуждение перед наладкой между производством и службой качества должно дать ответы на четыре вопроса:
- Какая поверхность или ось является основной базой для элемента, расположенного под углом?
- Будет ли элемент создан поворотом детали, поворотом стола или угловой траекторией фрезы?
- Какой метод контроля подтвердит угол и его расположение после обработки?
- Какие поверхности наладки необходимо очистить, удалить с них заусенцы или обработать перед тем, как им можно будет доверять?
Последний пункт заслуживает особого внимания. Точная угловая плита не может компенсировать участок литейной окалины, стружку под параллельной подкладкой или деформированную базовую поверхность. Контроль качества начинается с целостности контакта: чистый стол, чистое основание приспособления, чистые базовые поверхности и отсутствие скрытых помех в точках зажима.
Выбирайте угловой метод в соответствии с допуском и деталью
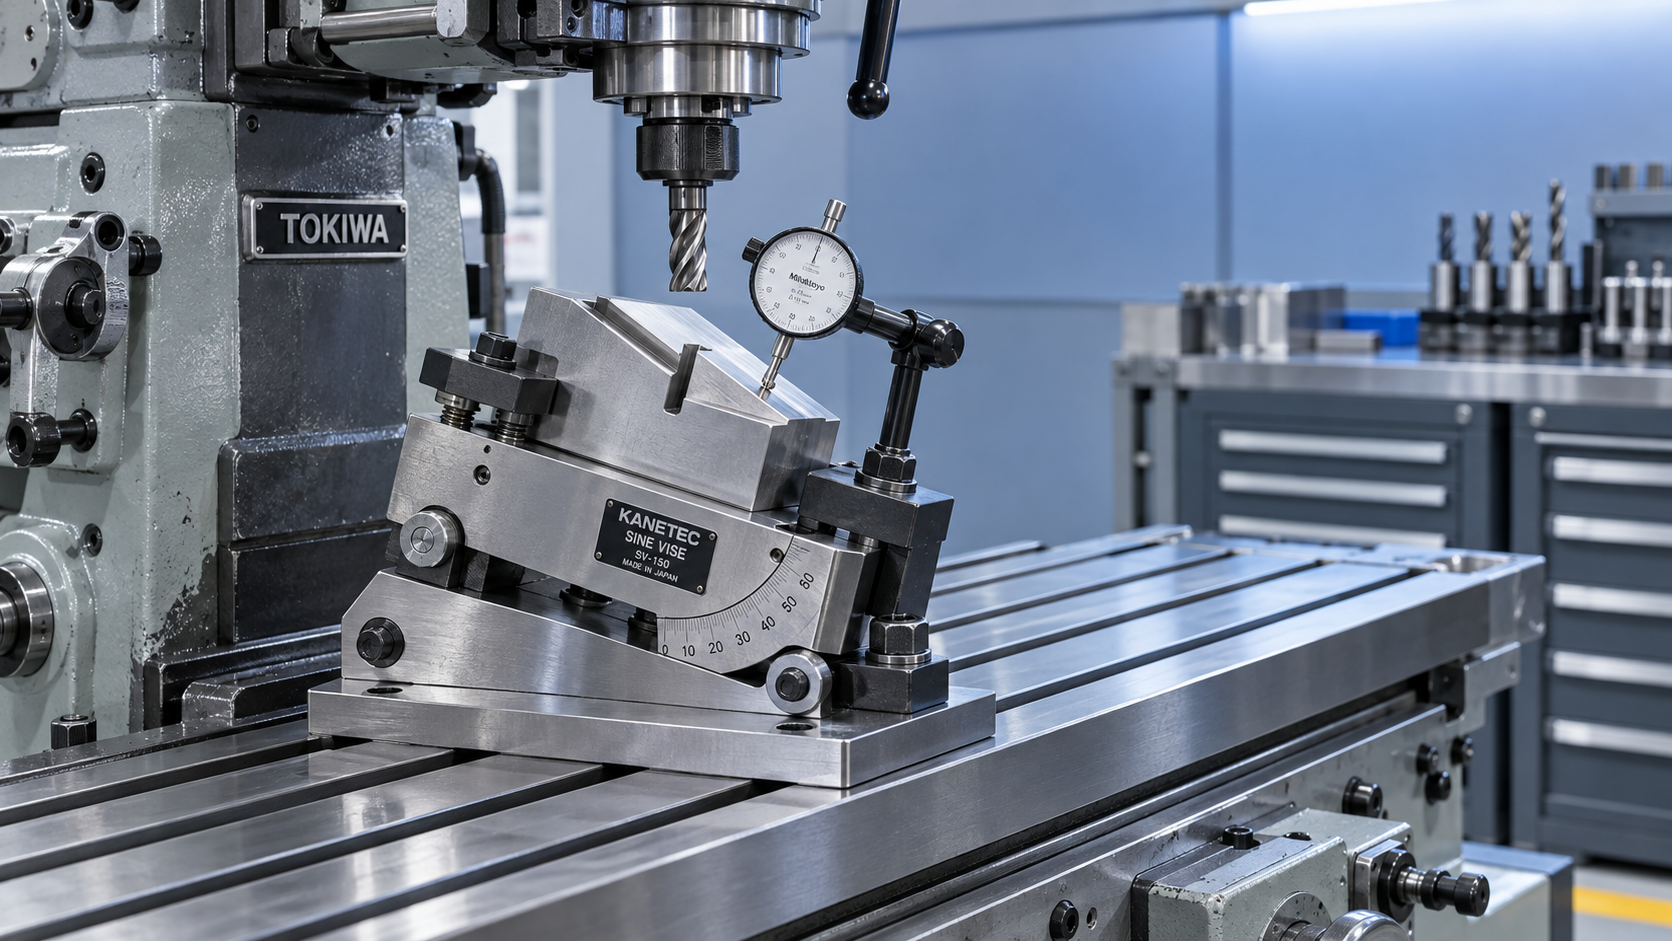
Универсальные фрезерные станки предлагают несколько способов получения угла, но не обеспечивают одинаковую повторяемость. Поворотные тиски могут быть практичным решением для второстепенных операций и умеренных допусков, особенно если заготовка имеет широкую устойчивую поверхность зажима. Для более требовательных угловых соотношений синусная линейка или синусная плита с сертифицированными концевыми мерами обеспечивает более прослеживаемую основу для наладки. Специальное приспособление часто оправдано, когда один и тот же элемент изготавливается многократно или геометрия детали делает наладку в тисках подверженной смещению.
Поворот универсального стола может подходить для длинных резов или элементов, ориентированных вдоль перемещения стола. Однако руководителям следует убедиться, что шкала стола используется только в пределах ее реальных возможностей. Деления полезны для грубого позиционирования; их не следует автоматически принимать как окончательное подтверждение строго контролируемого угла. Перед утверждением могут потребоваться проверка индикатором, контроль синусной наладки или калиброванный цифровой угломерный прибор.
При обработке сложных углов не рассматривайте каждую регулировку как независимую. Наклон в одной плоскости может изменить положение другой базовой поверхности относительно индикатора. Установите письменный порядок регулировок, сначала подтвердите основную ориентацию, затем вторичную и повторно проверьте первую после фиксации второй.
Порядок проверки, выявляющий ошибки до первого реза
Самая сильная контрольная точка — до касания фрезой детали. Краткий лист проверки наладки может сделать этот этап единообразным между сменами, не превращая его в формальное заполнение документов. В листе должны быть указаны редакция чертежа, ID приспособления, базовые поверхности, требуемый угол, измерительное оборудование и лицо, уполномоченное утвердить первую деталь.
Во многих операциях следующая последовательность надежнее, чем одна запись «угол проверен»:
- Подтвердите состояние станка. Проверьте ход стола, функцию фиксации, учет люфта, ограждения, направление подачи СОЖ и зазоры по всей запланированной траектории инструмента.
- Проверьте положение приспособления. Проиндицируйте неподвижную базовую поверхность или шпоночный паз, а не предполагайте, что приспособление выровнено только потому, что оно использовалось ранее.
- Усадите и закрепите заготовку. Прикладывайте усилие зажима постепенно и убедитесь, что деталь не приподнялась, не повернулась и не опирается на стружку.
- Проверьте угол независимым способом. Используйте метод, указанный в плане контроля: проверку индикатором, синусный расчет, угловую меру, цифровой инклинометр или сочетание методов, соответствующее допуску.
- Выполните пробный прогон. Пройдите через позиции подвода, резания, отвода и индексирования на безопасной скорости. Проверьте возможные конфликты с зажимами, недостаточный зазор и опасности, связанные с кабелями или шлангами СОЖ.
- Обработайте и проконтролируйте первую деталь. Измерьте как угол, так и взаимосвязь элемента с критическими базами. Правильный угол в неправильном месте все равно означает ошибку наладки.
Независимость проверки имеет значение. Если одна и та же непроверенная шкала стола используется для установки и «проверки» угла, процесс не был действительно подтвержден. Руководителям по качеству следует поощрять проверку, основанную на другой базе или другом приборе, когда это оправдано уровнем риска.
Стабильность зажима — это вопрос контроля, а также безопасности
Когда деталь удерживается под углом, нагрузки резания не направлены вертикально вниз в тиски или приспособление. Они могут создавать силы скольжения, подъема или поворота. Это особенно важно при тяжелом черновом фрезеровании, прерывистом резании и интенсивном боковом фрезеровании. Деталь, сместившаяся на небольшую величину, может визуально не выйти из приспособления, но при этом сделать недействительной всю угловую взаимосвязь.
По возможности используйте принудительное базирование: упоры, закаленные базовые элементы, ступенчатые блоки, шпонки или специальные гнезда, сопротивляющиеся усилию в ожидаемом направлении резания. Зажимы должны прижимать деталь к ее базовым элементам, а не оттягивать ее от них. Если необходимы подкладки, используйте жесткие контролируемые опоры, а не самодельные стопки, которые могут сжиматься, наклоняться или смещаться под воздействием вибрации.
Специалистам по безопасности также следует смотреть за пределы самого приспособления. Высокие наладки могут приблизить оператора к вращающемуся инструменту во время проверки. Индикаторы с длинными рукоятками, безопасные процедуры остановки шпинделя, методы контроля стружки и четкое правило не тянуться внутрь станка до полной остановки движения способствуют более безопасному поведению при контроле.
Распространенные источники ложной уверенности
Некоторые из наиболее устойчивых ошибок наладки возникают из-за проверок, которые кажутся разумными, но не доказывают требуемое условие. Одним из примеров является считывание шкалы поворотных тисков без индикации их основания. Другой пример — проверка наклонной поверхности после обработки без подтверждения того, что деталь не сместилась во время резания. Измерение только на одном конце длинного элемента может не выявить скручивание, а измерение угла без привязки к указанной базе может скрыть ошибку положения.
Состояние инструмента также может ввести в заблуждение при анализе. Изношенная концевая фреза может прогибаться и оставлять кажущийся неправильным угол, даже если приспособление было установлено верно. И наоборот, острый инструмент может временно скрывать плохое зажатие, пока более поздняя партия или другой материал не выявят слабость. При анализе повторяющихся отклонений фиксируйте тип инструмента, вылет фрезы, направление подачи, а также черновые и чистовые проходы.
Обеспечьте прослеживаемость в серийном производстве
Для повторяющихся деталей сохраняйте информацию, которая обеспечила успешную наладку. Фотографии положений зажимов, документированные наборы концевых мер, эскизы ориентации приспособления, утвержденные программы измерения щупом и записи по первым деталям могут предотвратить проблему «неформального знания», возникающую при отсутствии квалифицированного оператора.
Этот подход также связывает качество фрезерования с более широким рабочим процессом механического цеха. Например, жесткая токарная платформа, такая как CW6260, может использоваться на предшествующей операции для подготовки стабильных цилиндрических заготовок, уступов или базовых диаметров перед фрезерованием под углом. Ее возможности тяжелой обработки, диапазон частоты вращения шпинделя 24–1600 об/мин и варианты шпинделя ISO-C8 или ISO-D8 могут поддерживать контролируемую предварительную обработку компонентов, которым позднее потребуется точное вторичное позиционирование. Фрезерная наладка все равно должна устанавливать собственные базы, однако более стабильная геометрия поступающих заготовок сокращает устранимые отклонения.
Shandong VEDON Intelligent Equipment Co., Ltd. подходит к выбору станочного оборудования и поддержке интеллектуального производства с той же практической целью: сделать качество повторяемым, а не зависимым от корректировок в последний момент. Для команд по качеству это означает объединение возможностей оборудования, конструкции приспособлений, метода контроля и инструкций для операторов в единый применимый процесс.
Утверждайте процесс, а не только деталь
Приемлемая первая деталь важна, но она не должна завершать анализ. Спросите, может ли наладка оставаться стабильной при смене инструмента, передаче смены другому оператору, вариации партий материала и обычной вибрации станка. Определите, когда требуются проверки в процессе: после черновой обработки, после установленного количества деталей, после замены фрезы или всякий раз, когда нарушается положение зажимов.
Наиболее надежная обработка под углом на универсальном фрезерном станке достигается тогда, когда наладка является наглядной и проверяемой. Когда базы явно определены, оснастка выдерживает реальные силы резания, измерение является независимым, а проверки безопасности при пробном прогоне выполняются регулярно, угловые элементы значительно меньше зависят от случайности. Результат — не только меньшее количество забракованных деталей, но и более спокойный и безопасный производственный участок, где операторы и инспекторы могут доверять процессу, который им поручено контролировать.

Vedon
Обычно отвечает в течение нескольких минут
Любые вопросы, связанные с разделом «Главная»?

William / Генеральный директор / Основатель бренда
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам