Как поддерживать магнитную удерживающую силу при использовании магнитного сверлильного станка VD50
Поддержание надежной магнитной удерживающей силы необходимо для безопасного и точного сверления, особенно в сложных промышленных условиях. При использовании магнитного сверлильного станка VD50 специалисты по контролю качества и безопасности должны учитывать не только сам выключатель магнита. Толщина заготовки, состояние поверхности, стабильность электропитания, положение станка и действия оператора — все это влияет на то, будет ли машина надежно удерживаться во время сверления.
Магнитный сверлильный станок редко дает много предупреждений, прежде чем проблема с удержанием станет серьезной. Первые признаки могут быть едва заметными: легкая вибрация, неравномерный след от корончатого сверла, ощущение, что станок установлен менее устойчиво, чем ожидалось, или скопление стружки вокруг инструмента. Если игнорировать эти сигналы, станок может сместиться, повредить заготовку, сломать сверло или создать ситуацию высокого риска для оператора. Поэтому практический план контроля должен быть направлен на предотвращение потери удерживающей силы, а не на реагирование после возникновения смещения.
Начинайте со стали, а не со станка
Магнитному основанию необходима подходящая ферромагнитная поверхность для создания расчетной силы крепления. Это кажется очевидным, однако именно этот момент часто упускают при срочных производственных, ремонтных и выездных работах.
Перед установкой магнитного сверлильного станка VD50 убедитесь, что материал представляет собой магнитную сталь и имеет достаточную толщину для магнитного сверления. Тонкий лист может магнитно насыщаться и не обеспечивать такую же силу удержания, как более толстая конструкционная сталь. Если заготовка слишком тонкая, гибкая или недостаточно оперта, давление при сверлении может вызвать прогиб, даже если магнит изначально кажется надежно закрепленным.
Состав материала также имеет значение. Нержавеющие стали, панели с покрытием, окрашенные конструкции и композитные сборки могут выглядеть подходящими, но обеспечивать слабое магнитное притяжение или не обеспечивать его вовсе. Не полагайтесь только на внешний вид. Быстрая проверка магнитом полезна, но для контролируемых операций лучше проводить документированную проверку перед использованием.
Для тонкого материала, криволинейных поверхностей или участков рядом с кромкой наиболее безопасным решением может быть изменение метода сверления, установка правильно спроектированной опорной пластины там, где это допустимо, или использование механического зажимного устройства. Попытка «заставить это работать» при недостаточном магнитном контакте — не способ повысить производительность, а неконтролируемый фактор.
Чистый контакт — требование безопасности
Магнитная сила ослабляется при малейшем зазоре между основанием и заготовкой. Ржавчина, сварочные брызги, стружка после обработки, краска, масляная пленка и заусенцы создают воздушный зазор. Даже поверхность, которая с высоты роста выглядит достаточно чистой, может иметь достаточно загрязнений для снижения эффективного контакта.
Включите в предсверлильную проверку следующее:
- Протрите нижнюю поверхность магнитного основания чистой сухой тканью.
- Удалите рыхлую окалину, стружку и сварочные брызги с предполагаемого участка установки.
- Проверьте наличие выступающих сварных швов, стыков, отверстий или неровных профилей под магнитом.
- Удалите излишки масла или СОЖ без попадания влаги под основание.
- Осмотрите рабочую поверхность основания на наличие вмятин, царапин или въевшихся металлических частиц.
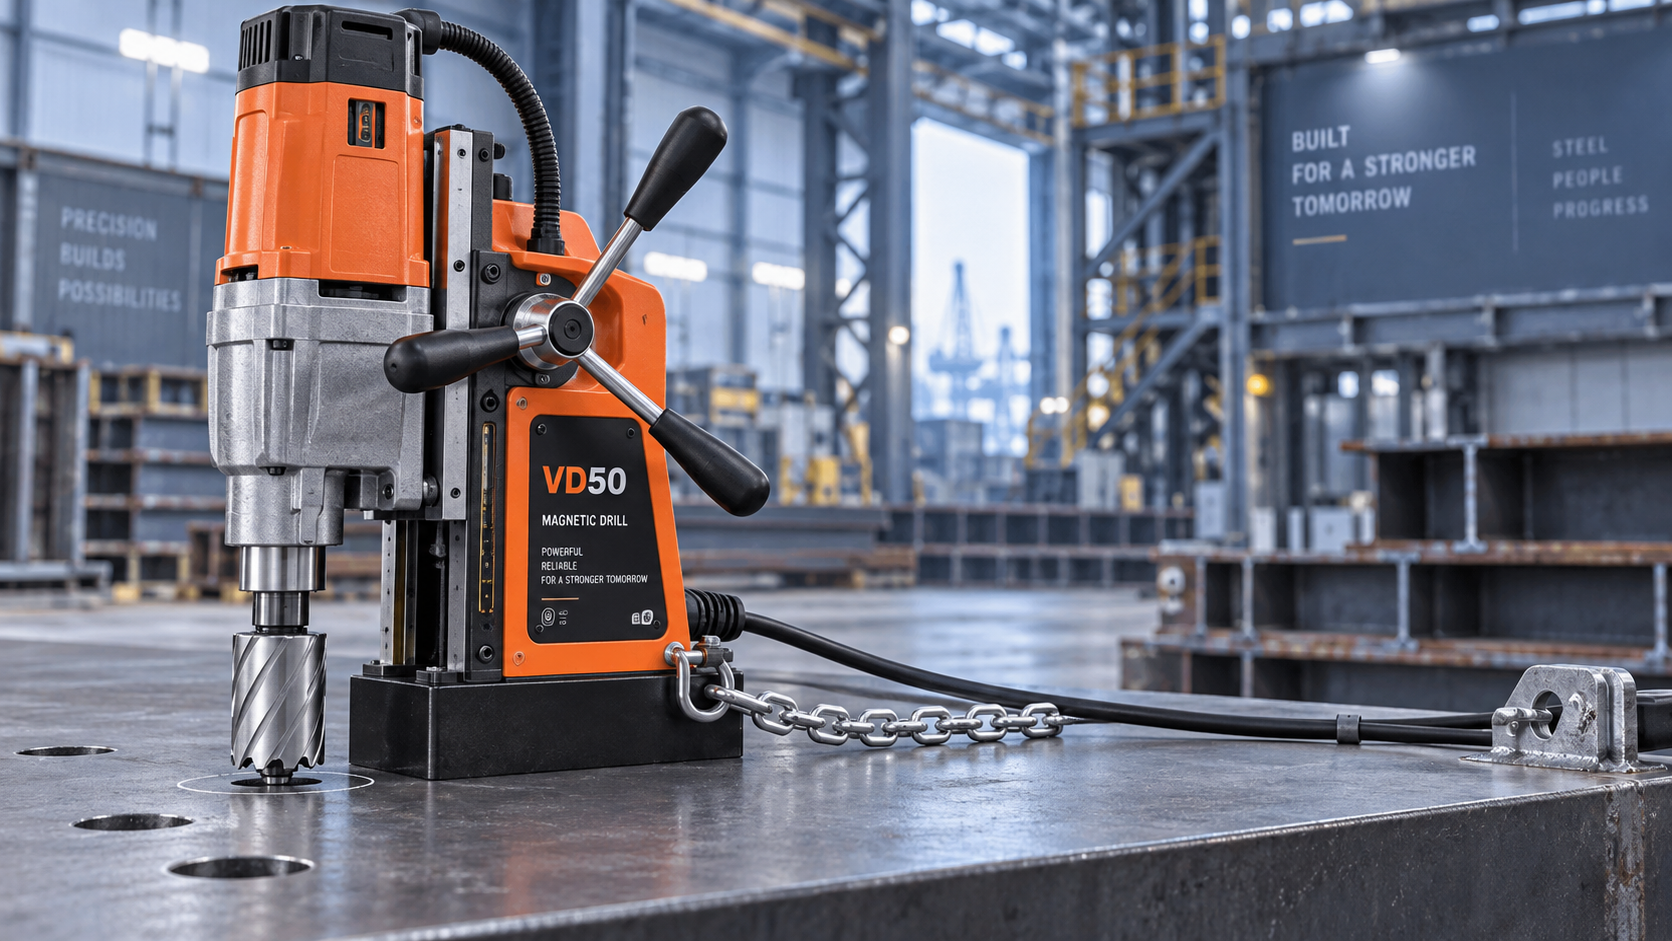
Эту проверку не следует рассматривать только как поддержание порядка. Для отдела качества это повторяемая контрольная точка: чистая ровная зона контакта способствует более высокой точности позиционирования и снижает вероятность смещения при выходе корончатого сверла из материала. Для специалистов по безопасности это прямая мера защиты от смещения станка.
Позиционирование определяет, как нагрузки при сверлении передаются на магнит
Магнитное основание удерживается наиболее надежно, когда нагрузка при сверлении направлена строго вниз при устойчивой установке. Неправильное позиционирование создает боковую нагрузку, крутящий момент и рычажное воздействие, которые могут преодолеть даже сильное магнитное крепление.
Устанавливайте станок так, чтобы основание полностью находилось на заготовке и никакая его часть не перекрывала зазор, кромку, переход фланца или неровный участок сварного шва. По возможности держите корончатое сверло перпендикулярно поверхности. При работе на вертикальной стали, над головой или на наклонных поверхностях обязательно используйте поставляемую предохранительную цепь или страховочный ремень в качестве дополнительного удерживающего средства. Ремень не свидетельствует о слабости магнита; он защищает от потери питания, неожиданного состояния поверхности или случайного отсоединения.
Будьте особенно осторожны при сверлении рядом с краями листа. Магнитному контуру требуется достаточное количество стали под основанием. Если основание расположено слишком близко к краю, удерживающая сила может значительно снизиться. Внутренние процедуры должны устанавливать минимальное безопасное расстояние установки на основе руководства по эксплуатации оборудования и геометрии магнитного основания, а не оставлять это решение полностью на усмотрение оператора.
Стабильность питания является частью магнитной удерживающей силы
В магнитных сверлильных станках с электрическим приводом магнит зависит от стабильного питания. Незакрепленный удлинитель, поврежденный кабель, плохое соединение, перегруженная временная электрическая сеть или случайное отсоединение вилки могут немедленно освободить основание. В мобильных рабочих зонах этому риску следует уделять такое же внимание, как и выбору корончатого сверла.
Перед началом работы осмотрите шнур, вилку, разгрузку натяжения, номинальные параметры удлинительного кабеля и точку подключения. Не прокладывайте кабели там, где их может потянуть подъемное оборудование, зацепить острая сталь или где они могут подвергнуться воздействию горячего шлака и СОЖ. Там, где позволяют условия площадки, защищенный источник питания и план организации кабелей сокращают количество предотвратимых перебоев.
Операторы также должны понимать последовательность управления станком. Перед запуском двигателя магнит необходимо включить и проверить. При перебое питания следует, если это возможно, безопасно поддержать станок, отключить питание и осмотреть установку перед повторным запуском. Никогда не предполагайте, что станок останется закрепленным после электрической неисправности.
Контролируйте усилие подачи и состояние корончатого сверла
Удерживающая сила — это не только статический параметр. Она постоянно подвергается воздействию сил сверления. Затупившееся корончатое сверло, чрезмерное усилие подачи, плохое удаление стружки или зацепление сверла при выходе из материала могут потянуть станок в сторону или вызвать его поворот.
Используйте острое подходящее корончатое сверло и применяйте равномерную подачу, не форсируя резание. Позвольте сверлу образовывать стабильную стружку. Если стружка становится синей, скапливается, оказывается необычно мелкой или неравномерной, остановитесь и проверьте нагрев, смазку, скорость и износ сверла. Чрезмерное усилие может казаться более быстрым в течение нескольких секунд, но часто вызывает вибрацию, снижает качество отверстия и увеличивает нагрузку, передаваемую на магнитное основание.
Выход сверла из материала требует особого внимания. Когда корончатое сверло выходит из материала, сопротивление резко меняется, и вырезанный керн может освободиться. Уменьшайте усилие подачи ближе к завершению и убедитесь, что заготовка устойчива. При работе с тонким материалом момент выхода может быть особенно резким.
Простая процедура проверки для групп качества и безопасности
Вместо того чтобы полагаться только на индивидуальный опыт, внедрите краткую процедуру проверки перед каждой операцией сверления или при каждом изменении положения станка:
- Подтвердите, что заготовка ферромагнитна, имеет достаточную толщину и опору.
- Подготовьте чистую ровную посадочную зону и осмотрите поверхность магнита.
- Полностью установите основание на сталь, вдали от краев и неровностей.
- Подключите и включите магнит, затем осторожно проверьте устойчивость вручную, не прилагая опасного усилия.
- Установите предохранительную цепь или ремень при вертикальных, наклонных, потолочных работах и работах с повышенными последствиями.
- Проверьте состояние сверла, надежность инструмента, состояние кабеля и подходящие параметры сверления.
- Контролируйте вибрацию, образование стружки и перемещение станка на протяжении всего процесса сверления.
Документирование этих пунктов в контрольном списке перед использованием может выявить повторяющиеся причины несоответствий: определенный материал с покрытием, часто повреждаемый удлинительный кабель, недостаточные средства очистки или установку станка операторами слишком близко к кромкам фланца. Цель заключается не в том, чтобы обременить работу бумажной документацией. Она состоит в том, чтобы сделать критические условия заметными до того, как они приведут к инцидентам.
Когда стандартной установки недостаточно
Для некоторых задач требуется больший ход, более высокая производительность сверления или другой формат станка. В судостроении, обслуживании объектов нефтегазовой отрасли, автомобилестроении и производстве металлоконструкций подходящий станок следует выбирать с учетом материала, размера отверстия, доступа и ориентации, а не только его наличия в цехе.
Для групп, рассматривающих вариант с большей производительностью в рамках той же линейки оборудования, VD60 можно оценить наряду с конфигурациями VD38, VD40 и VD50. Номинальное напряжение, диаметр сверления, ход, масса и характеристики магнитного основания всегда должны проверяться применительно к фактической задаче и актуальной документации производителя. Более крупный станок не становится автоматически безопаснее, если его масса, габариты основания или требования к доступу не подходят для рабочей зоны.
Что делать, если станок начинает смещаться
Немедленно прекратите подачу. Если это безопасно, выключите двигатель и не стойте на возможной траектории перемещения станка. Не пытайтесь удержать рукой смещающийся корпус станка, пока корончатое сверло вращается. После того как станок будет закреплен и отключен от питания, перед возобновлением работы осмотрите посадочную поверхность, толщину материала, поверхность магнита, источник питания, состояние сверла и положение станка.
Повторяющееся смещение является сигналом остановить работу и пересмотреть метод. Повторное позиционирование той же установки без выявления причины может превратить почти произошедший инцидент в травму или повреждение детали.
Надежная магнитная удерживающая сила обеспечивается дисциплинированной подготовкой: чистой сталью, полным контактом основания, стабильным питанием, контролируемыми нагрузками при сверлении и дополнительным удерживающим средством там, где это требуется. При последовательной проверке этих условий магнитный сверлильный станок VD50 становится проще контролировать, качество отверстий становится более повторяемым, а решения по безопасности основываются на фактах, а не на предположениях.

Vedon
Обычно отвечает в течение нескольких минут
Есть вопросы по главной странице?
William / Генеральный директор / Основатель бренда
Vinson / Директор по продажам
Elaine / Менеджер по продажам
Jessica / Менеджер по продажам